适合采用该设备或系统的条件
- 工件具有可确认的吊点、承载方式和稳定姿态,能够在架空线路上安全通过各工艺设备。
- 批量、节拍和工艺顺序相对明确,需要把多个涂装工位组织为连续或分段生产流程。
- 厂房净高、柱网、梁位和结构承载条件允许布置架空轨道、支撑及检修空间。
- 生产希望减少地面输送占用,并可将上下件、缓存和车间物流纳入整体规划。
北京中环盛达环保工程有限公司 · 15699996199 · 15699996199@163.com
网页来源:https://zhonghuanshengda.com/products/workpiece-conveyor/
面向连续或分段涂装生产,通过架空轨道、牵引链、承载小车和吊具组织工件依次经过喷涂、喷粉、流平、烘干固化及上下件工位。
悬挂输送系统既承担工件转运,也决定工件姿态、间距和各工位停留时间;路线、载荷、节拍、吊具及与房体和控制系统的联锁需要在涂装线方案中同步设计。
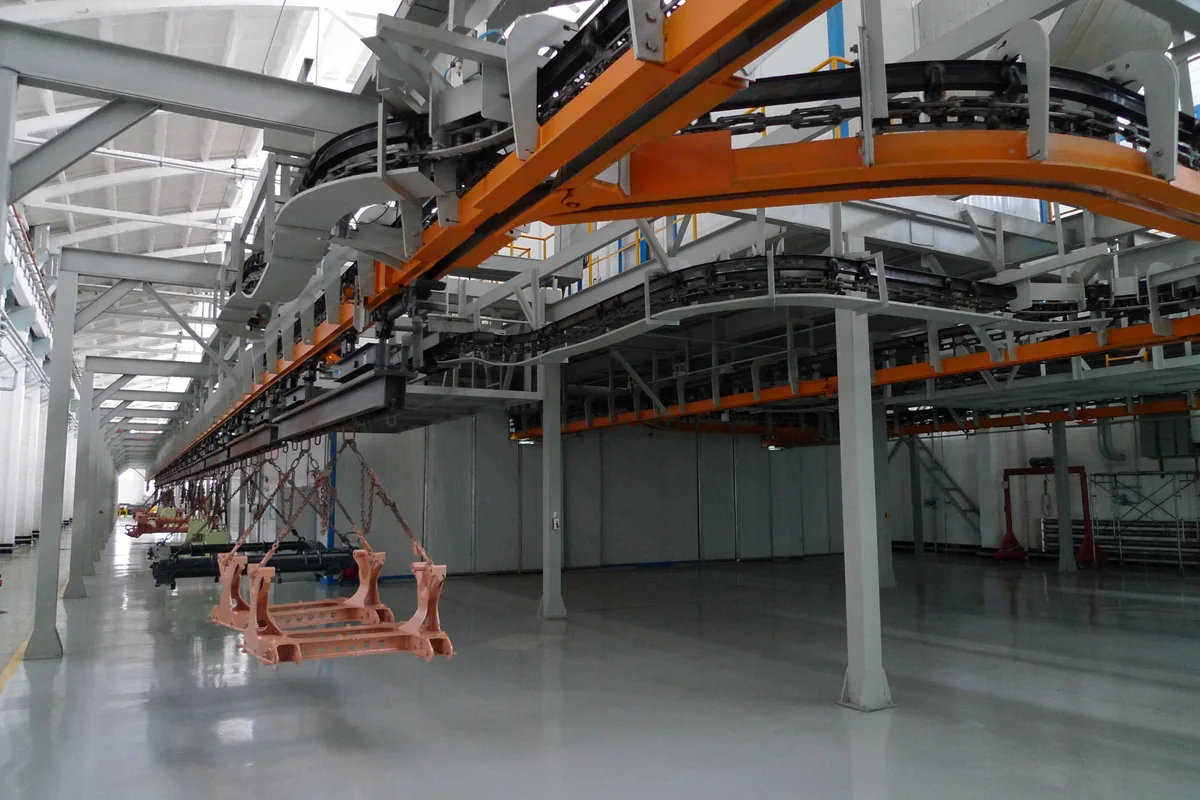
涂装悬挂输送系统利用架空轨道、牵引链和承载单元带动吊挂工件沿规划路线运行,为多个涂装工位建立稳定的生产顺序和节拍。
下列流程用于说明悬挂输送在涂装生产中的组织逻辑;实际路线、工位数量和停留时间按工件、产能及涂层工艺确定。
根据工件重量、重心、允许受力位置和不可遮挡表面设计吊点及挂具,确认单挂数量、上下件空间和人员操作方式。
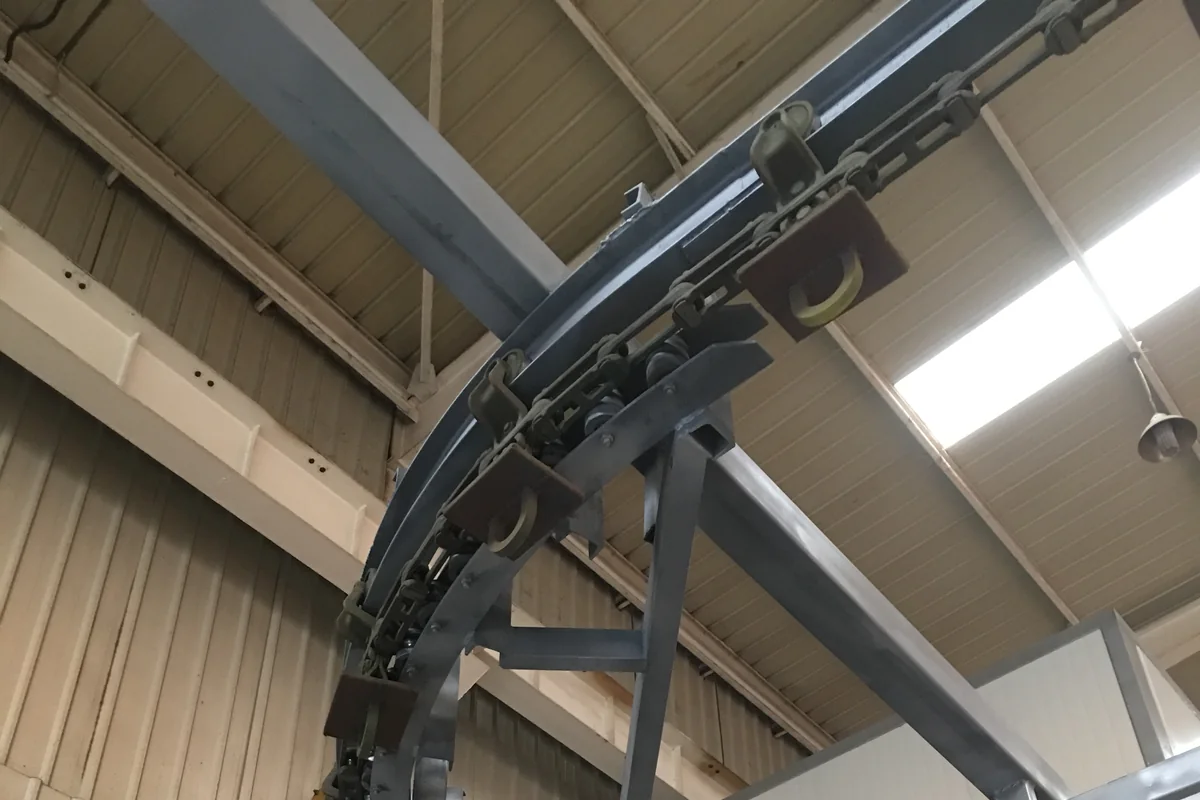
驱动装置带动牵引链及承载小车沿架空轨道运行,直线段、弯轨、支撑和检修位置共同形成完整输送路线。
需要时使工件按工艺顺序经过清洗、除锈、除水或预热单元,输送速度与工位长度共同决定有效处理时间。
工件以确定姿态和节距进入喷漆房或喷粉室,输送状态与房门、送排风、喷涂设备及粉末回收按项目设置联锁。
按涂料或粉末的工艺曲线配置流平、烘干或固化停留时间,并核对工件热容量、线速和热工设备长度。
在满足表面温度和操作条件后安排下件、检验与转运,并根据生产组织预留缓存、返修或下一工序接口。
悬挂输送应把承载、工件姿态、工位节拍和轨道布置一起确定。设备清单还需说明上下件、缓存和现场安装的配合条件。
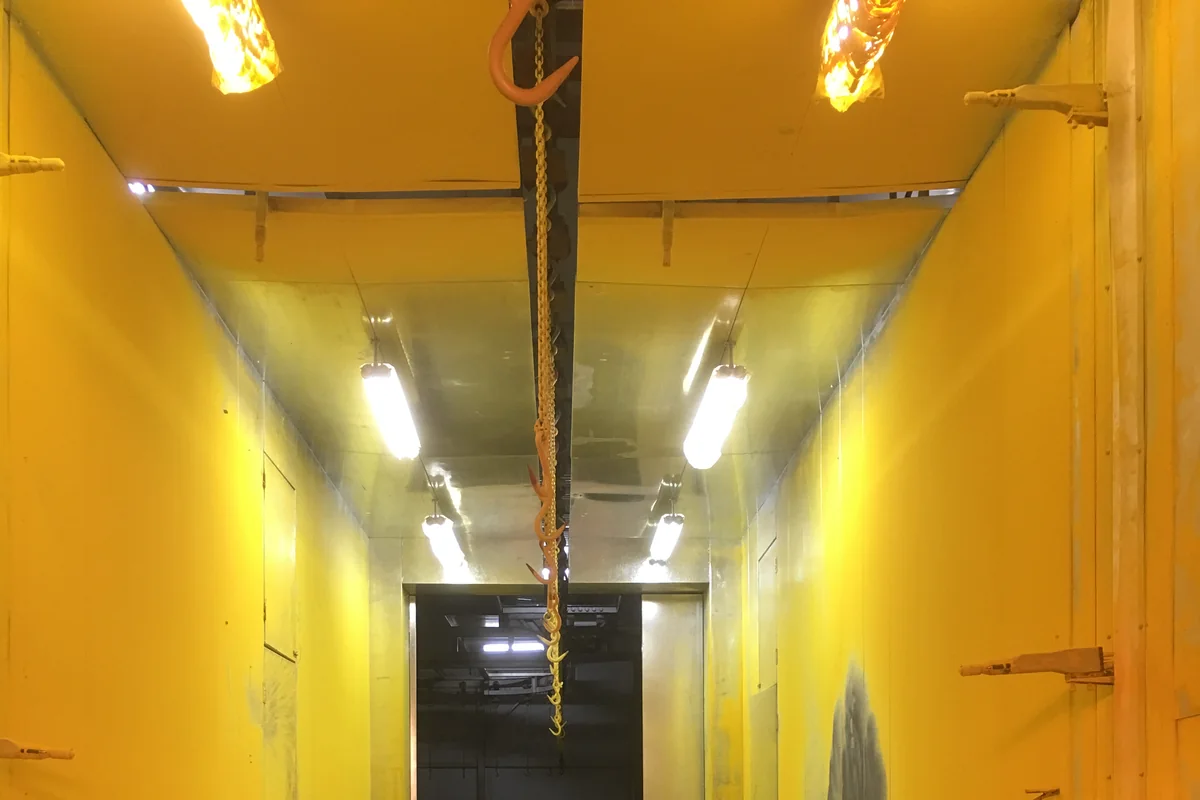
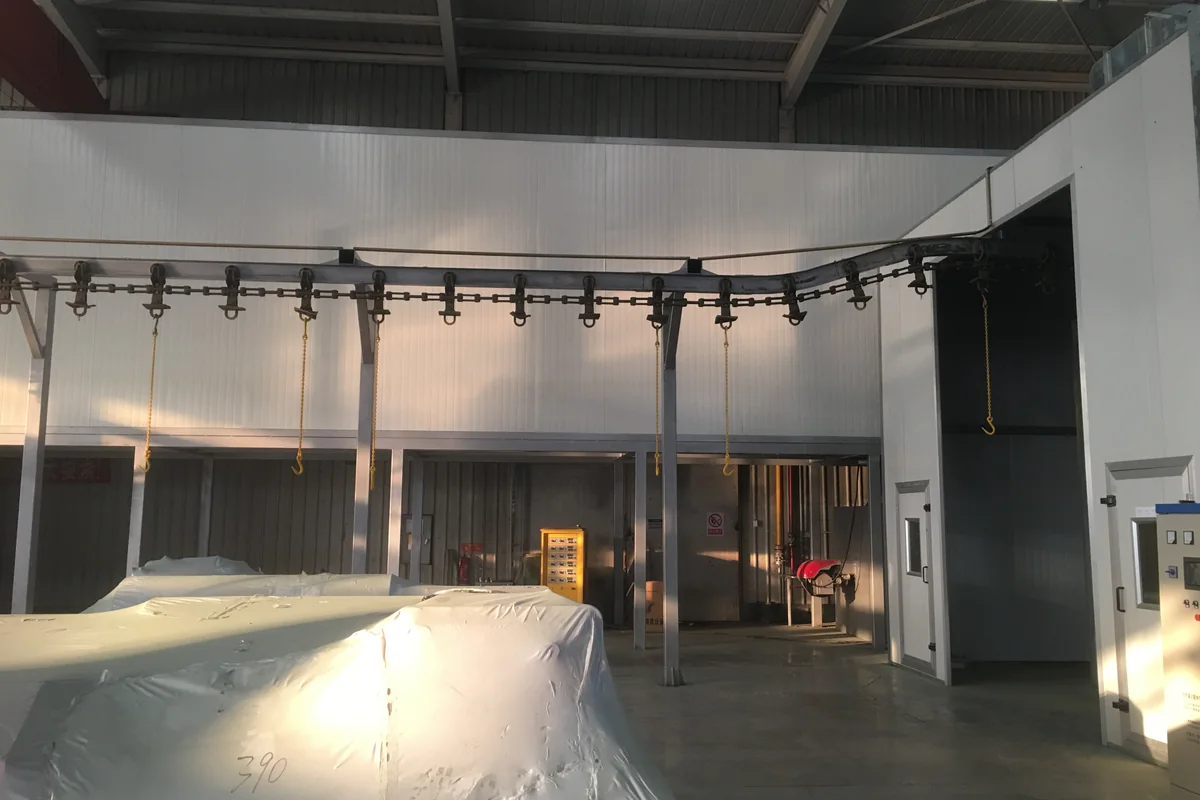
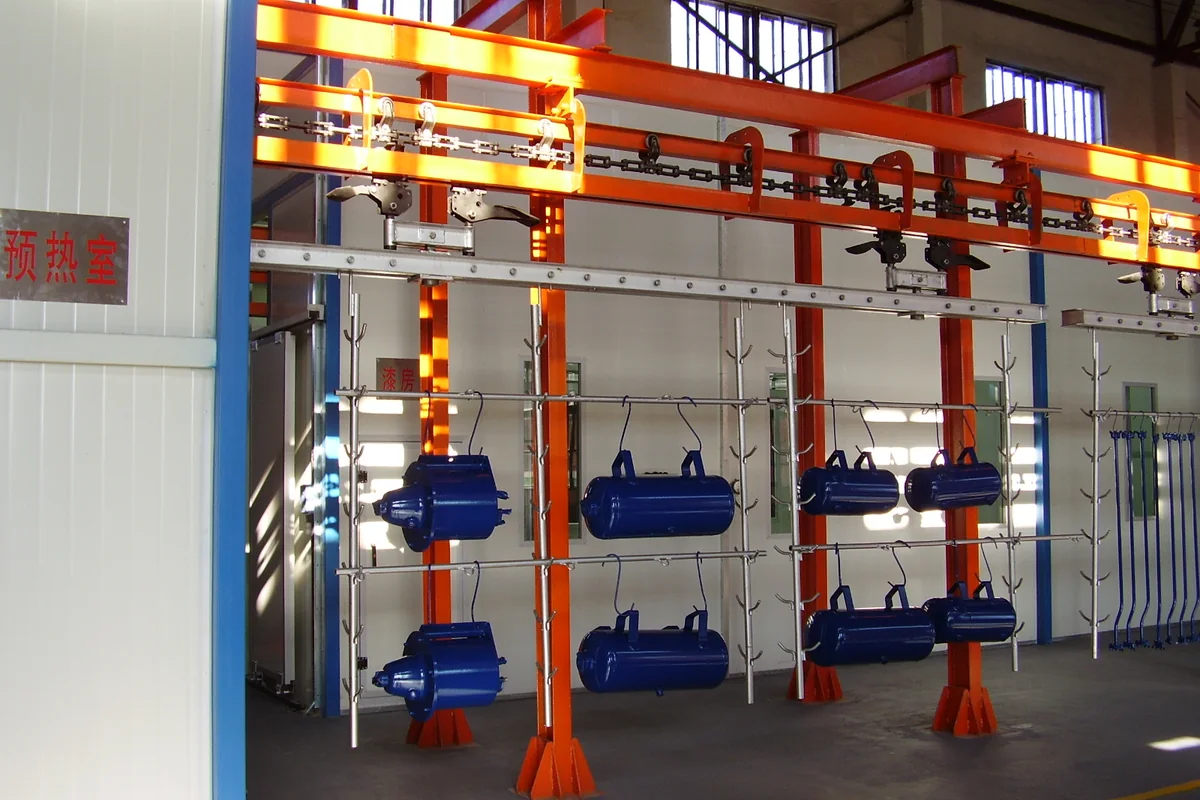
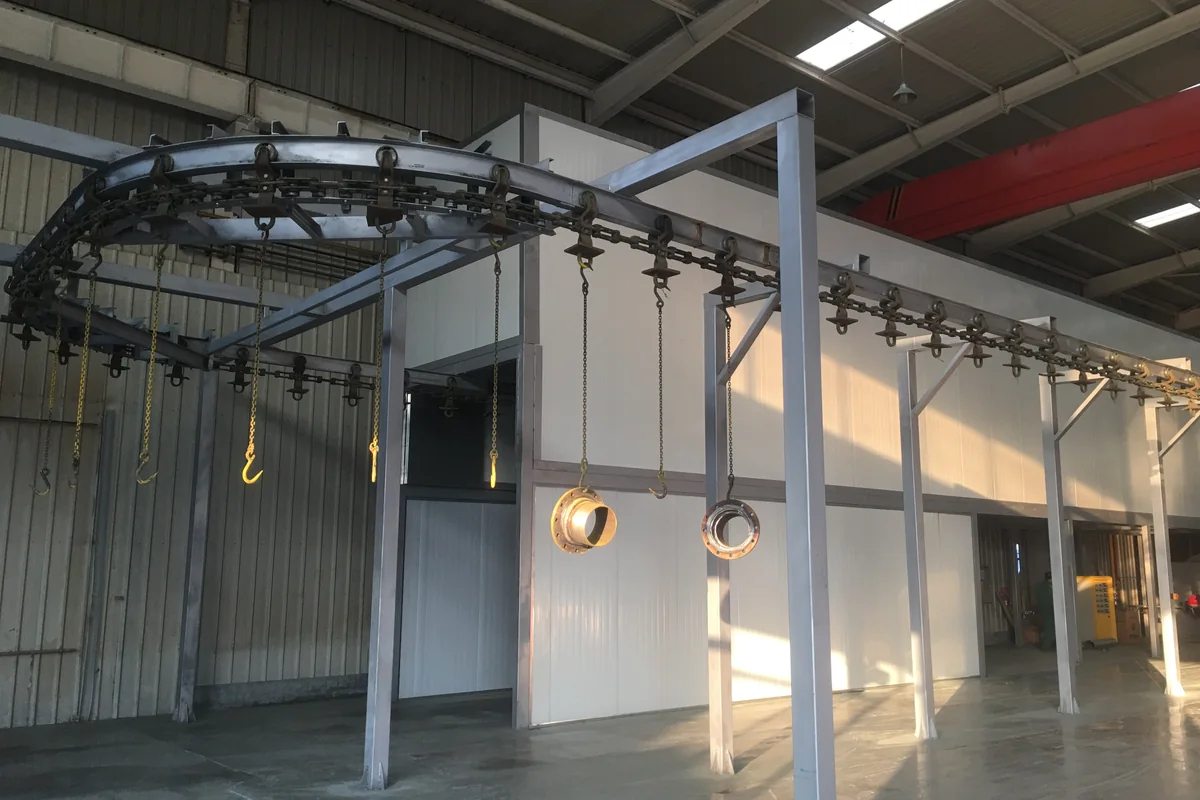
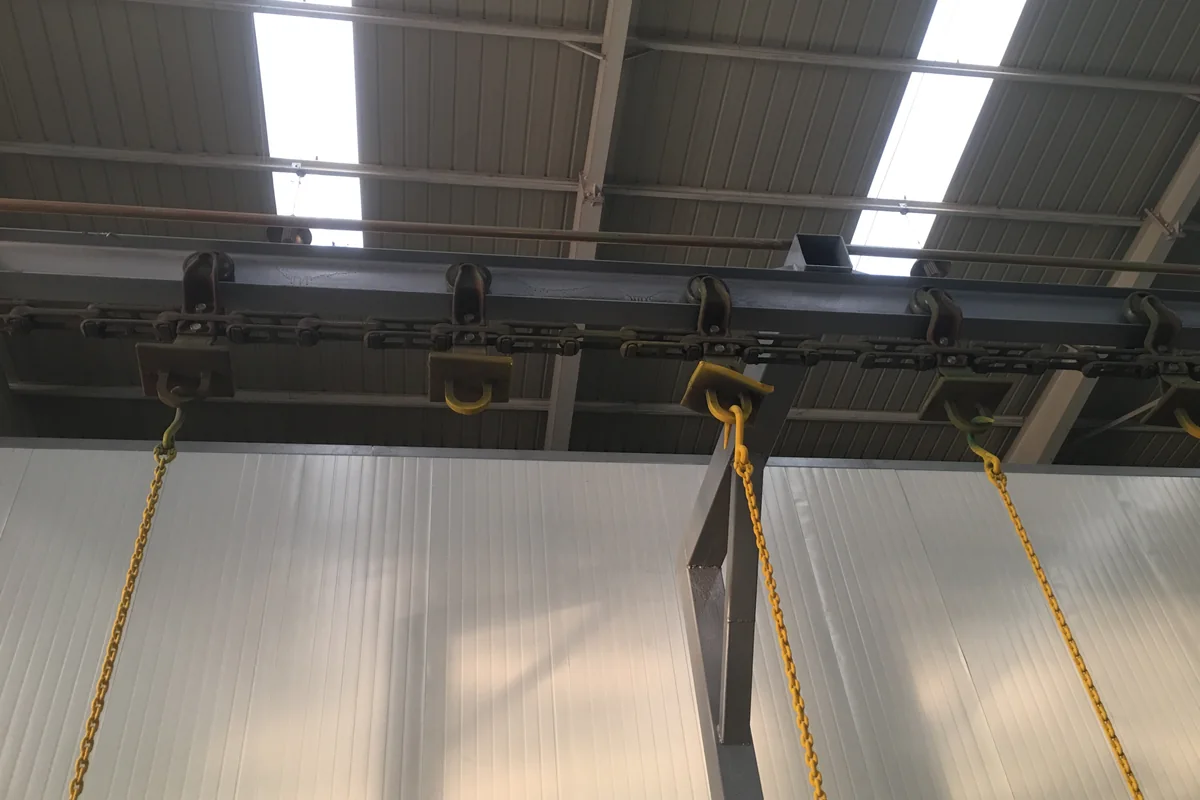
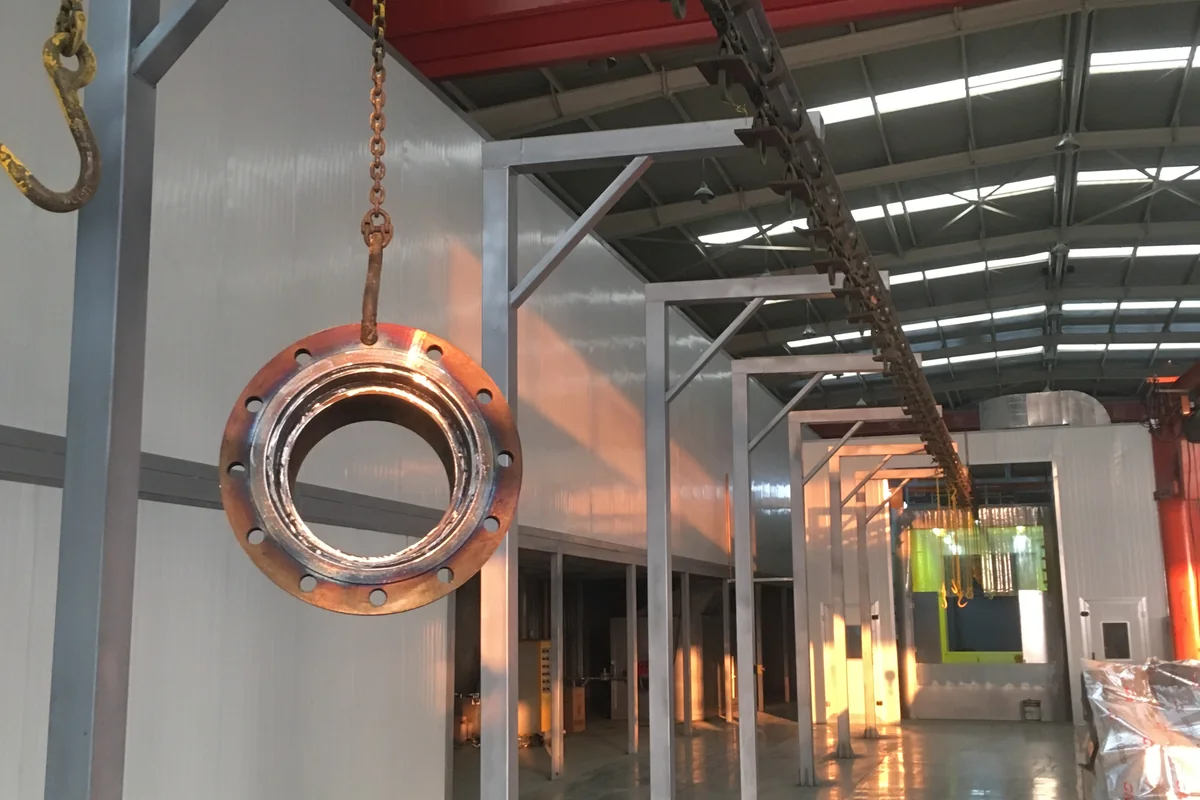
以下实拍展示不同悬挂输送系统的直线和弯曲路线、承载单元、吊链及工件关系;具体链型、载荷和吊具按项目选型。
悬挂输送把轨道设置在工件上方,有利于释放地面通道,并让工件按确定姿态连续通过多个工艺设备。它更适合吊点稳定、节拍相对明确的批量工件,但会受到厂房净高、结构承载、线路转弯和高处检修条件约束。
地面轨道车或转运小车通常更适合超重、超大、低批量或不便吊挂的工件。非标涂装项目不必先确定某一种输送方式,可从最大工件、日产量、上下件方式和厂房物流出发,对比悬挂、地面和分段转运后再决定。需要把输送与完整工序一起规划时,可继续查看工业涂装生产线。
输送节拍需要从目标产量反推单挂数量、吊具节距、有效生产时间和线速,再用各工序所需时间核对预处理、喷涂、流平、烘干固化及冷却段长度。如果某一工位所需时间明显更长,还需比较延长线路、设置缓存或改为分段运行的影响。
路线设计同时检查工件包络尺寸、转弯半径、门洞、梁位、柱网、行车和人员物流。只有平面图而没有净高、工件重心和结构承载条件时,线路仍不能定型。
中环盛达可围绕工件和生产节拍开展现场勘查、路线与工位规划、轨道支撑及吊具设计、设备供货组织、机械安装、电气控制、工艺设备联动和试运行。改造项目还需确认既有房体、梁柱、物流路线及停产窗口。
具体项目是否包含钢结构加固、土建、主配电、消防、吊装脚手架、环保设备和耗材备件,应在设备清单与技术协议中明确。工程照片可用于了解现场布置,实际供货配置以项目确认的清单为准。
悬挂输送的安全控制应覆盖机械承载、人员操作、驱动张紧和与喷涂及热工设备的联锁,具体保护点按线路、工件和现场风险设计。
悬挂输送不是孤立设备,线路速度、工位长度和控制状态需要与喷涂房、热工设备及生产安排同步。
具有可靠吊点、重量和重心能够确认,并需要以稳定姿态依次经过多个涂装工位的批量工件更适合。超大、超重或频繁换型工件应与地面输送和分段转运方案一起比较。
需要结合日产量、班次、单挂数量、上下件时间和各工位所需处理时间核算。线速、节距和工位长度相互关联,不能只按某一项参数单独确定。
可以分别用于液体喷涂或粉末涂装生产线,但喷漆房、喷粉室、材料回收、通风和安全边界不同。是否共线还需看换色、清洁、工件和产能安排。
可以评估,需先核对厂房净高、柱网梁位、结构承载、工艺房体门洞、上下件位置、检修通道以及可接受的停产施工窗口。
可以根据工件吊点、重量、重心、涂层遮挡要求和上下件方式设计或适配吊具。工件资料不完整时,可先通过样件、图纸或照片确定初步方向。
建议先提供工件尺寸与重量、吊点或图纸、日产量和节拍、完整工艺顺序、厂房平面与净高、上下件位置,以及需要联动的喷涂和烘干设备资料。
查阅以下原始资料,了解相关技术要求与适用范围。
资料来源:国家市场监督管理总局、国家标准化管理委员会
项目咨询 · 设备选型 · 系统方案