按生产需求选择设备与系统
家具工厂通常同时有木工粉尘、打磨粉尘和喷涂排风。按生产环节分组找设备,避免把不同污染物简单合并。
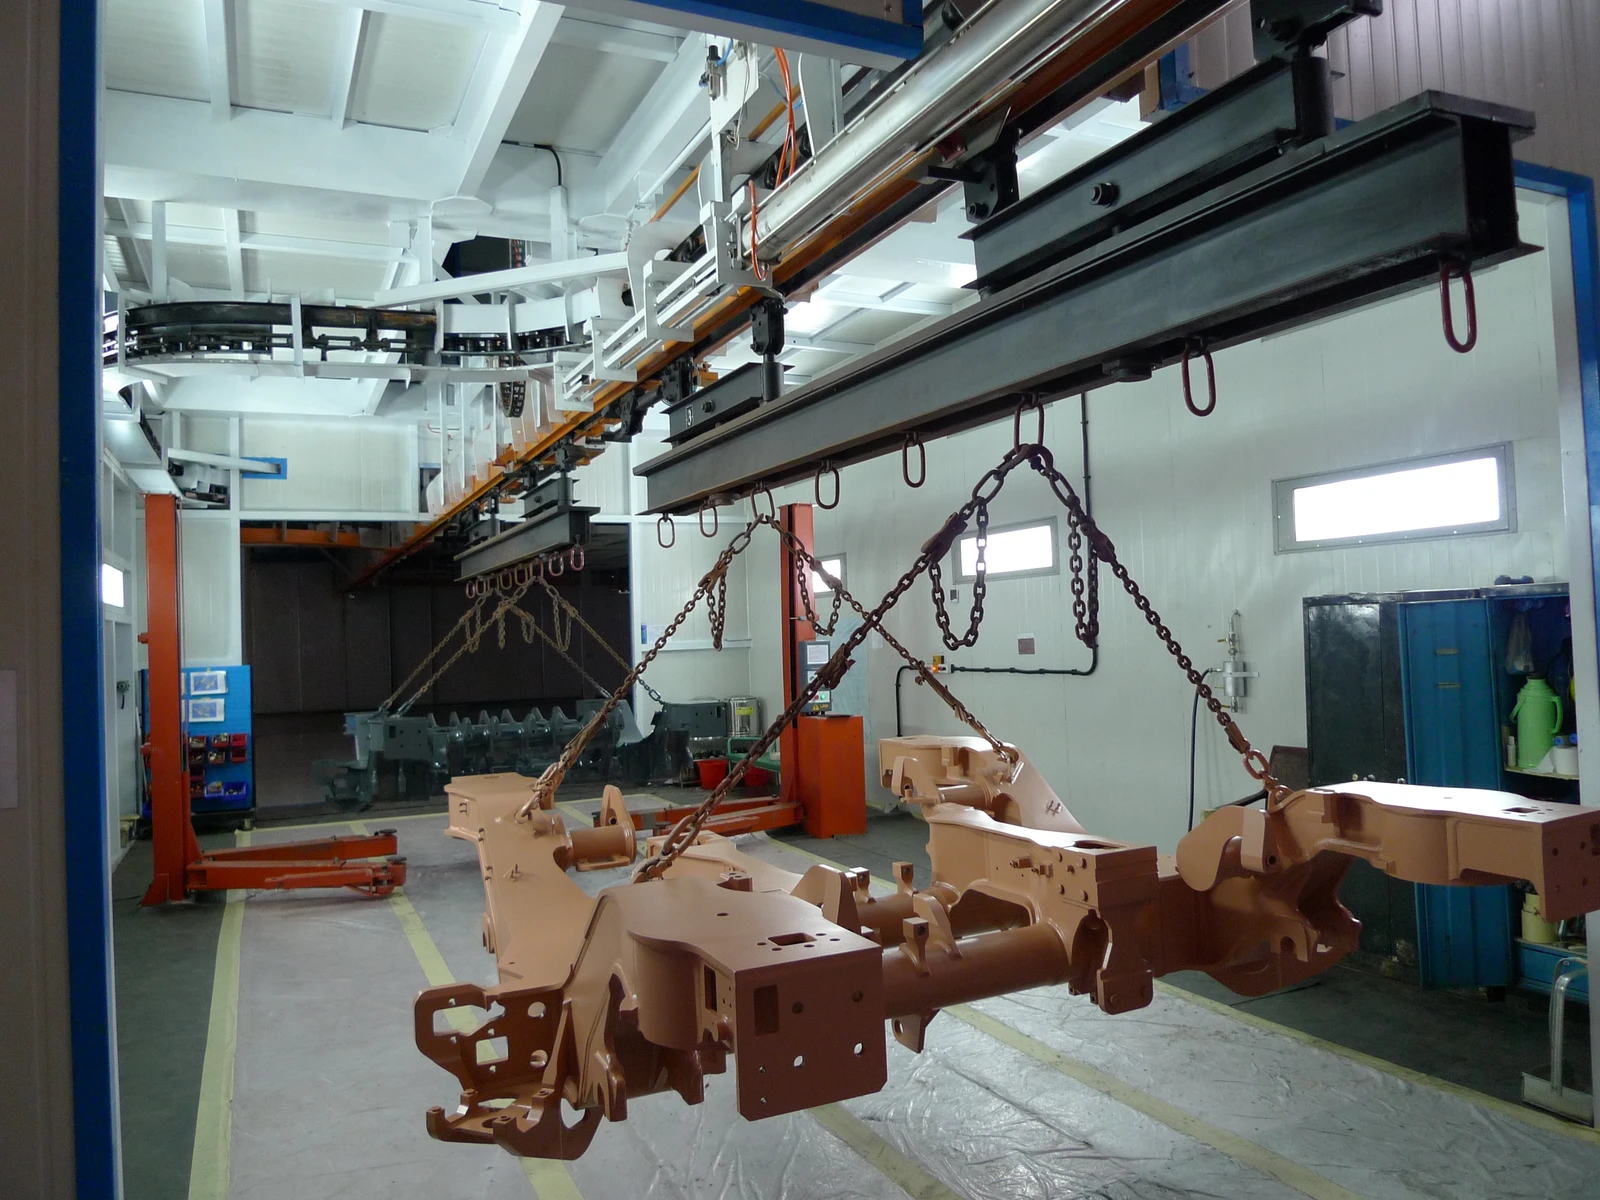
家具喷涂与干燥
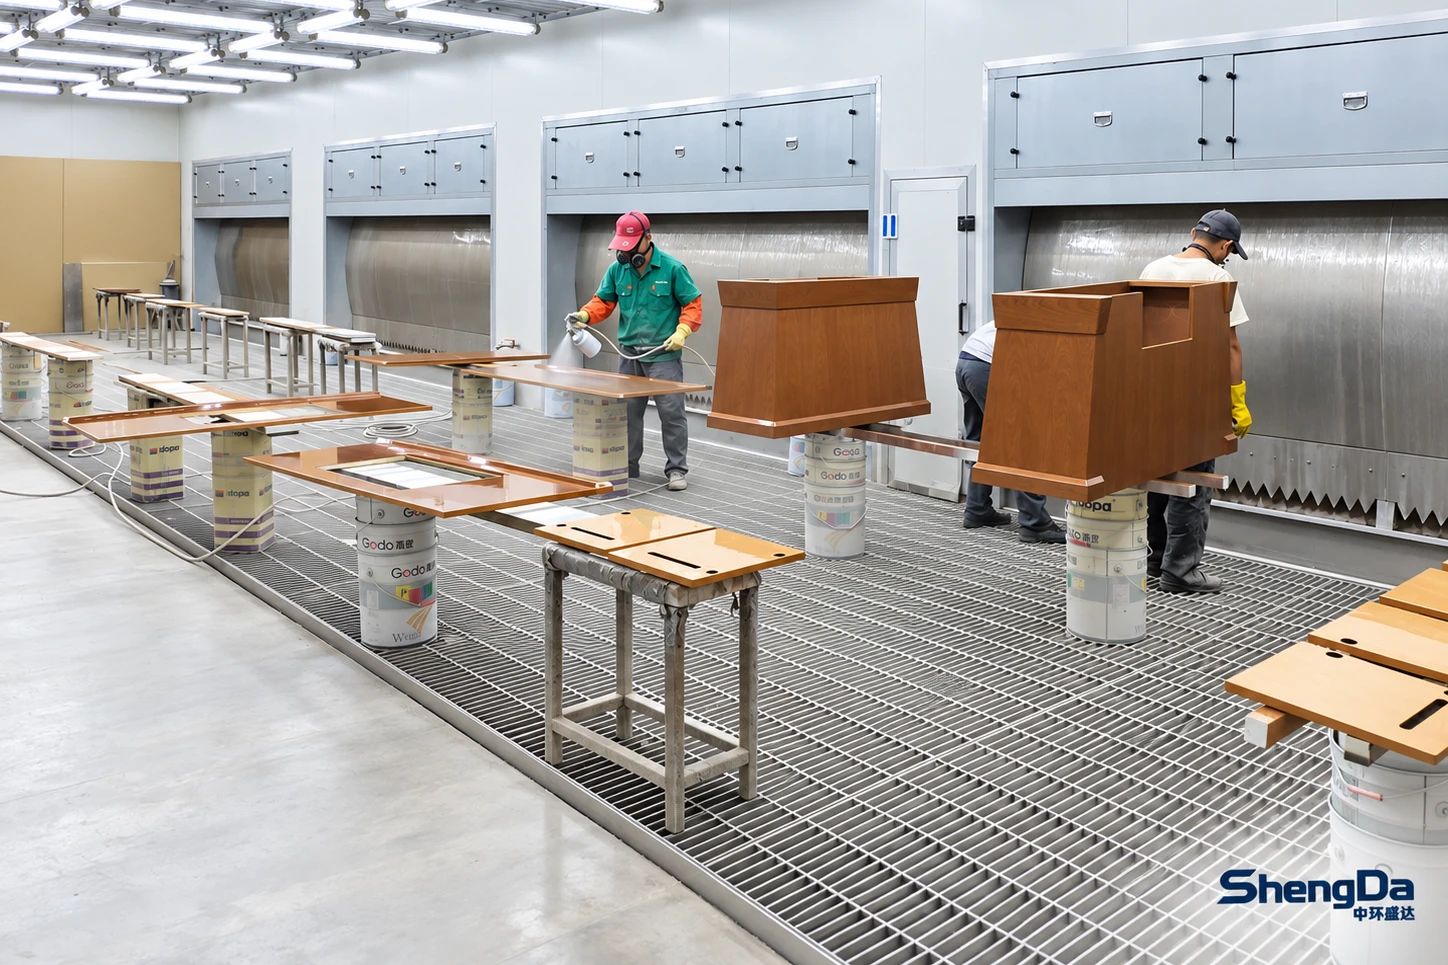
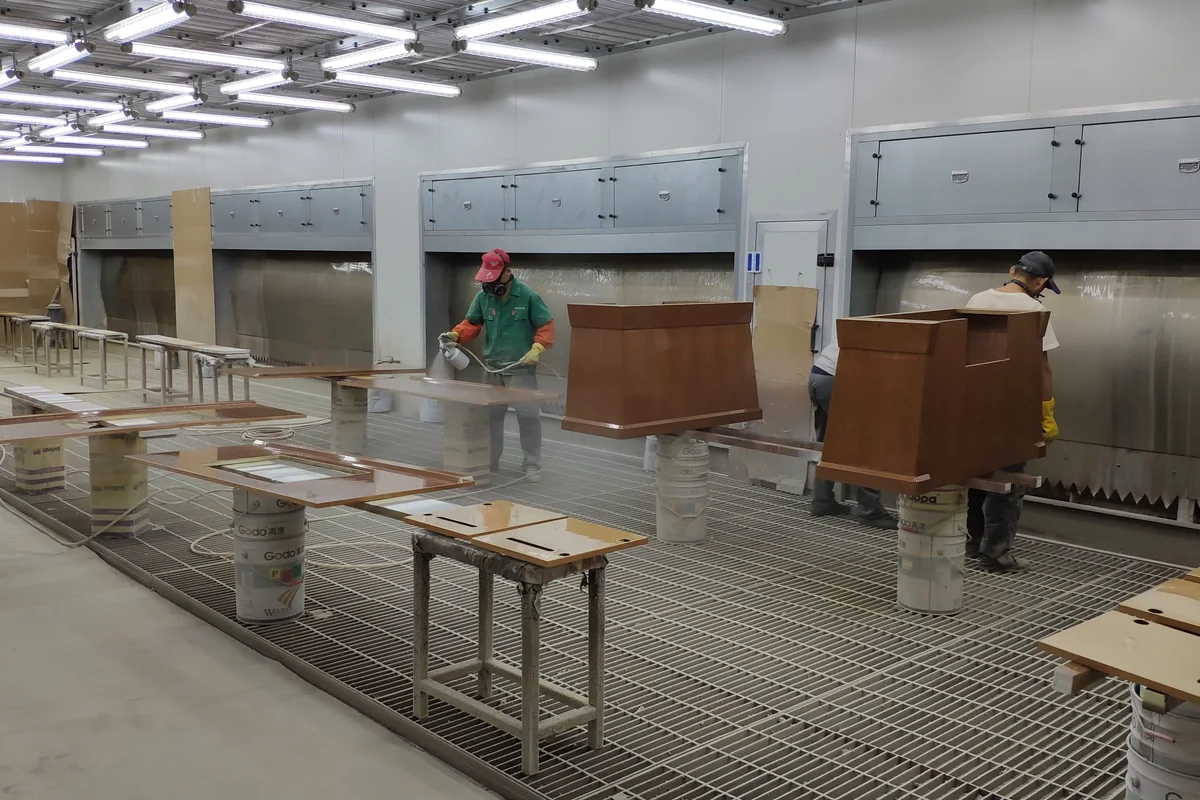
了解配套方式按照板件、木门或成型家具的摆放、翻面与转运安排作业空间。
木工与打磨除尘
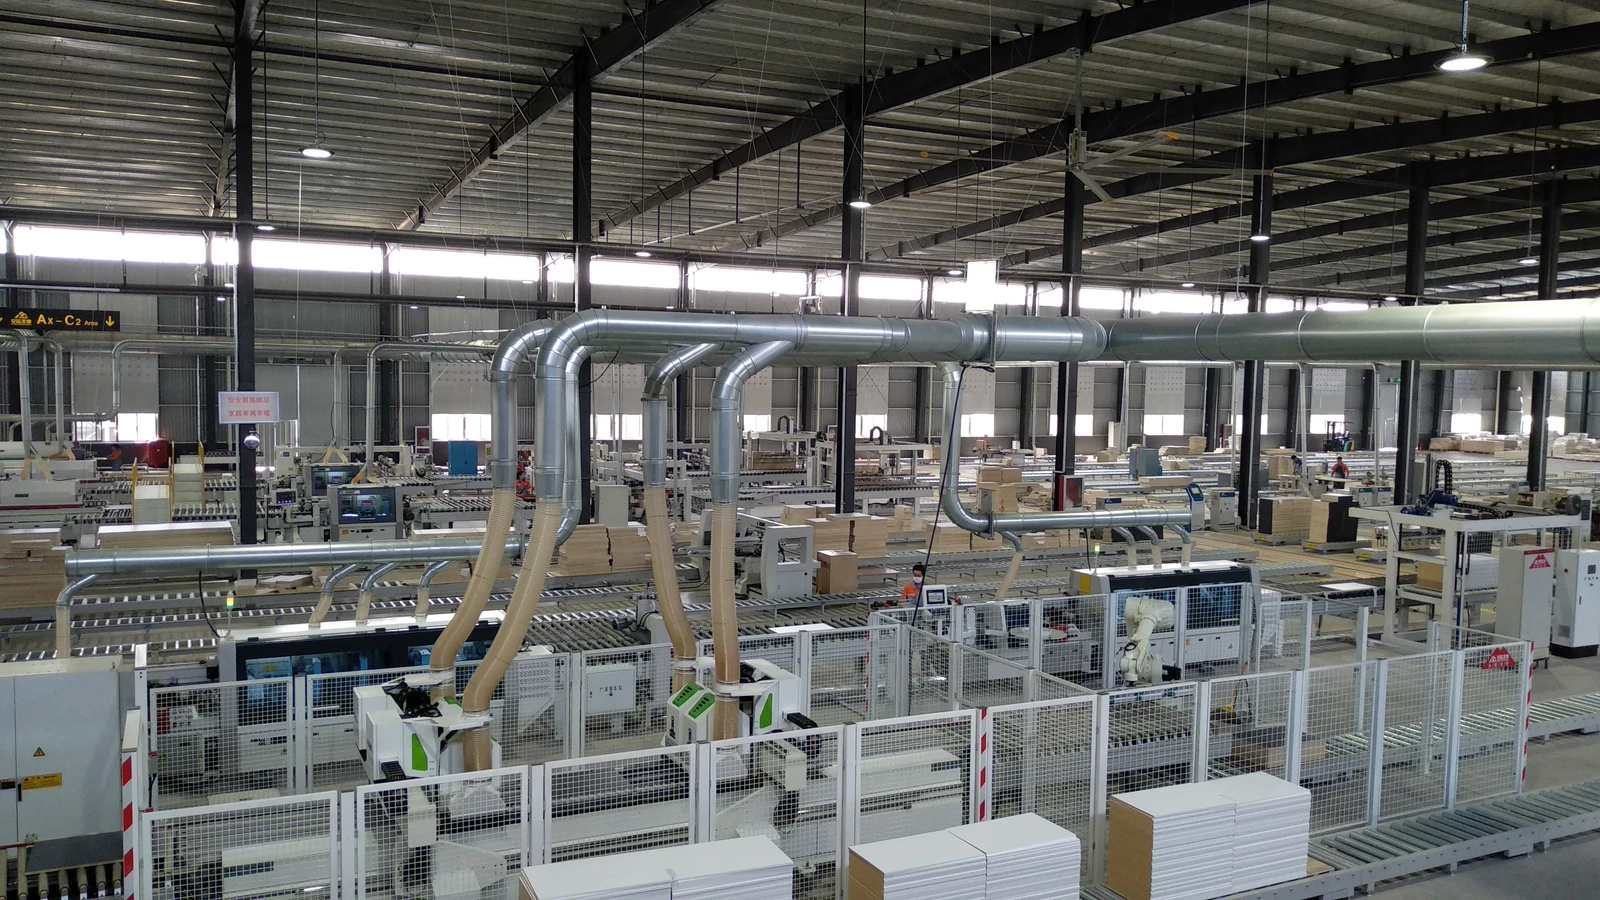
了解配套方式木工机台和手工打磨的产尘形式不同,收集方式分别安排。
漆雾与喷涂废气
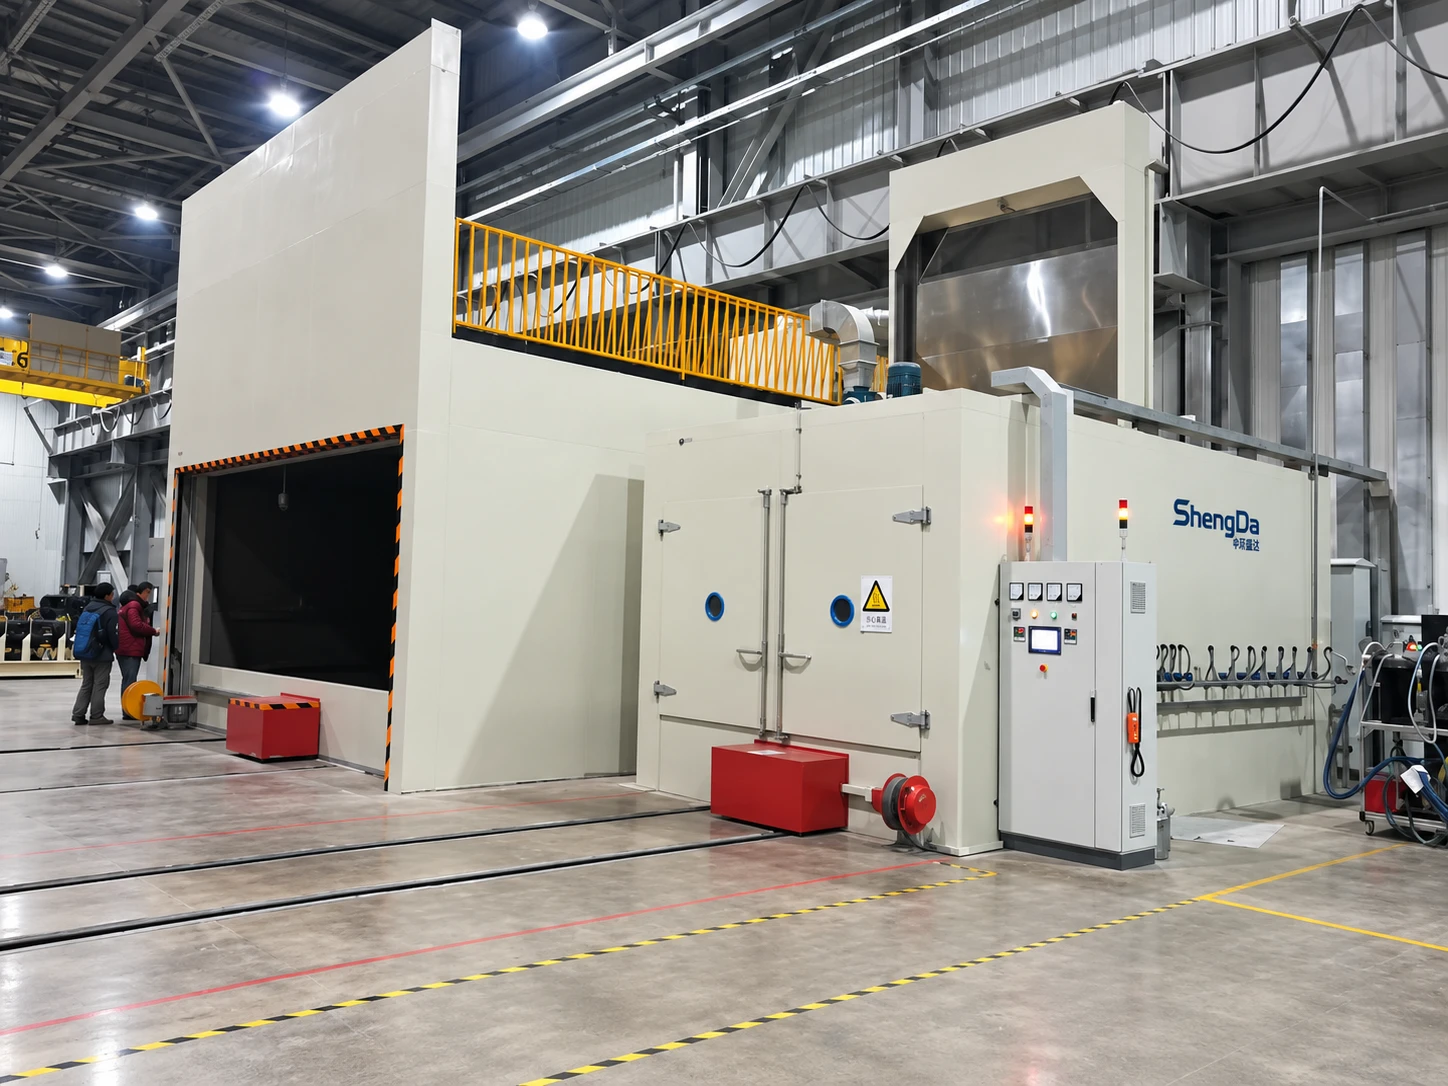
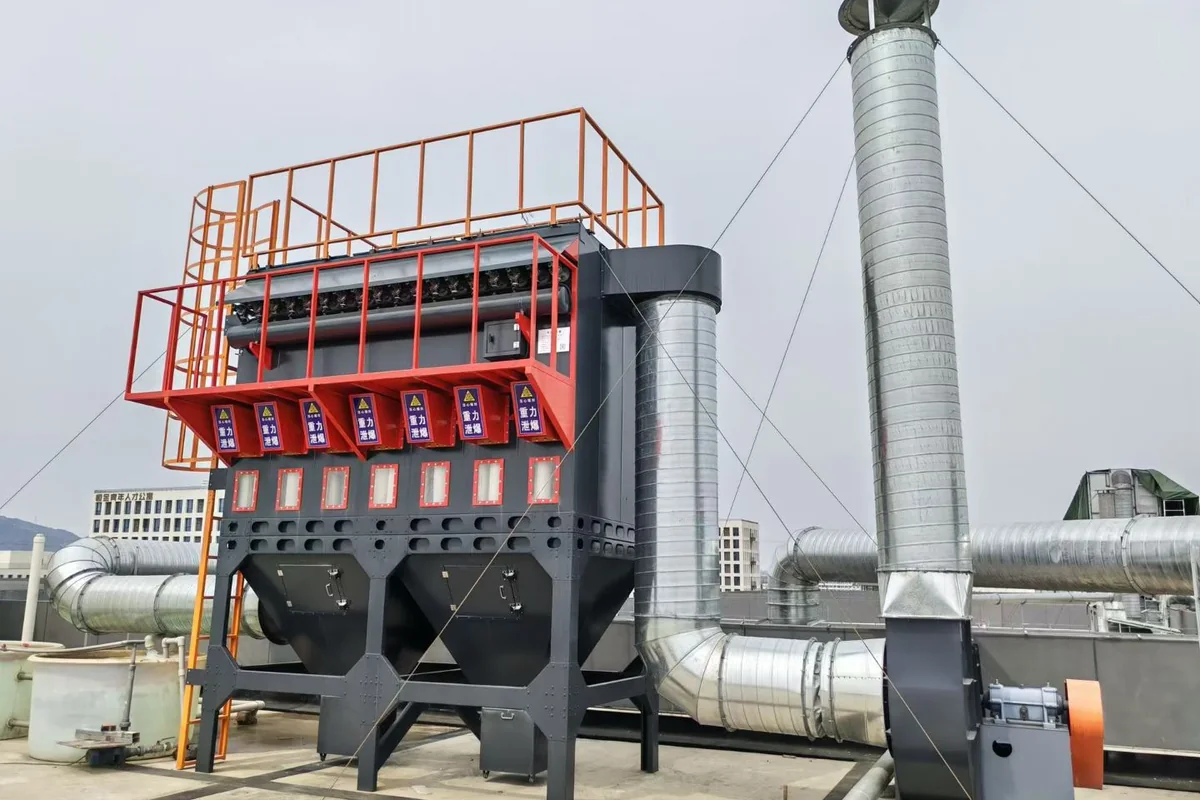
了解配套方式区分漆雾拦截和有机废气处理,并考虑换色、批次和停机时间。
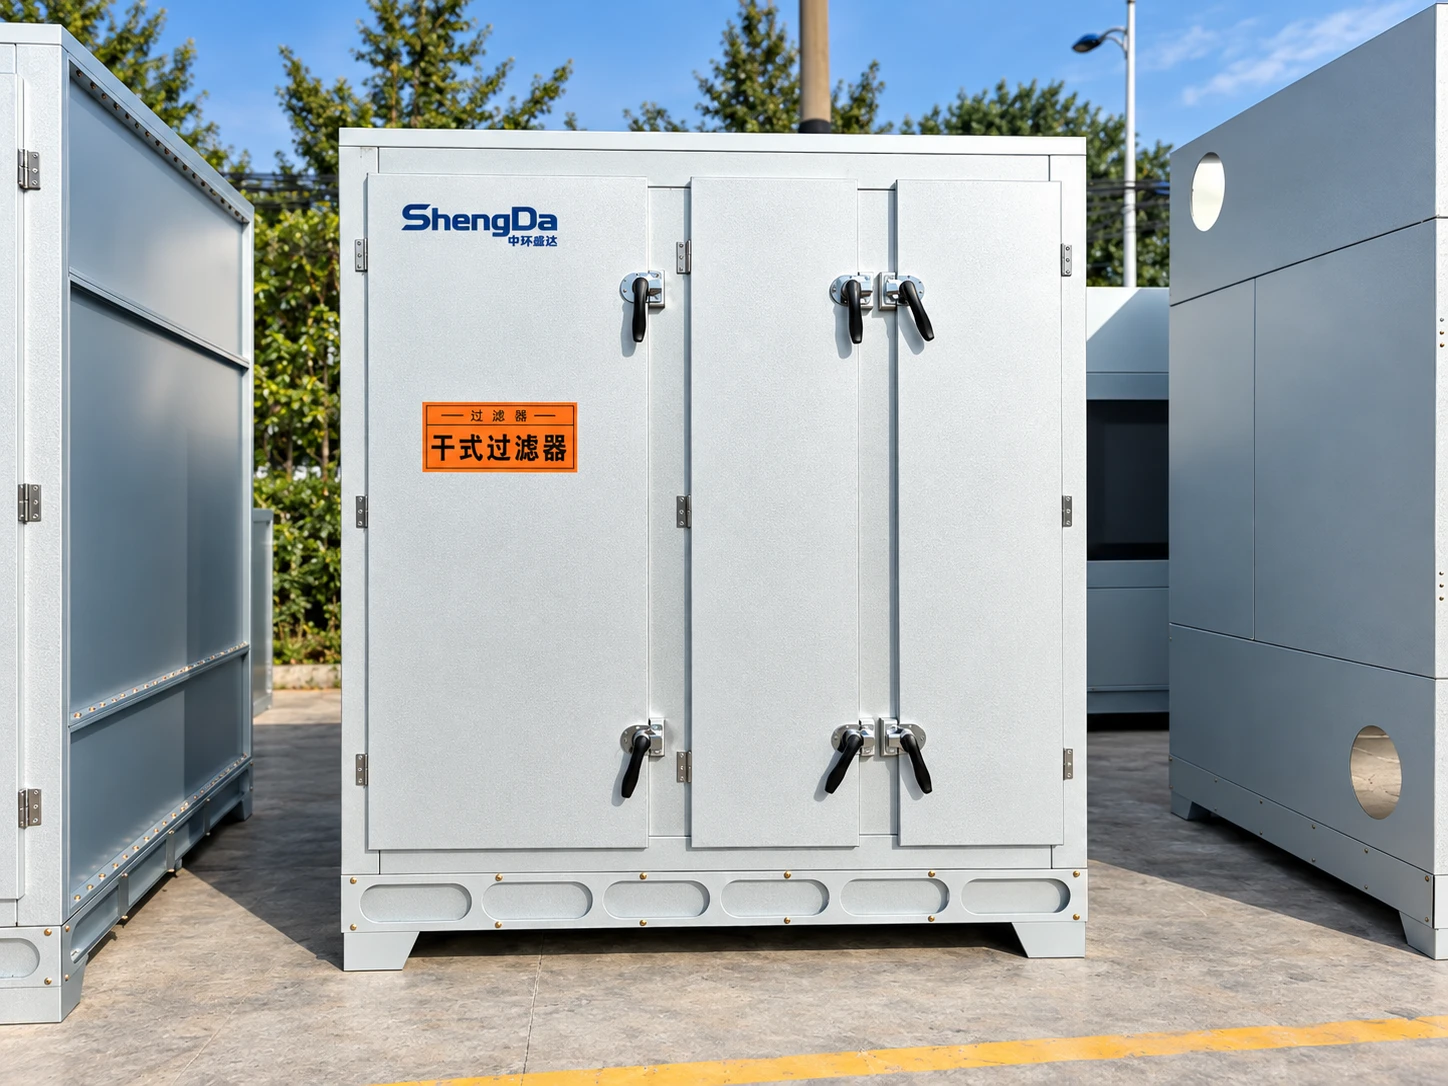
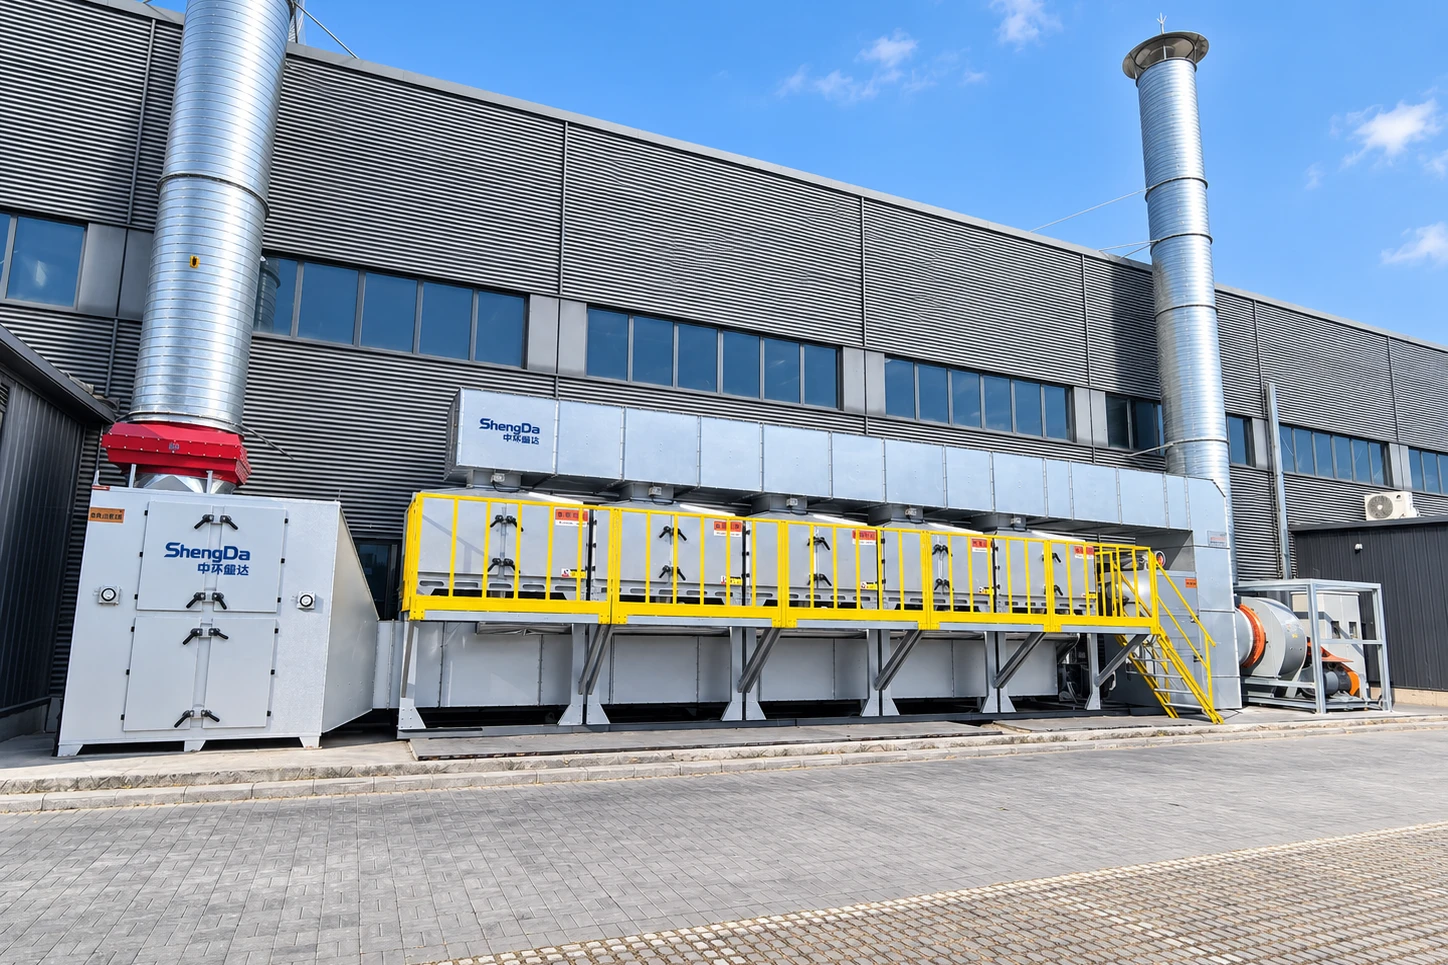
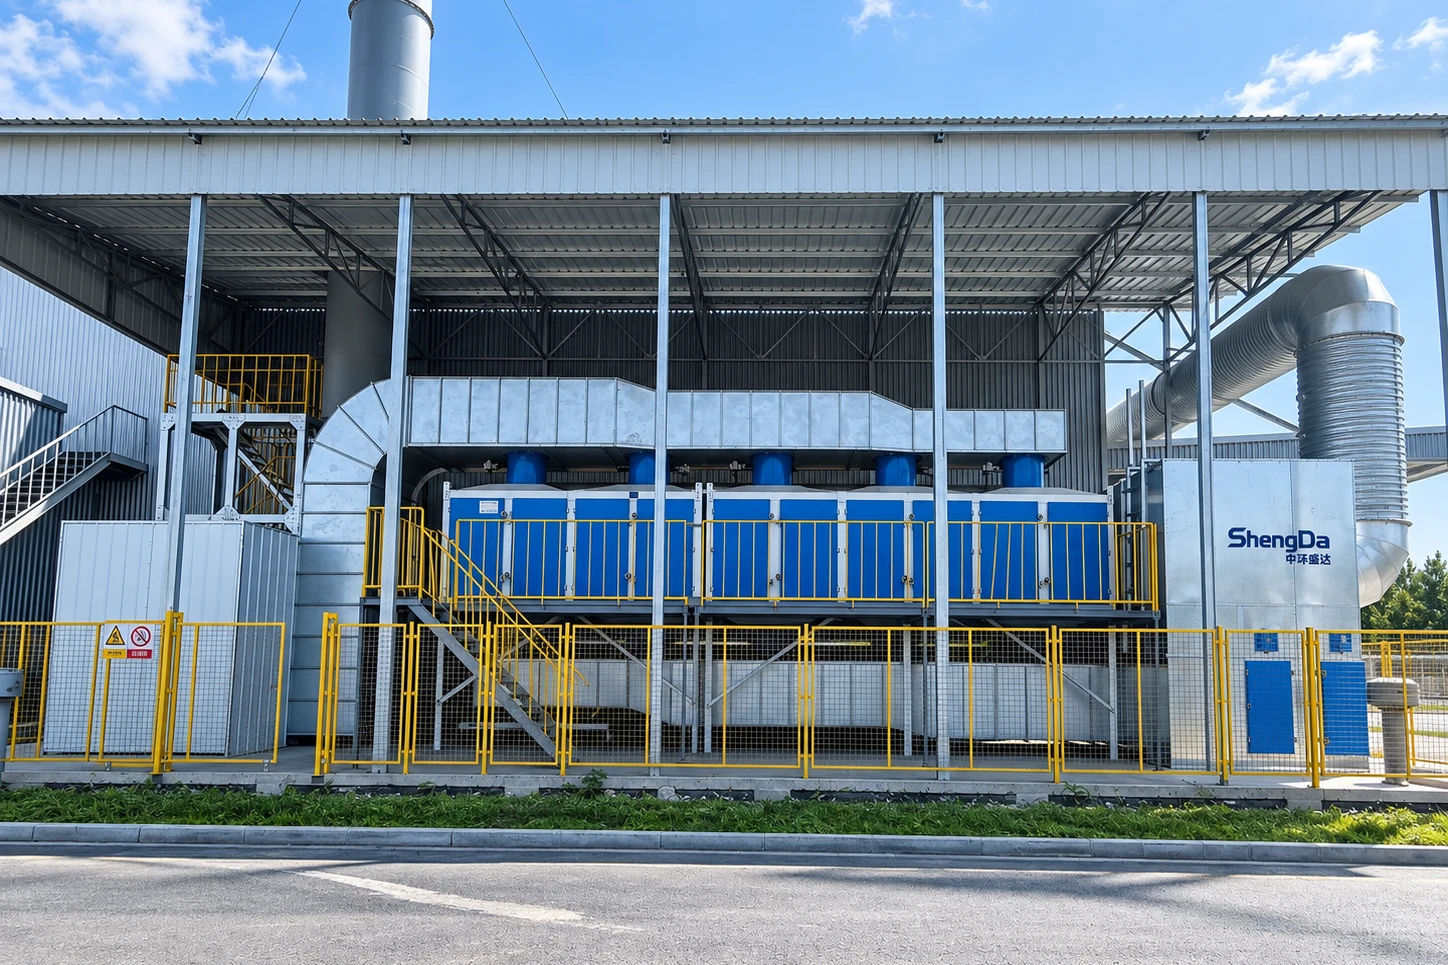
设备怎样组成一套系统?
从木工加工到成品涂装,粉尘系统与喷涂废气系统各自组织;烘干方式由涂层工艺与生产安排确定。
家具喷涂与干燥
- 工件组织
核对外形、挂具和批次流转。
- 喷涂作业
安排操作空间与送排风。
- 流平干燥
按涂料工艺确定停留和干燥方式。
- 转运衔接
协调上下件、暂存和下一道工序。
房体和整线按产量、工件种类及涂层工艺组合;水性涂料也需核对实际漆雾、排风和废气组分。
木工与打磨除尘
- 机台收集
核对木工设备接口和产尘位置。
- 分支管路
结合同时使用机台组织风量。
- 过滤与卸料
按材料与粉尘特性配置主机。
- 运行清理
安排收尘、清灰与系统管理。
木屑、细粉尘与涂装打磨粉尘的性质不同;按实际材料设计收集、安全措施和清理,不默认接入喷涂废气系统。
漆雾与喷涂废气
- 分源排风
区分喷涂、流平与干燥气流。
- 漆雾预处理
选择适配的过滤或其他处理。
- 有机废气净化
按组分与负荷匹配治理路线。
- 风机与控制
协调生产启停及设备运行。
干式漆雾过滤是预处理的一种形式;水帘等湿式前端还需要核对含湿量和后端进入条件。
从家具工件和车间组织看配套
喷涂空间跟随家具形状与操作
平板、木门和成型家具的喷涂方向与翻转方式不同。送排风、工件摆放和人员位置需要一起考虑。
- 按典型工件确定房体净空和进出方向。
- 区分漆雾分离与后端 VOCs 处理。
- 为过滤维护或循环水管理保留空间。
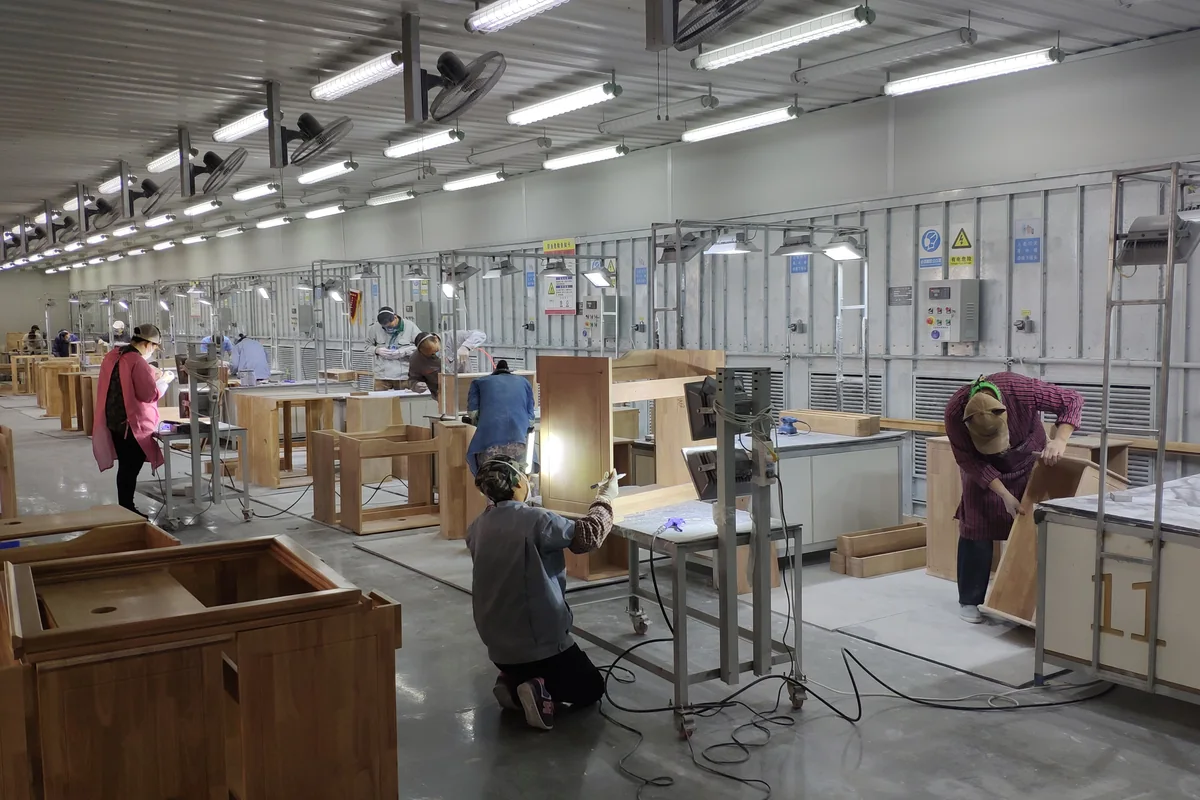
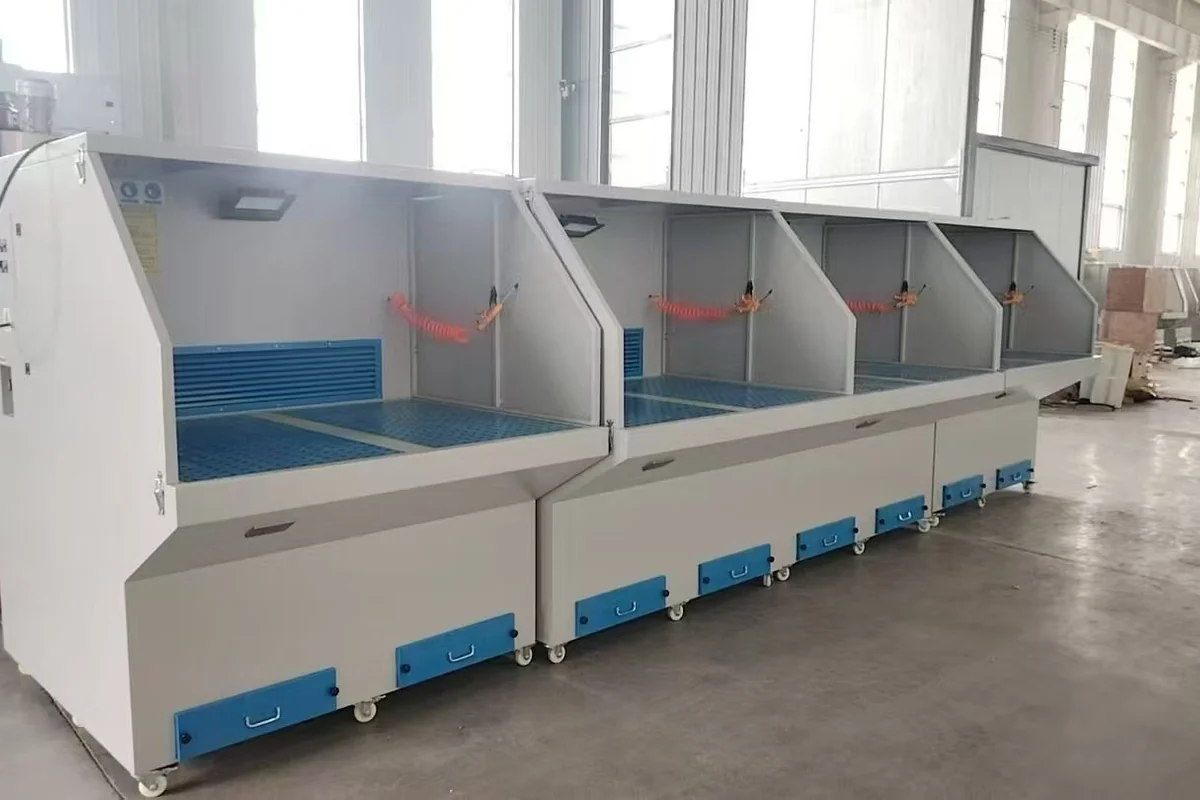
打磨工位先让粉尘在近处被收集
家具打磨的粉尘产生在台面及工件周围。固定工作台有助于组织局部气流,但需要适合实际操作方式。
- 按打磨面和工件尺寸选择台面。
- 核对多个工位同时运行与支路平衡。
- 木工和涂装打磨分别判断材料特性。
进一步了解工序、选型与配套设备
把木工粉尘与涂装废气分开梳理
家具和木制品生产同时存在开料、砂光、打磨等产尘工序,以及调漆、喷涂、流平和干燥等有机废气来源。木质粉尘、过喷漆雾和气态 VOCs 的性质及处理方式不同,应从源头分别收集,再结合各工序运行时间统筹整厂风量和控制逻辑。
生产设备与环保系统怎样组合
喷涂、流平与干燥
手工或自动喷涂工位可通过工业喷漆房稳定组织送排风并控制漆雾;批量生产可由工业涂装生产线衔接输送、喷涂、流平和干燥。方案需要覆盖的不只是喷枪所在位置,还包括工件离开喷涂区后继续释放 VOCs 的区域。
木工与打磨粉尘
开料机和砂光机优先利用设备自带接口或近源罩口收集;固定人工工位可结合工件大小、人员动作和车间横向气流配置打磨除尘工作台。多工位可通过平衡管网接入适配的过滤主机,并根据粉尘性质、负荷和维护条件比较工业滤筒除尘器与工业布袋除尘器,同时为清灰、卸灰和日常检查预留空间。
漆雾预处理与 VOCs 治理
喷漆排风先通过水帘、干式过滤或其他适配方式控制漆雾,再与流平、干燥等废气按实际工况组织。大风量、低浓度且运行相对稳定时,可评估沸石转轮浓缩与三床式 RTO或催化氧化组合;其他工况可进一步比较直接 RTO 与催化燃烧等路线。
方案成败常在收集环节
末端设备选型之前,应先核对每个喷涂、流平、晾干和烘干区域的运行时间及排风量。若只收集喷漆房排风,调漆、清洗和工件转序过程仍可能产生逸散;若所有支路同时按最大风量运行,又会抬高管网和末端设备规模。因此,工位封闭、支路切换、风量平衡与生产节拍应放在同一套方案内考虑。
安全联锁与现场条件
- 木质粉尘具有可燃风险,罩口、管网、除尘设备和清灰方式需要结合粉尘性质设计
- 涂料与清洗剂的可燃蒸气需要与通风、热源、浓度监测及设备启停联锁
- 木工粉尘和涂装漆雾应分系统收集,过滤材料与设备内部积尘需要便于检查和清理
选型与改造常见问题
家具喷漆房与普通工业喷漆房有什么选择区别?
核心都需要安排作业空间与送排风,家具项目还要重点考虑板件、木门或成品的摆放、翻转、换色及干燥流转。应按典型工件和喷涂方式确定房体与漆雾处理形式。
木工中央除尘可以同时接喷漆废气吗?
不应直接混接。木工粉尘与喷涂漆雾、有机废气的性质和处理方式不同,需分别规划收集、主机和安全控制。
喷涂间歇运行,废气设备怎样配套?
应梳理每天喷涂时段、换色清洗和负荷变化,再比较吸附再生或其他适配路线;同时把停机、再启动及维护纳入运行安排。
进一步了解设备选型与工程规划
项目咨询 · 设备选型 · 系统方案
沟通家具喷涂与木工除尘方案
提供家具类型、木工设备、打磨与喷涂工位、涂料及生产安排,确定房体、粉尘和废气设备的组合。