先看结论
前处理从工件材质、油污锈蚀、结构形状和涂层目标出发,再按产量节拍比较喷淋、浸渍、抛丸或组合路线。每道工序要能解决实际表面问题,并与排液、除水、输送和后续喷涂衔接。
先看表面
区分油污、氧化皮、锈蚀与目标表面状态。
再看覆盖
喷嘴覆盖、孔腔排液、工件姿态和机械处理死角要分别判断。
最后定节拍
将处理、沥液、除水和转序时间放入同一生产计划。
产量和工件形状决定设备形式。批量稳定、外形适合连续通过的工件可以比较喷淋线;腔体多、喷嘴不易覆盖或按批次生产的工件可评估浸渍;钢结构、铸锻件和重型装备常先比较抛丸或其他机械除锈。需要形成完整设备方案时,可继续查看涂装前处理系统。
喷淋、浸渍和抛丸分别适合什么工况
- 喷淋前处理
- 适合批量和节拍较稳定、表面容易被喷流覆盖的工件。设备便于与悬挂或地面输送组成连续线,但要核对喷嘴覆盖、工件遮挡、槽液串液、带液和各段停留时间。
- 浸渍前处理
- 液体能够进入复杂外形和部分腔体,适合批次处理或喷淋覆盖困难的工件。设计重点是槽体容量、升降转运、沥液、工件漂浮或积液风险以及各槽节拍平衡。
- 抛丸或机械处理
- 适合需要清除氧化皮、锈蚀并形成一定表面粗糙度的钢结构和重型工件。还要处理丸料残留、遮挡死角、粉尘收集和抛丸后到涂装前的时间衔接。
- 组合路线
- 同一工件可能先机械除锈,再清洁或进行后续表面处理。组合的价值在于解决不同污染和质量目标,不应为了增加工序而机械叠加设备。
一条喷淋线为什么不能只看“几槽几洗”
“脱脂—水洗—表面转化—水洗”只能描述工序名称,不能完整定义设备。同样的工序数量,可能因为工件通过尺寸、喷淋压力流量、药剂温度、输送速度、带液量和水质不同,形成完全不同的槽体、泵组和加热负荷。
方案需要把每段有效处理时间换算为输送长度或工位节拍,并检查喷嘴是否覆盖工件迎风面、背面和孔腔。水洗段还需控制前一道槽液被工件带入后续槽体。只有线体总长而没有工件包络、吊挂姿态和生产节拍,无法判断工艺段是否足够。
前处理前后,四个接口要接得上
以下为规划关系,不是每条产线都要照搬的固定工艺。
进入处理段
确认工件材质、表面状态、吊挂姿态和有效处理时间。
离开湿处理段
安排沥液、吹水和必要的除水烘干,减少积液与串液。
进入喷涂工位
核对洁净度、工件温度、转序时间;喷粉还需核对接地。
进入烘干固化
按涂料资料与工件热响应安排升温、保温、冷却和节拍。
从整线布置看转序与维护空间
下面展示输送和多工序设备的接口关系,不把整线照片当作某一前处理结构的特写。
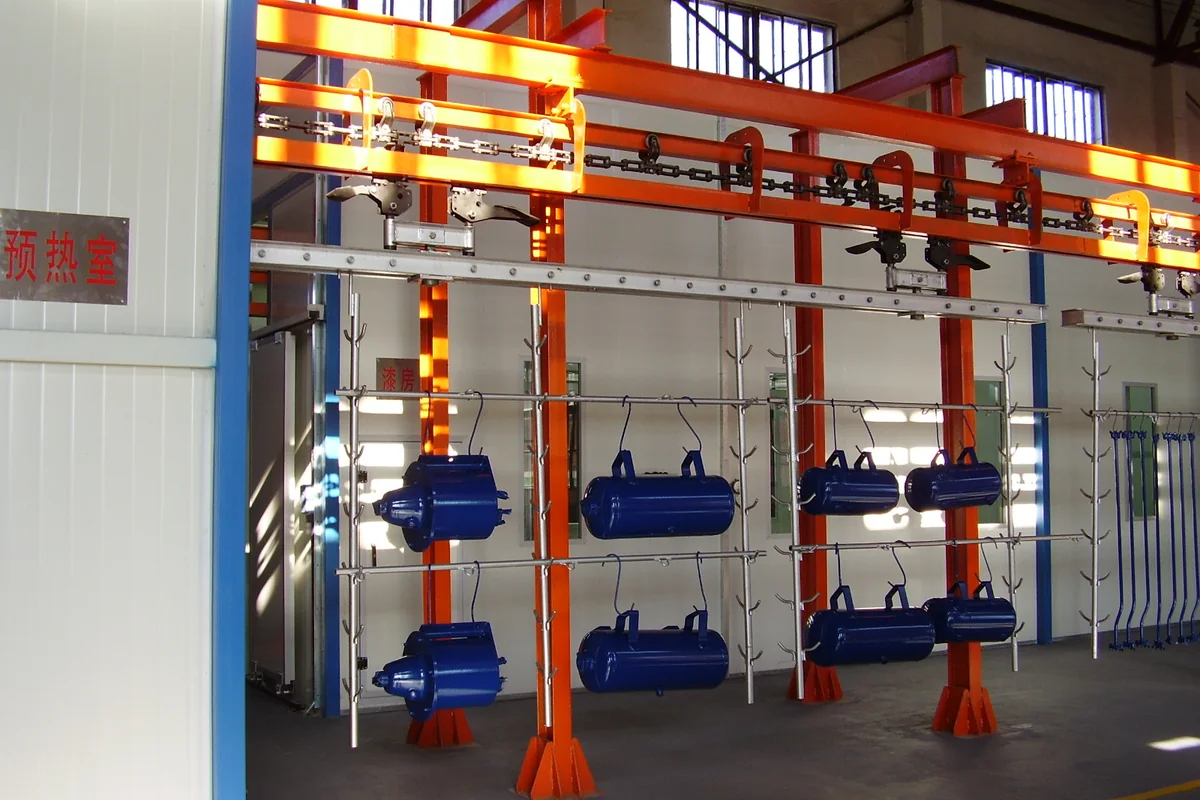
输送与后续工位
处理后的工件需要以合适姿态、间距和状态进入后续工序。
- 排液、除水与喷涂节拍应一起核算。
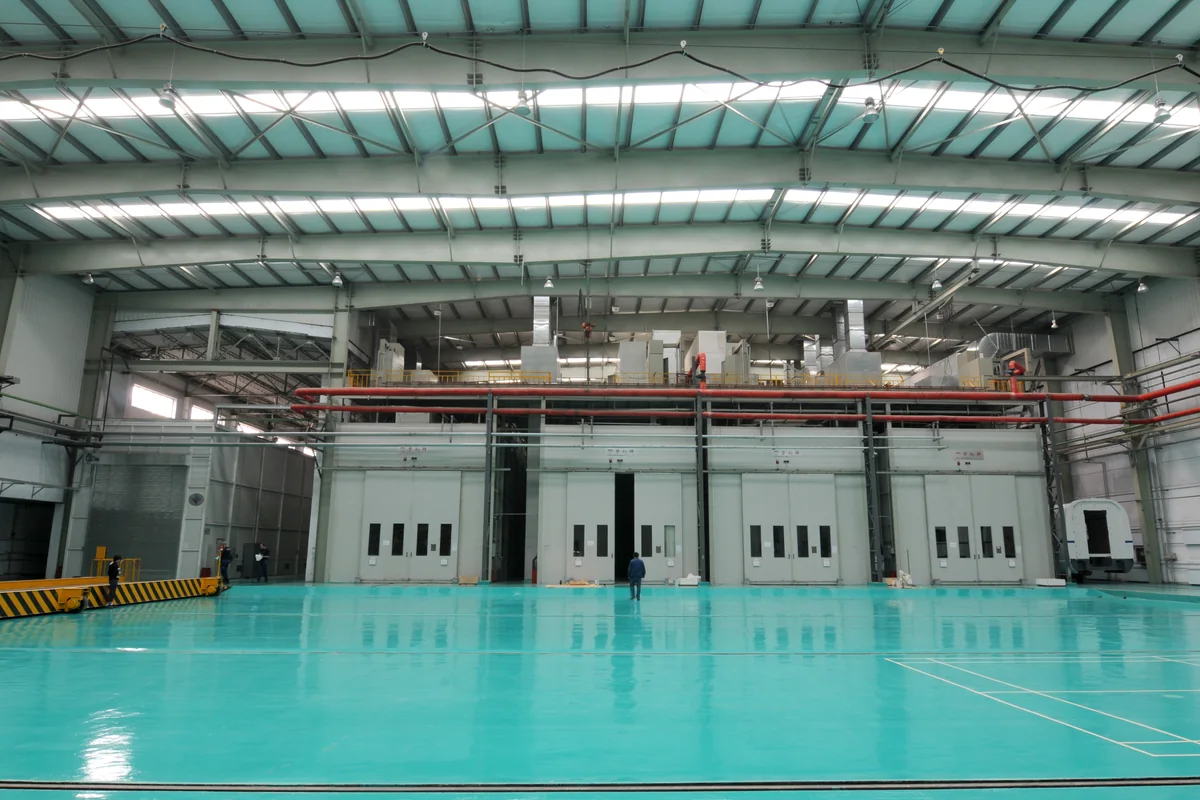
房体与检修通道
安排生产路线时,同时预留循环管路、设备检修和物料补给。
- 旧线改造需核对既有接口和停产窗口。
新建与旧线改造的判断重点不同
新建项目可以从工件物流、上下件和工艺顺序开始规划,先确定设备区、检修空间和公用工程,再安排房体和管线。旧线改造还要调查现有槽液状态、喷嘴与泵组、加热能力、过滤、输送、排风和废水接口,并明确可以接受的停产施工窗口。
如果当前问题是涂层附着不稳、返锈、积液或烘干不彻底,应先把缺陷与工件位置、槽液记录、处理时间和环境条件对应。直接增加药剂浓度、温度或工艺段,可能掩盖喷淋覆盖、串液、清洗水质或转序管理问题。
初步方案需要哪些资料
- 工件材质、照片或图纸,最大与常用尺寸、重量、孔腔和吊点;
- 油污、锈蚀、氧化皮、焊渣及其他原始表面状态;
- 喷漆或喷粉体系、涂层用途、附着和防护要求;
- 日产量、班次、批量、允许节拍和未来扩产计划;
- 现有药剂、工艺时间、水质和出现过的涂层质量问题;
- 厂房平面、净高、物流路线,以及电、水、热源和压缩空气条件;
- 新建或改造范围、既有设备接口、停产窗口和期望的工程交付边界。
资料暂不完整时,可先提供工件照片、材质、产量、涂层用途和厂房平面,初步排除明显不合适的路线;正式设备清单则应在工艺和接口进一步核对后形成。
常见问题
喷粉前处理一定比喷漆前处理复杂吗?
不一定。复杂程度来自工件表面、质量目标和生产组织,而不是涂层名称本身。喷粉对表面洁净、接地和固化有明确要求,喷漆也可能因防腐等级、外观或多道涂层而需要更完整的前处理。
钢结构喷漆只做抛丸可以吗?
可以作为候选路线,但应看原始锈蚀和油污、目标表面状态、涂料体系、工件结构以及抛丸后到涂装前的环境和等待时间。若仍有油污、盐分或孔腔残留,单一机械处理未必解决全部问题。
前处理线越长、工艺段越多越好吗?
不是。增加工艺段会占用更多空间、水、电、热量和维护资源。合理路线是在满足表面和涂层目标的前提下,控制串液、覆盖、节拍和运行管理,不以设备长度本身判断效果。
可以先按日产量选设备吗?
日产量只能帮助核算节拍。还要同时知道单件或单挂数量、最大工件、处理时间、输送方式和换型安排,否则无法确定通道尺寸、槽体容量和线体长度。
中环盛达能否把前处理和后续涂装一起实施?
可以按项目把前处理、输送、喷漆或喷粉、烘干固化、送排风及环保接口统一规划,并承担相应的设备制造、安装调试和工程实施。具体设备清单、药剂配合、公用工程和甲乙方接口在项目方案中明确。
本文用于路线初选,不替代药剂供应商试验、涂层体系验证和正式工艺设计;不同材质、表面污染和质量目标不能直接共用同一套药剂、温度或处理时间;废水、废气和槽液处置应按项目所在地要求及厂区既有设施单独落实。