按生产需求选择设备与系统
壳体与柜体生产先区分喷粉和液体涂装,再单独安排前段焊接、打磨。设备围绕尺寸、挂装和产能选择。
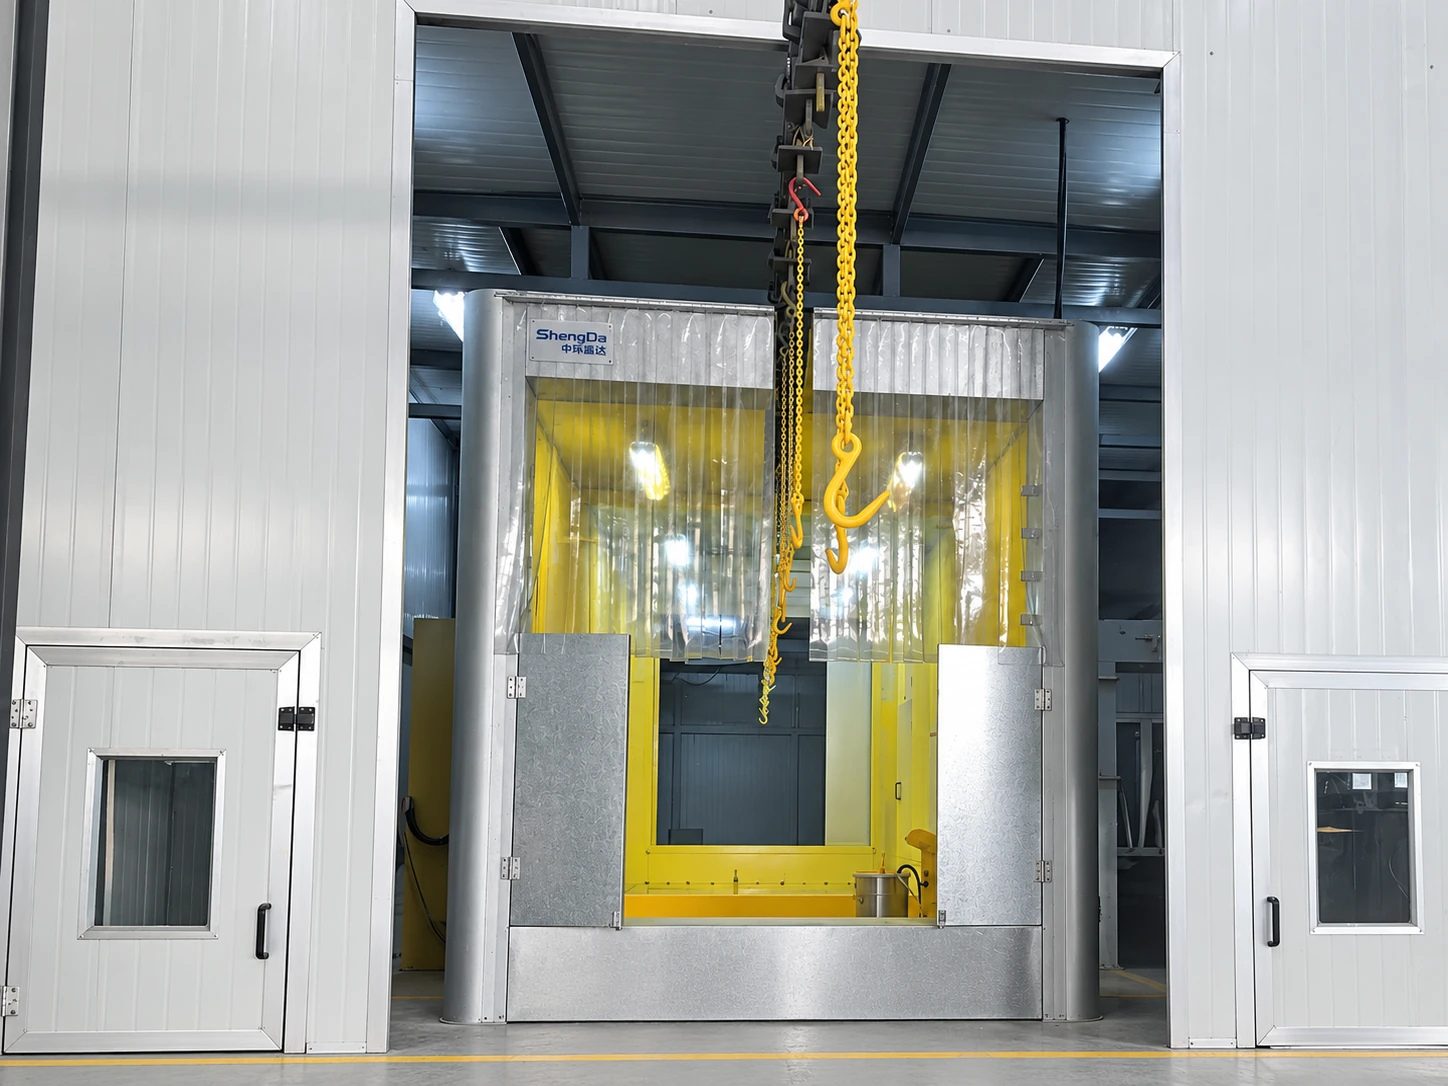
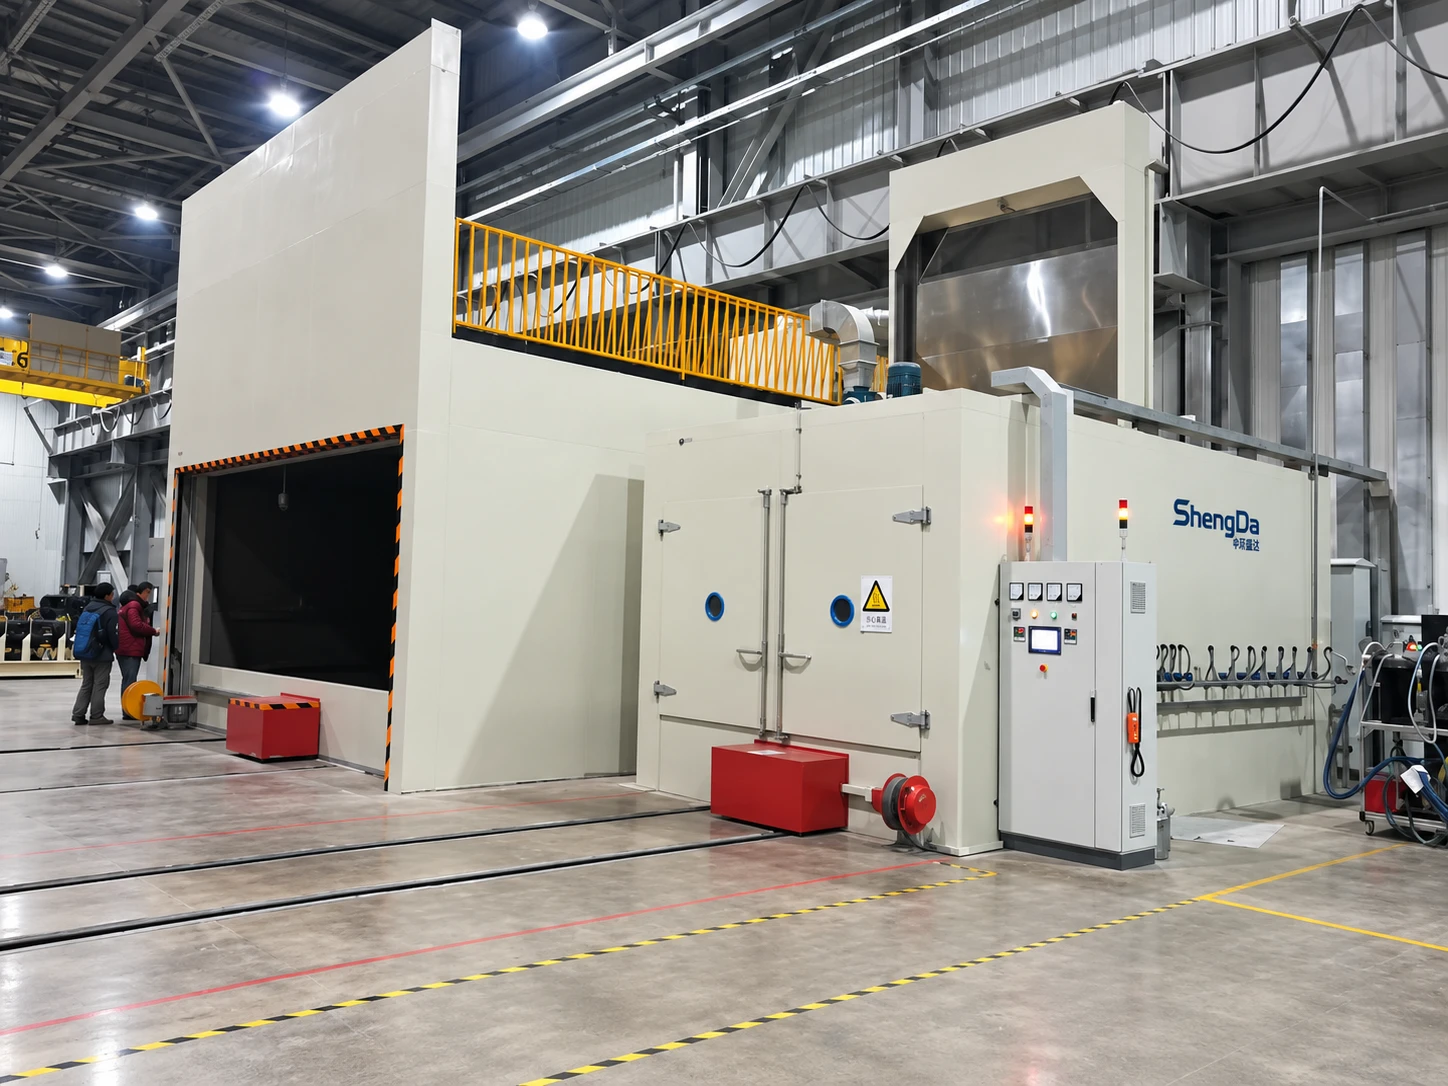
喷粉与输送固化
了解配套方式按壳体形状、挂装与换色要求,衔接喷粉回收、输送及固化。
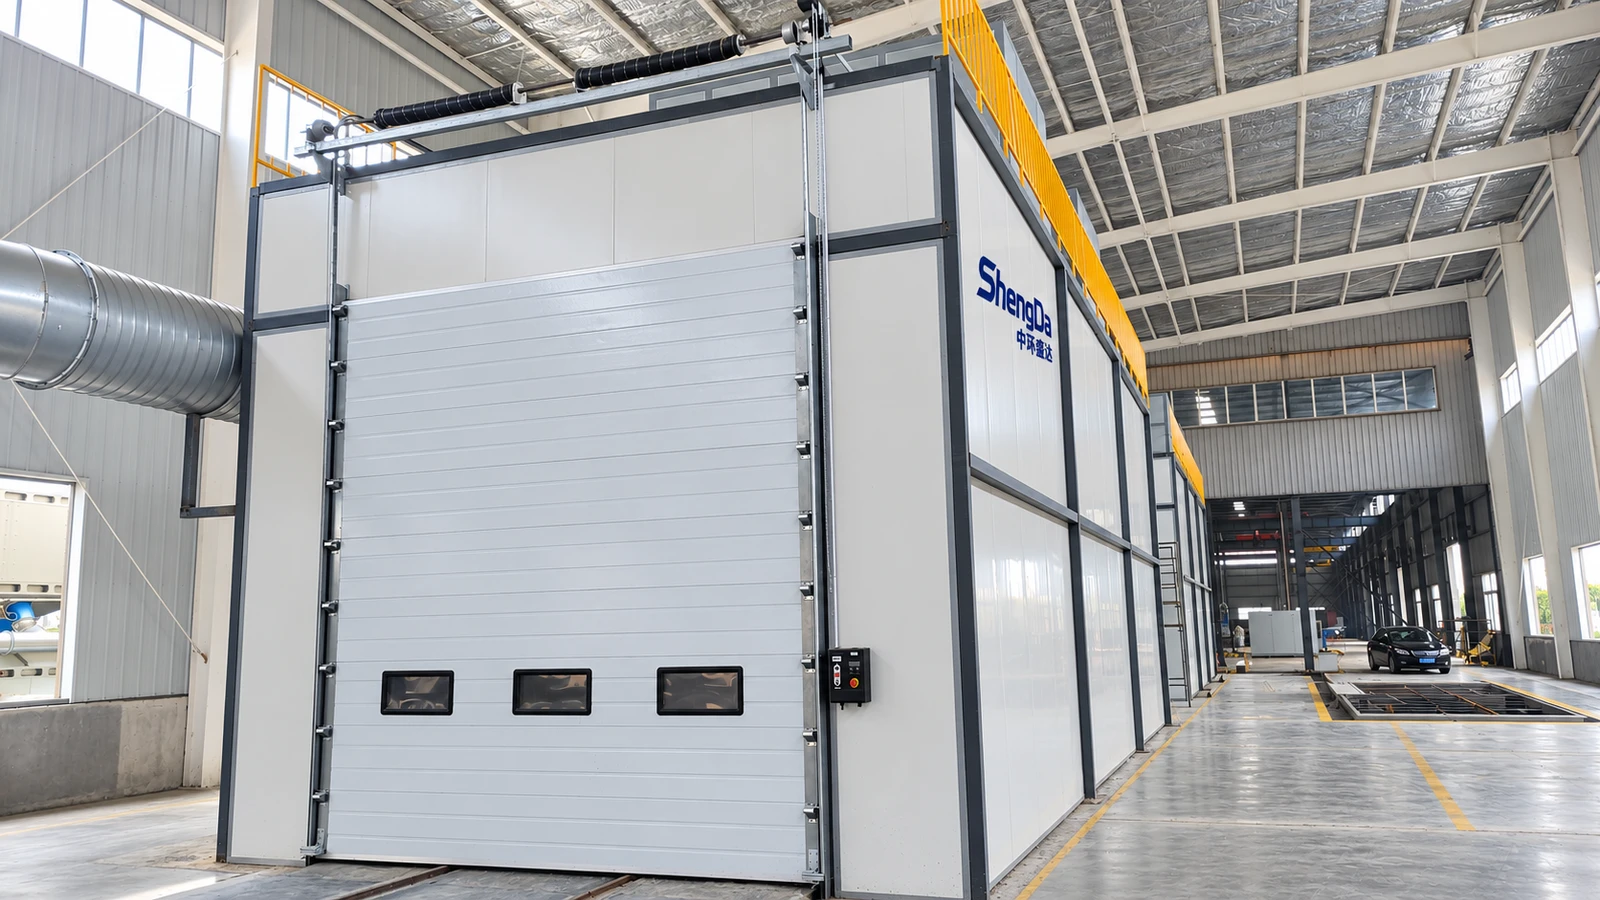
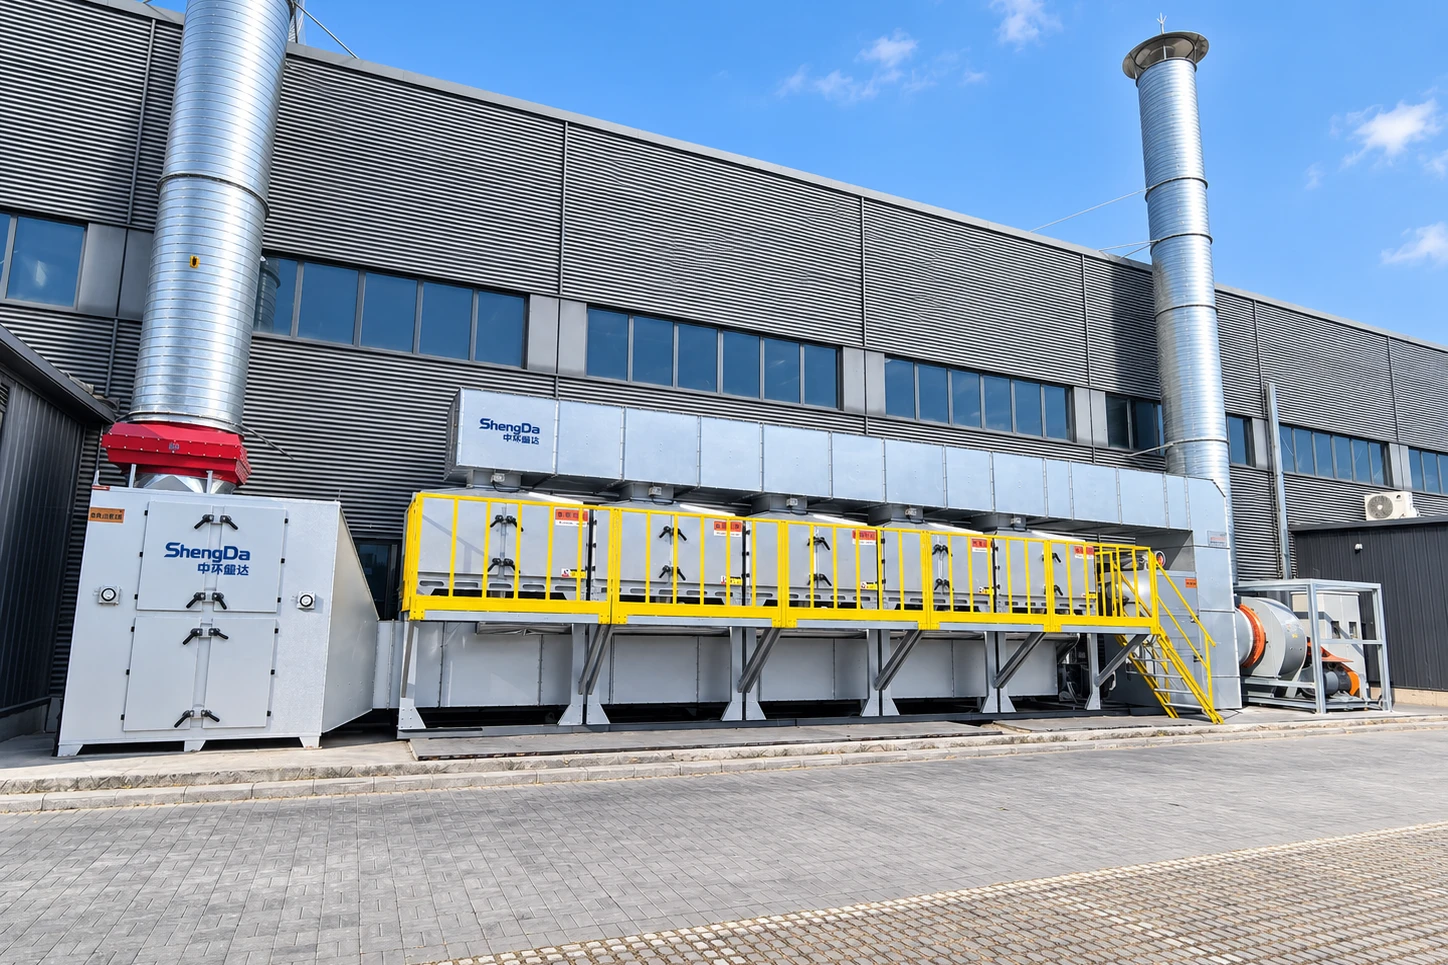
液体喷涂与漆雾废气
了解配套方式使用液体涂料时,安排喷涂空间、漆雾处理和适配的有机废气净化。
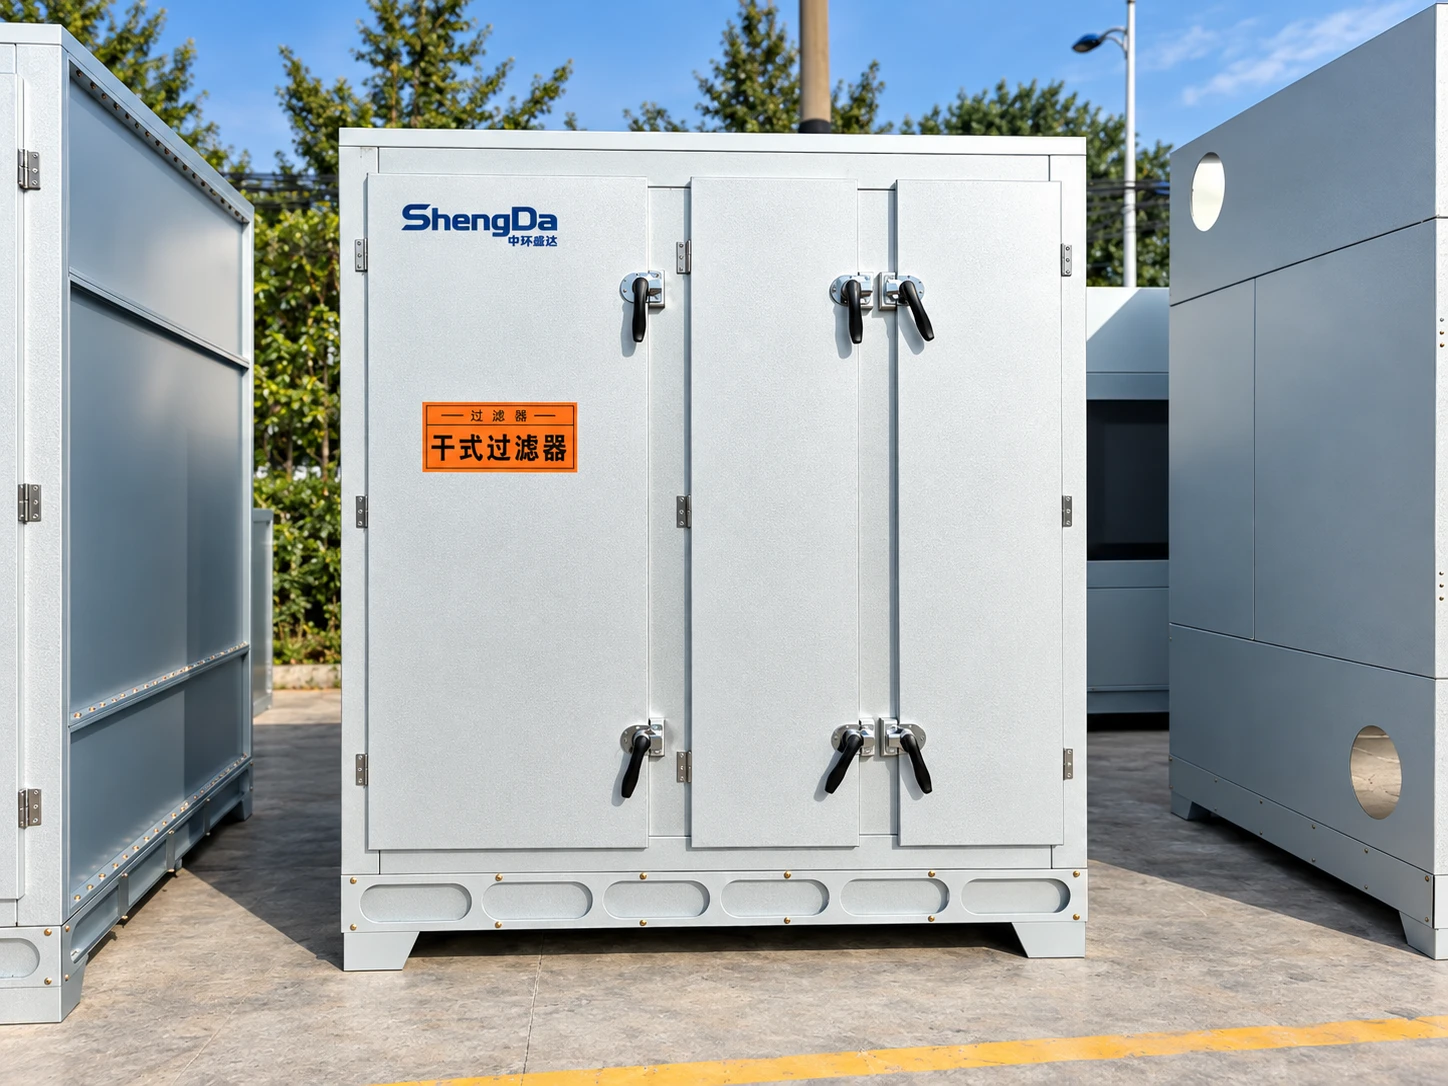
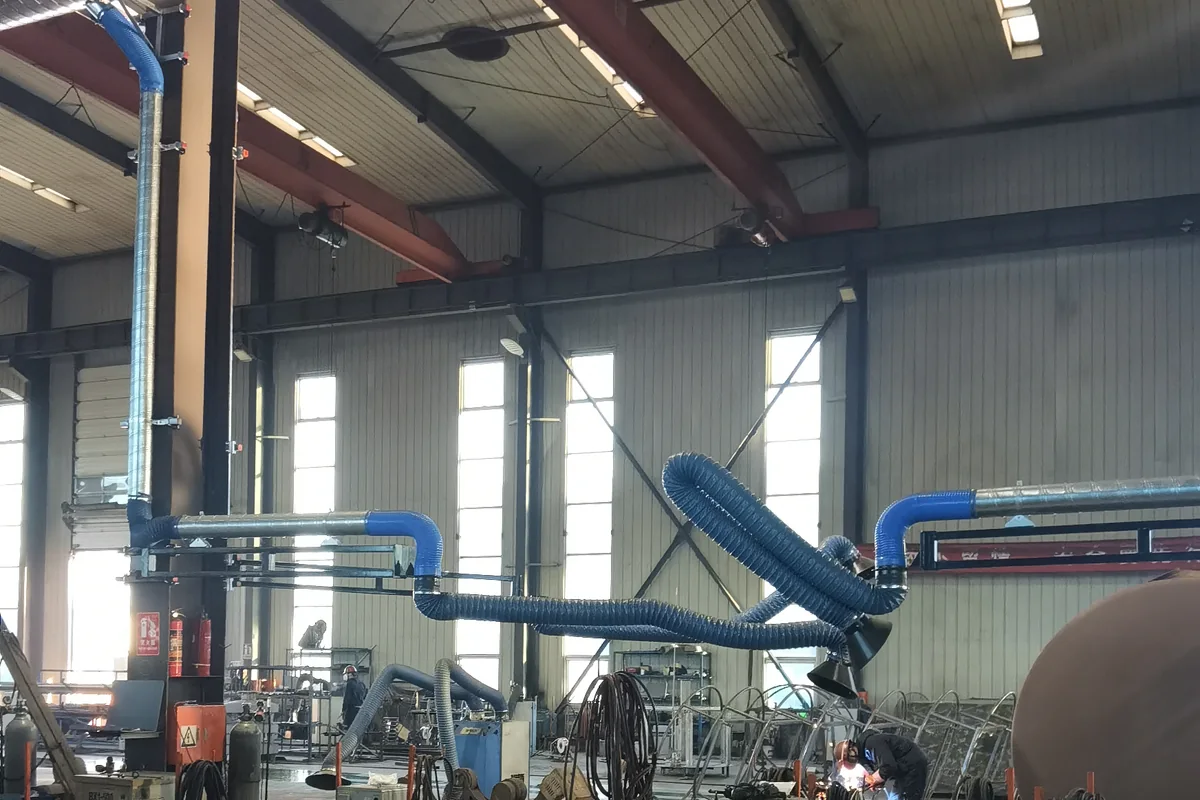
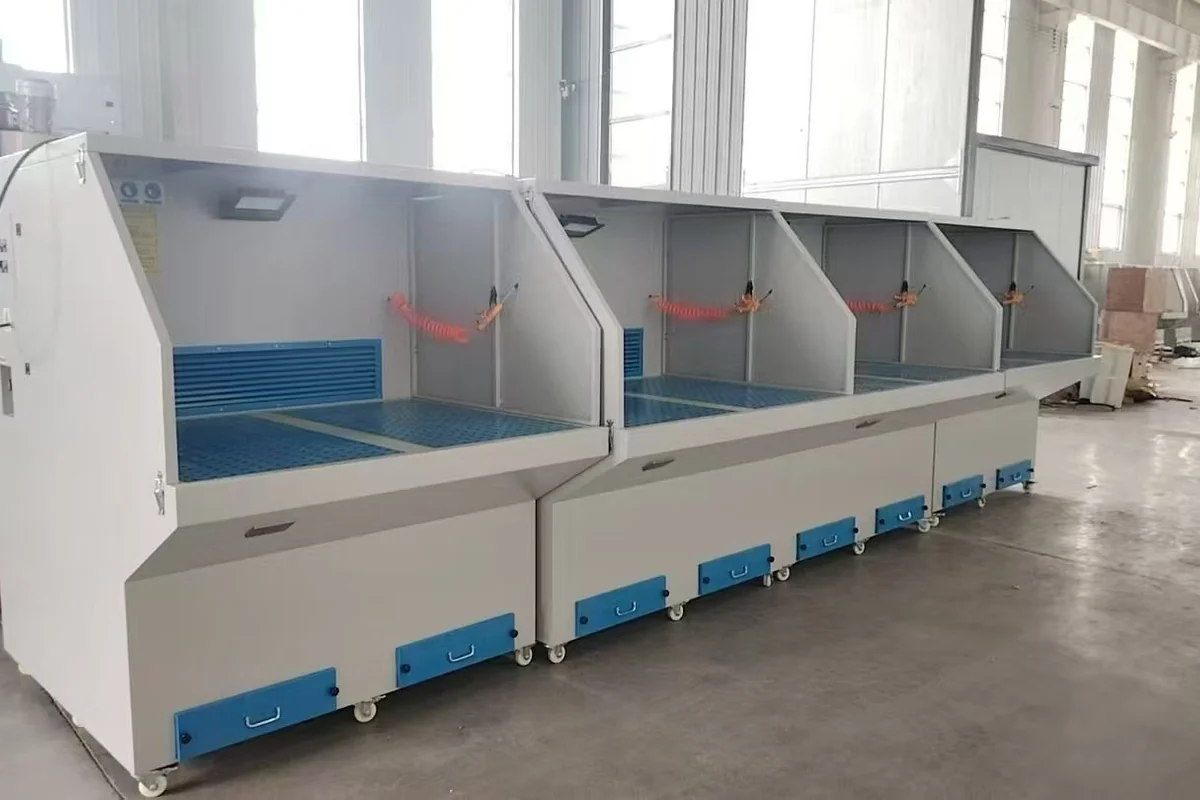
焊接与打磨工位
了解配套方式在涂装前,先把焊接烟尘和打磨粉尘的源头收集安排好。
设备怎样组成一套系统?
以下按喷粉、液体涂装和焊接打磨分别展示配套关系,可按实际生产工序组合。
喷粉与输送固化
- 前处理
按基材和涂层要求清理表面。
- 喷粉回收
组织涂覆、换色与粉末回收。
- 固化冷却
根据工艺安排热过程与出件。
- 输送联动
贯穿工位并协调启停。
粉末回收与固化排风需分别核对;并非没有液体溶剂就可以忽略固化过程的排放。
液体喷涂与漆雾废气
- 工位排风
核对喷涂、流平和干燥支路。
- 漆雾处理
选择适配的分离与过滤方式。
- 废气净化
按涂料组分及负荷选择设备。
- 运行控制
协调生产、风机与治理设备。
喷粉与液体喷涂是不同工艺分支,是否并存或共用部分设施需按项目确定。
焊接与打磨工位
- 工件与夹具
确认材料、焊点及打磨范围。
- 近源捕集
安排罩口或工作台收集。
- 管网过滤
匹配适配主机及支路分配。
- 清理维护
考虑火花、粉尘与检修要求。
大型柜体绕行打磨时可另选打磨房;这里的工作台适用于尺寸与操作方式匹配的工件。
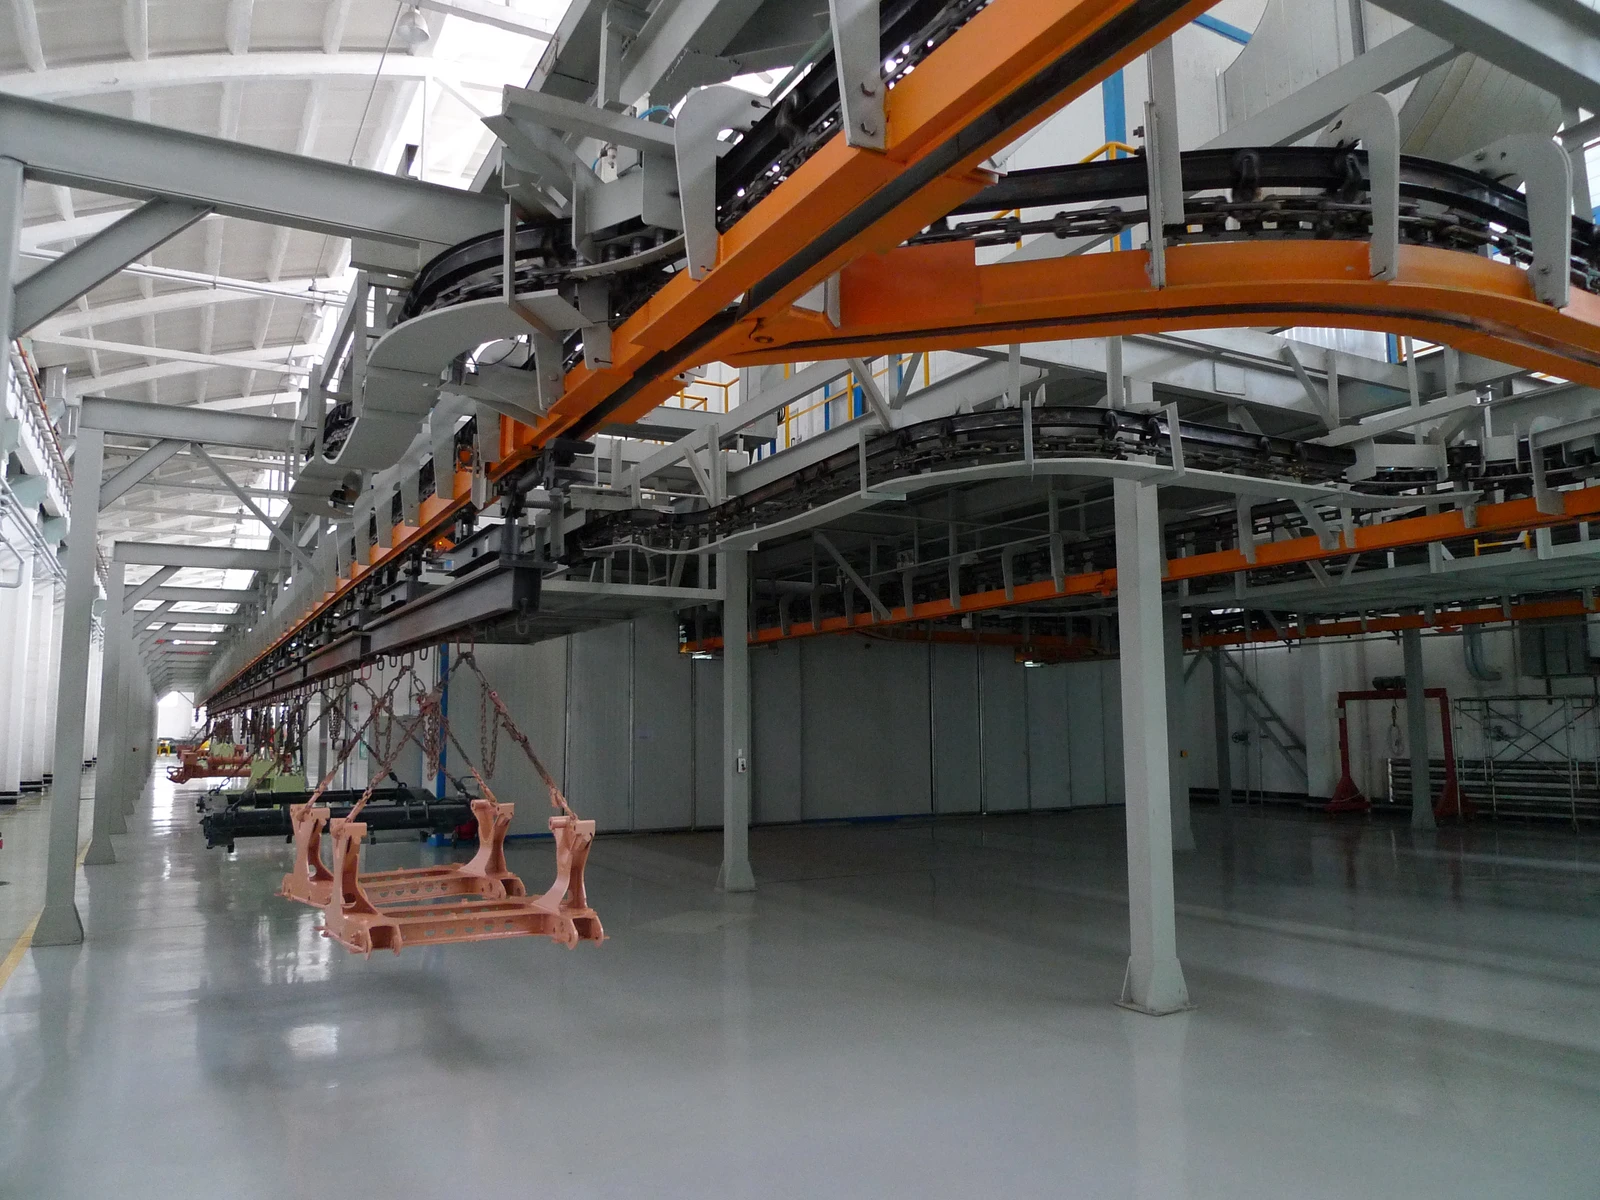
从挂装、输送和固化看整线衔接
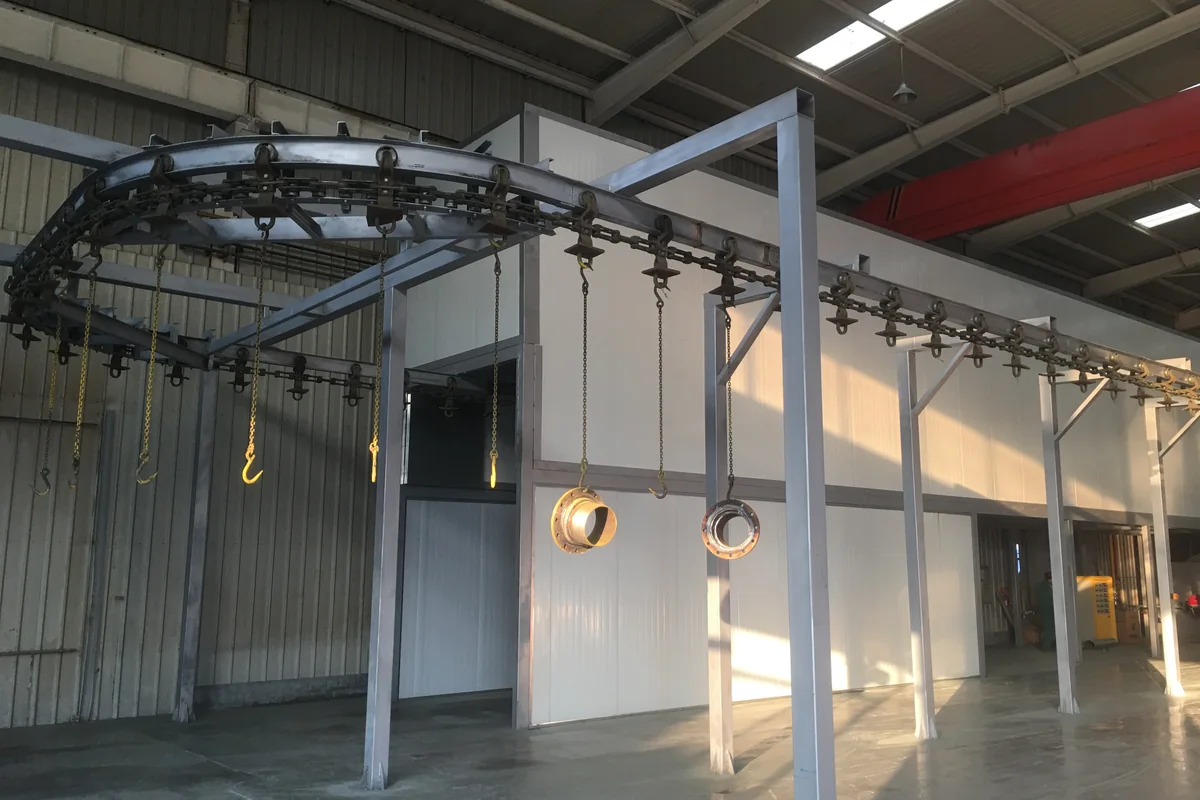
用输送节拍连接各个生产工位
连续输送线能帮助理解挂装、转弯、涂覆和固化之间的关系。壳体项目应按自身挂点和重量核对。
- 明确工件挂装方向、重心及最大外形。
- 核对转弯、升降、开口与工位间距。
- 预留换型、返修和检修操作空间。
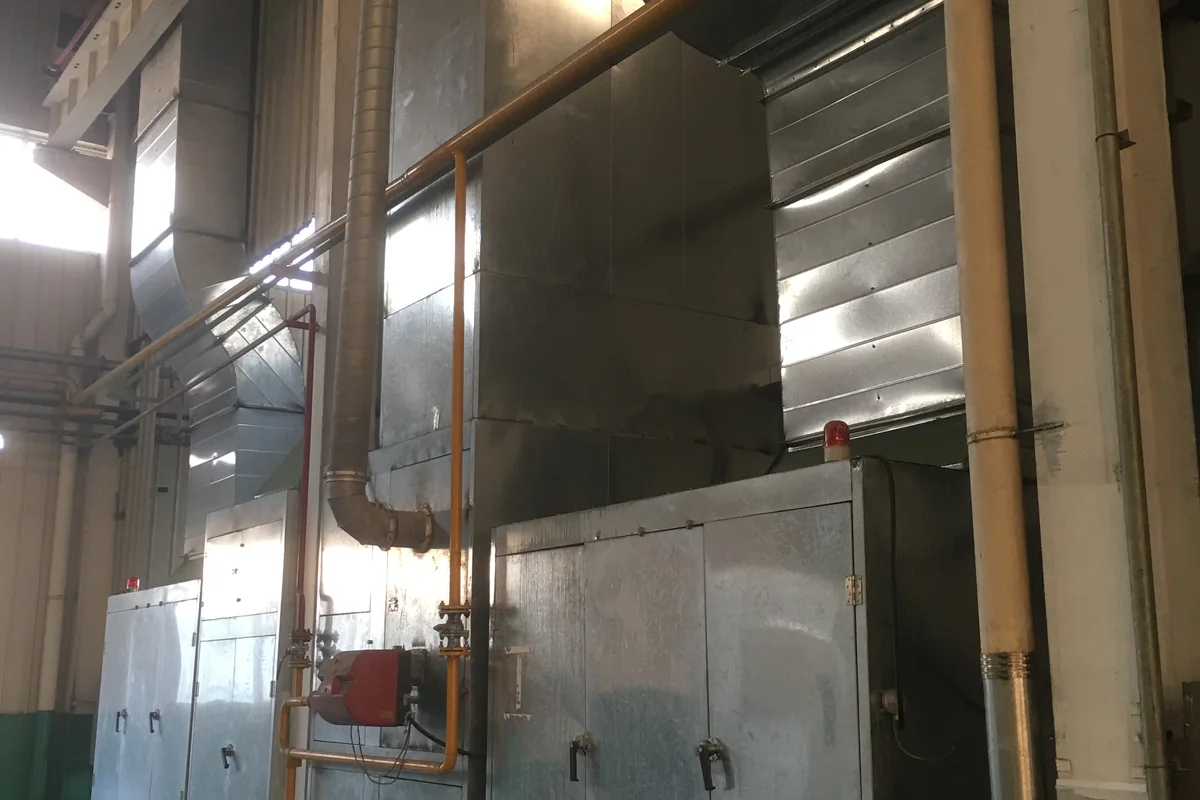
热源、循环风与工件负载一起安排
固化设备需要与涂层工艺、工件质量及输送方式匹配,外接风管与热源也影响设备落位。
- 结合工艺说明确定热过程要求。
- 区分循环风、排风与补风。
- 协调热源、输送和故障保护接口。
进一步了解工序、选型与配套设备
相关行业工程经验
中环盛达具有储能电池壳体涂装线工程经验,可围绕壳体、柜体和相关金属装备制造中的焊接、打磨及涂装环节配置设备。电芯生产、电解液废气、化成及电池回收属于不同工艺,需另行开展适用性评估。
壳体生产中的污染来源
焊接烟尘和打磨粉尘应从工位位置、材料性质及同时作业率开始梳理。采用液体涂料时,喷涂会产生过喷漆雾和有机废气,流平与烘干排风也需要纳入 VOCs 系统;采用粉末时,则应重点控制喷粉逸散、粉末收集、换色清洁和固化工序。不同污染物不宜直接并入同一套未经适配的设备。
生产线和环保设备怎样组合
壳体涂装生产线
工业涂装生产线可按壳体材质、目标涂层、批量和节拍组织表面处理、喷涂或喷粉、流平、烘干固化、冷却和输送。单独设置液体喷涂工位时,可进一步查看工业喷漆房的房体、送排风和漆雾处理配置。
焊烟与打磨粉尘
固定多工位或机器人焊接单元可评估局部集气罩、吸气臂和集中管网;位置变化较大的少量工位也可比较移动式设备。焊烟除尘系统和工业滤筒除尘器需要结合材料、火花、粉尘性质和维护条件选择。
涂装 VOCs 治理
只有使用液体涂料并产生需要收集处理的有机废气时,才根据组分、风量、浓度、温湿度及运行制度评估沸石转轮、三床式 RTO或催化燃烧等路线。粉末涂装和液体涂装不能按同一套 VOCs 配置描述。
安全联锁与现场条件
- 壳体材料、焊接方式和打磨粉尘性质需要纳入火花及可燃粉尘风险识别
- 液体喷涂可燃蒸气、烘干热源和风机输送设备需要设置匹配的监测与联锁
- 粉末喷涂需核对静电接地、粉末积聚和清理维护条件
选型与改造常见问题
储能柜体一定要建设整条涂装线吗?
应按产量、工件种类和涂层工艺比较。产量较小或换型频繁时可以考虑分工位组织;连续生产时再统筹输送、涂覆和固化,不能仅凭行业名称确定整线规模。
喷粉项目是否还需要检查废气条件?
需要。喷粉回收主要处理粉末,固化及其他工序仍应按材料和工艺核对排放性质;是否设置 VOCs 设备由实际排放条件确定。
已有焊接工位,能与后续涂装一起改造吗?
可以统筹厂房、物流和施工,但焊烟、打磨粉尘、喷粉及液体涂装排风应分别核对。先明确可保留设备和新增接口,再安排实施。
进一步了解设备选型与工程规划
项目咨询 · 设备选型 · 系统方案
规划壳体与柜体涂装配套
提供工件尺寸、重量、涂层工艺和生产节拍,沟通焊烟打磨收集、喷涂、输送与固化设备。