GB 7691—2025
涂装作业安全管理通则
发布部门:国家市场监督管理总局、国家标准化管理委员会
北京中环盛达环保工程有限公司 · 15699996199 · 15699996199@163.com
网页来源:https://zhonghuanshengda.com/products/industrial-coating-line/

工业涂装生产线把工件从上件、表面前处理到喷涂、干燥固化及冷却下件的过程组织成一套生产系统。根据材料和涂层要求,可采用液体喷涂或粉末涂装,并配套对应的工艺房体、输送、热工、控制和环保设施。整线设计从工件尺寸重量、表面要求及目标产量出发,确定每道工序的处理时间,再安排工位数量、输送路线和设备空间。大型或多品种工件可采用分批及分段转运,批量稳定的工件可比较连续输送。中环盛达提供方案设计、设备制造、现场安装和系统调试,统一规划新建生产线或既有车间改造中的设备接口。
以下为典型工艺组织。液体喷涂与粉末涂装分别确定设备,具体工序由材料技术资料和工件要求选择。
安排装载、转运与选定的表面处理,湿式前处理后按工艺设置除水,为涂层施工准备表面条件。
工件进入对应工位,液体喷涂配套漆雾收集与排风,粉末涂装配套供粉及过喷粉末收集回收。
液体涂层按需经过流平或闪干,再完成干燥;粉末涂层按材料要求固化,冷却后检验、下件或返修。
涂装线需要把生产设备、风机、加热、输送与报警联锁纳入同一控制思路;以下为不同工程的设备与控制实拍。
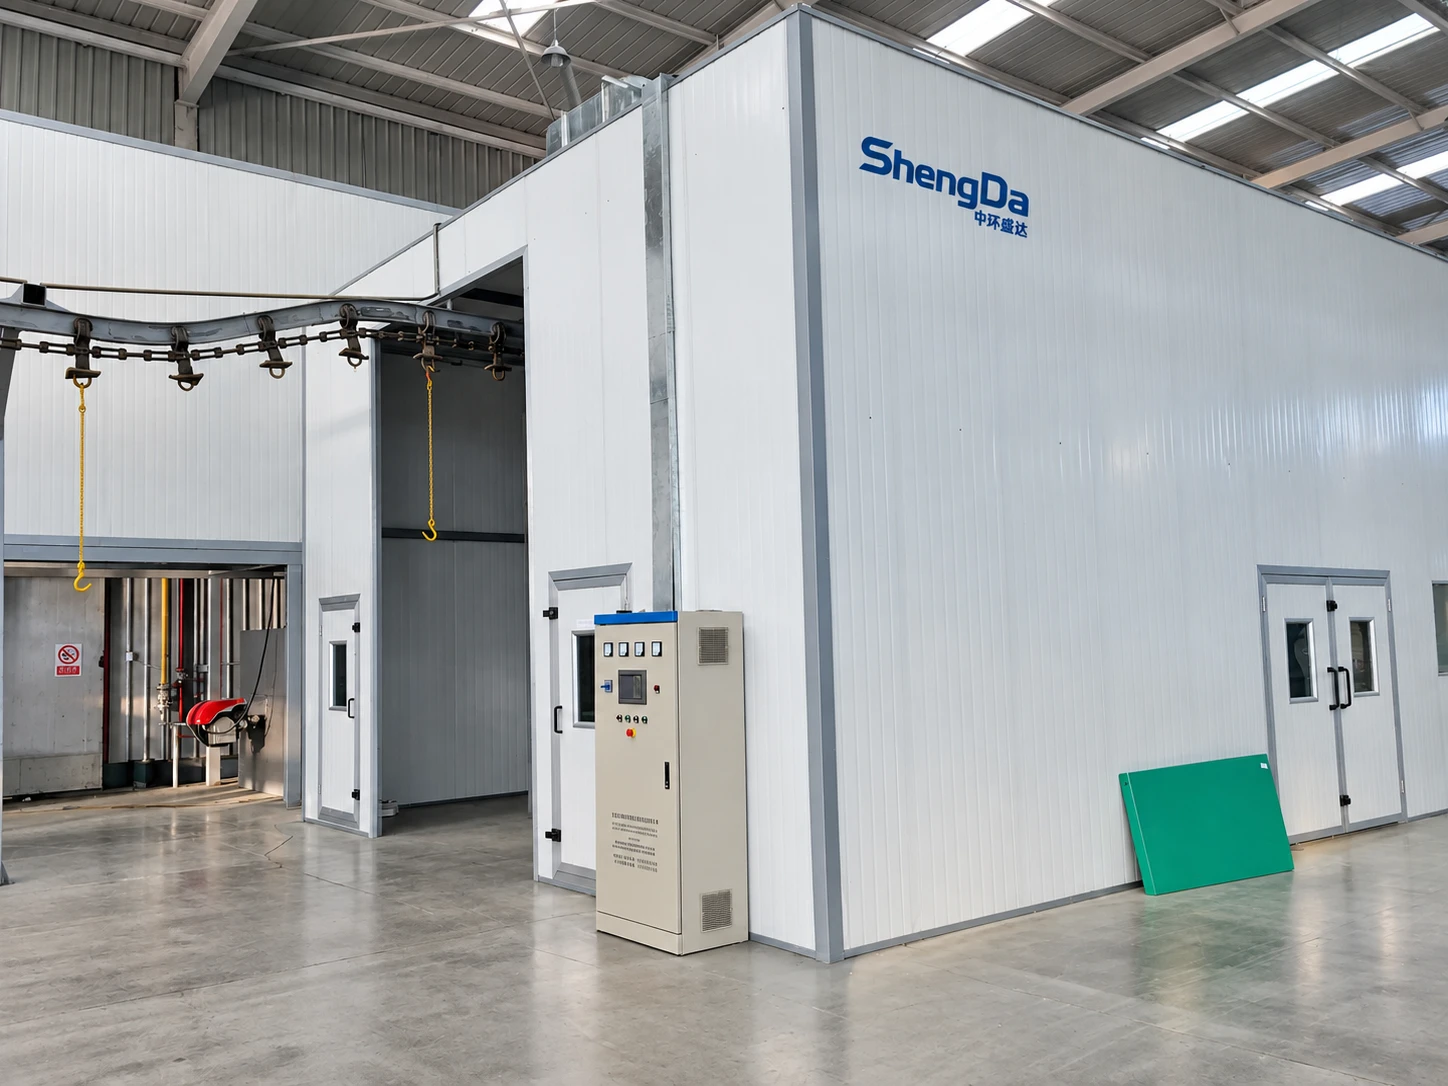
封闭房体、悬挂输送、热源与控制柜集中布置,体现粉末涂装各单元的接口关系。
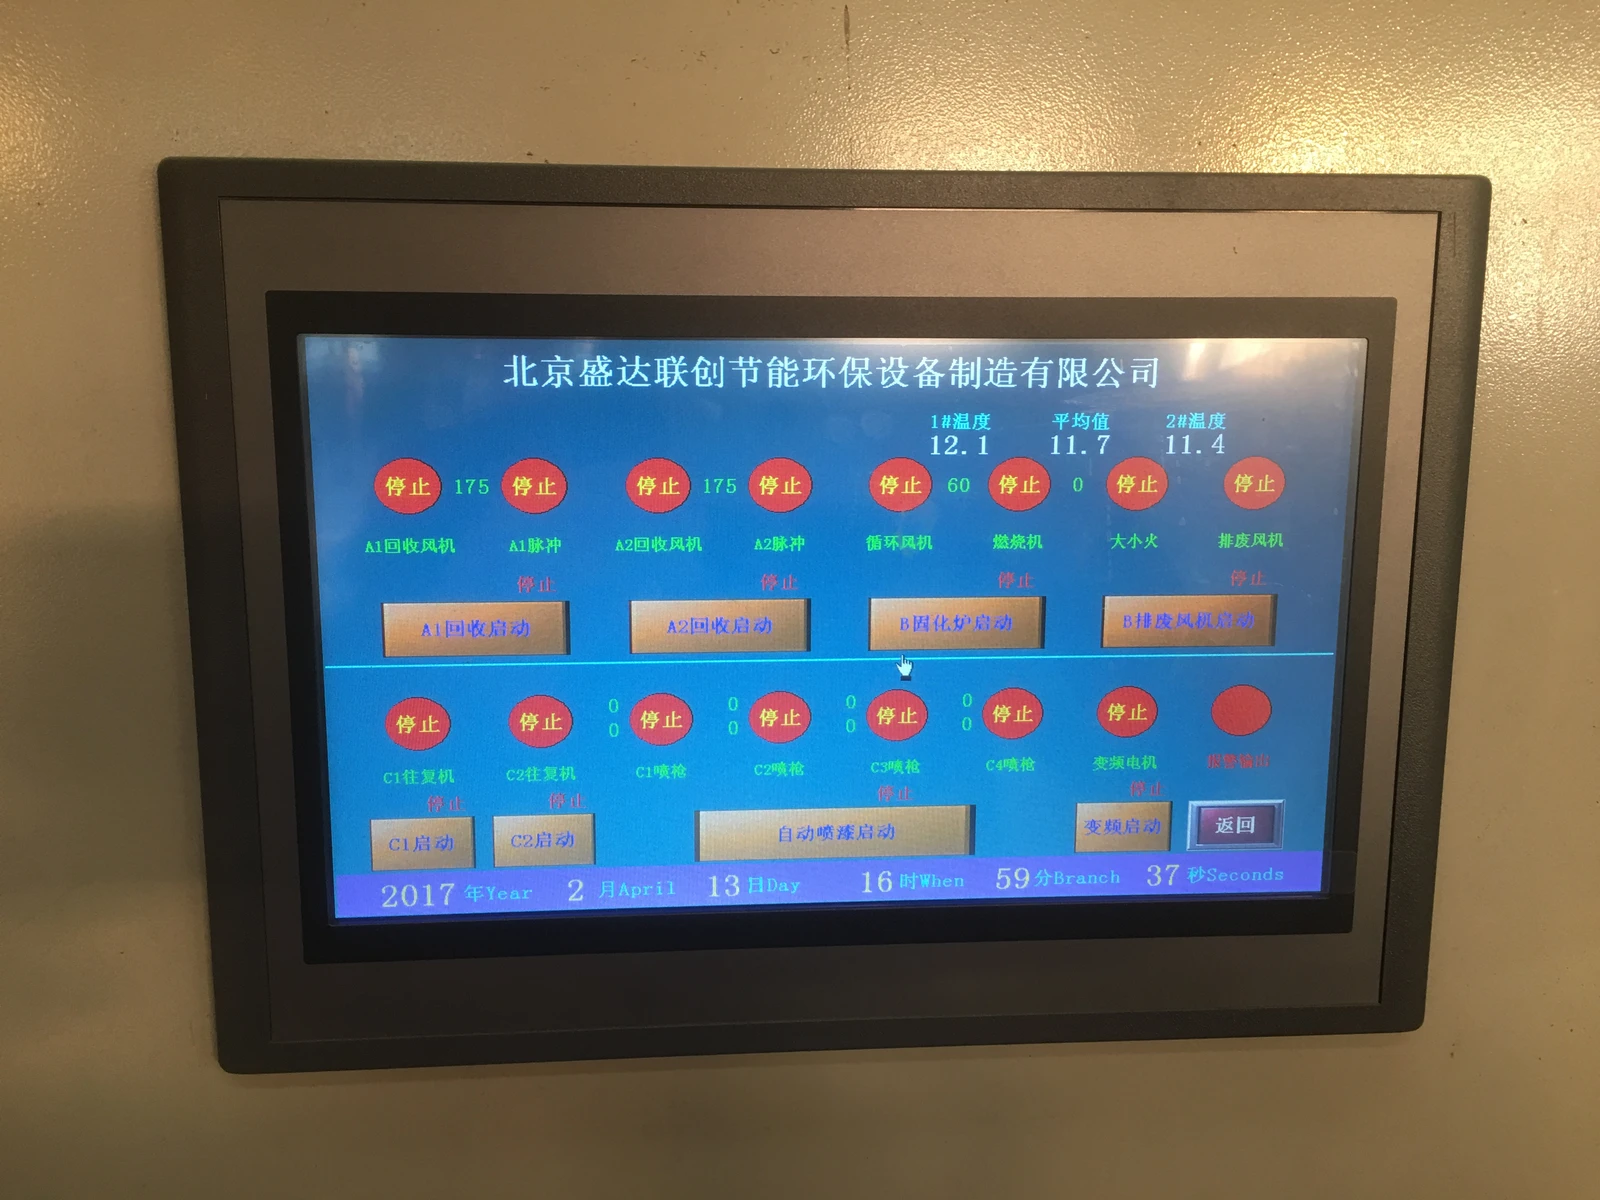
画面显示回收风机、脉冲、固化炉、排风机与喷枪等设备状态,用于说明多设备联动控制方式。
适用于钢结构、车架底盘、箱体、轨道车辆部件及其他工业装备的液体喷涂或粉末涂装,具体路线按材质、表面状态和目标涂层确定。
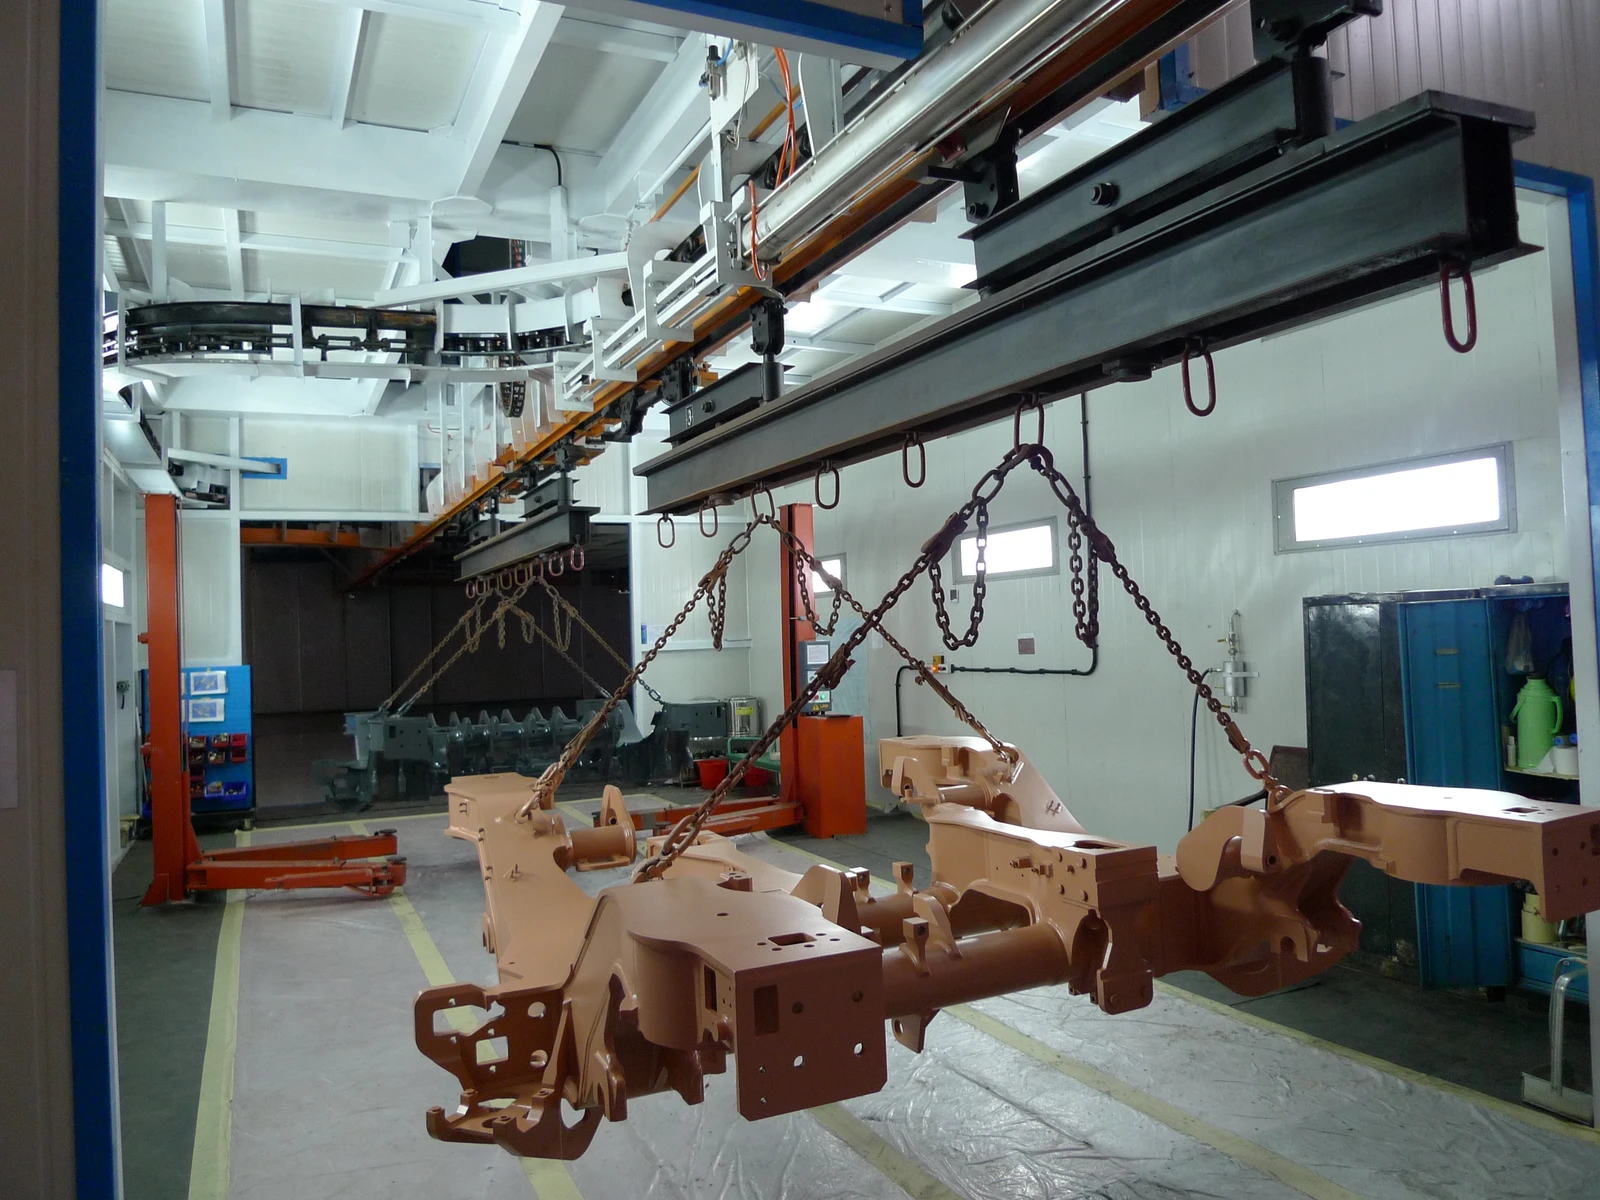
以下实拍来自不同涂装工程,分别展示大型工位、地面小车、悬挂输送与喷涂作业空间;项目配置并不完全相同。
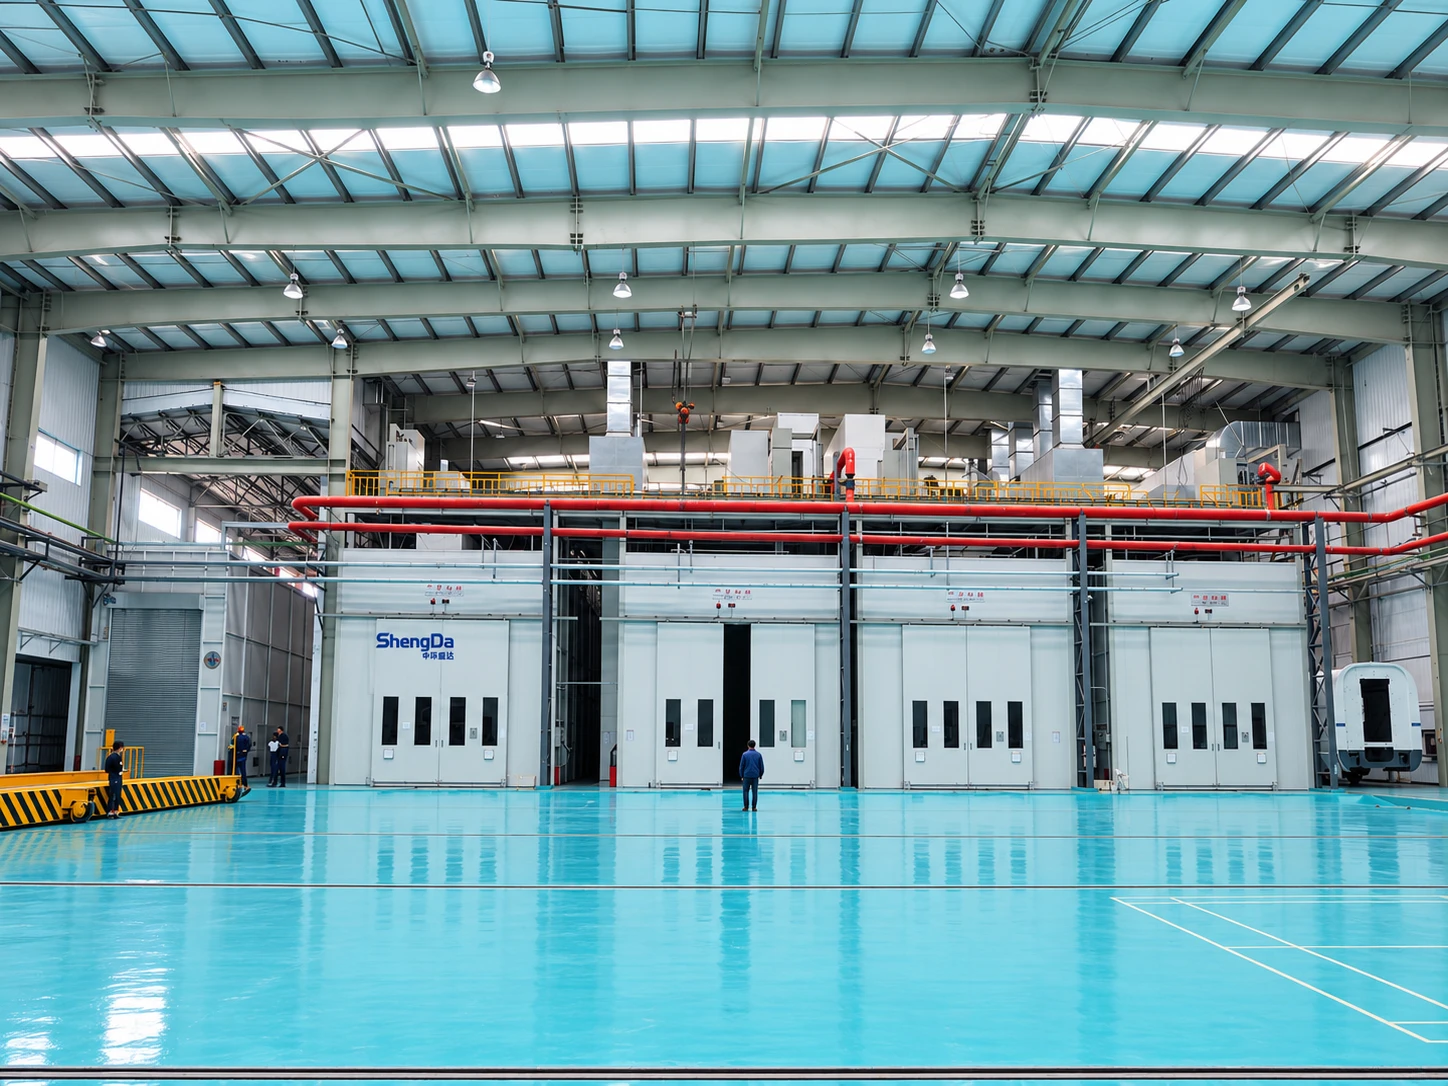
多个大型房体与顶部送排风设施集中布置,体现整线规划需要同时考虑工位、管路、维护和车间物流。
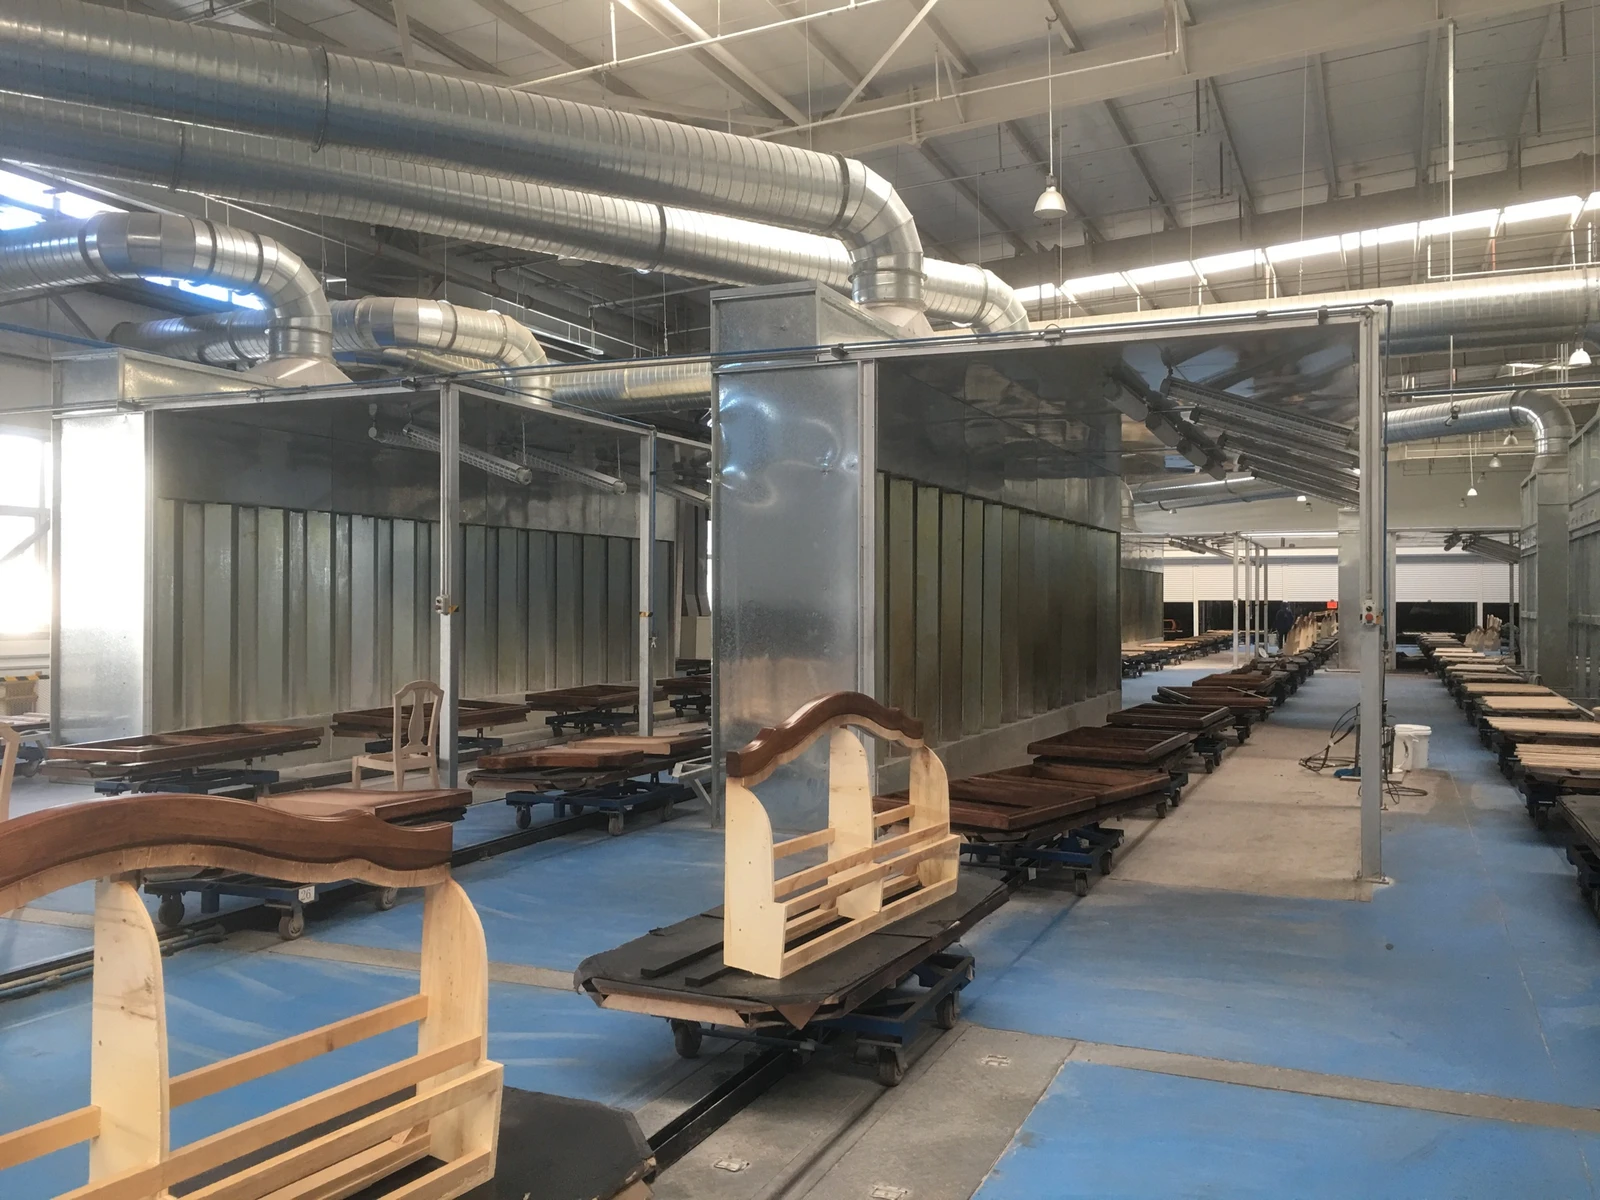
木制工件由地面小车承载,沿喷涂工位布置;不同材质、重量与工艺需分别确定输送和设备配置。
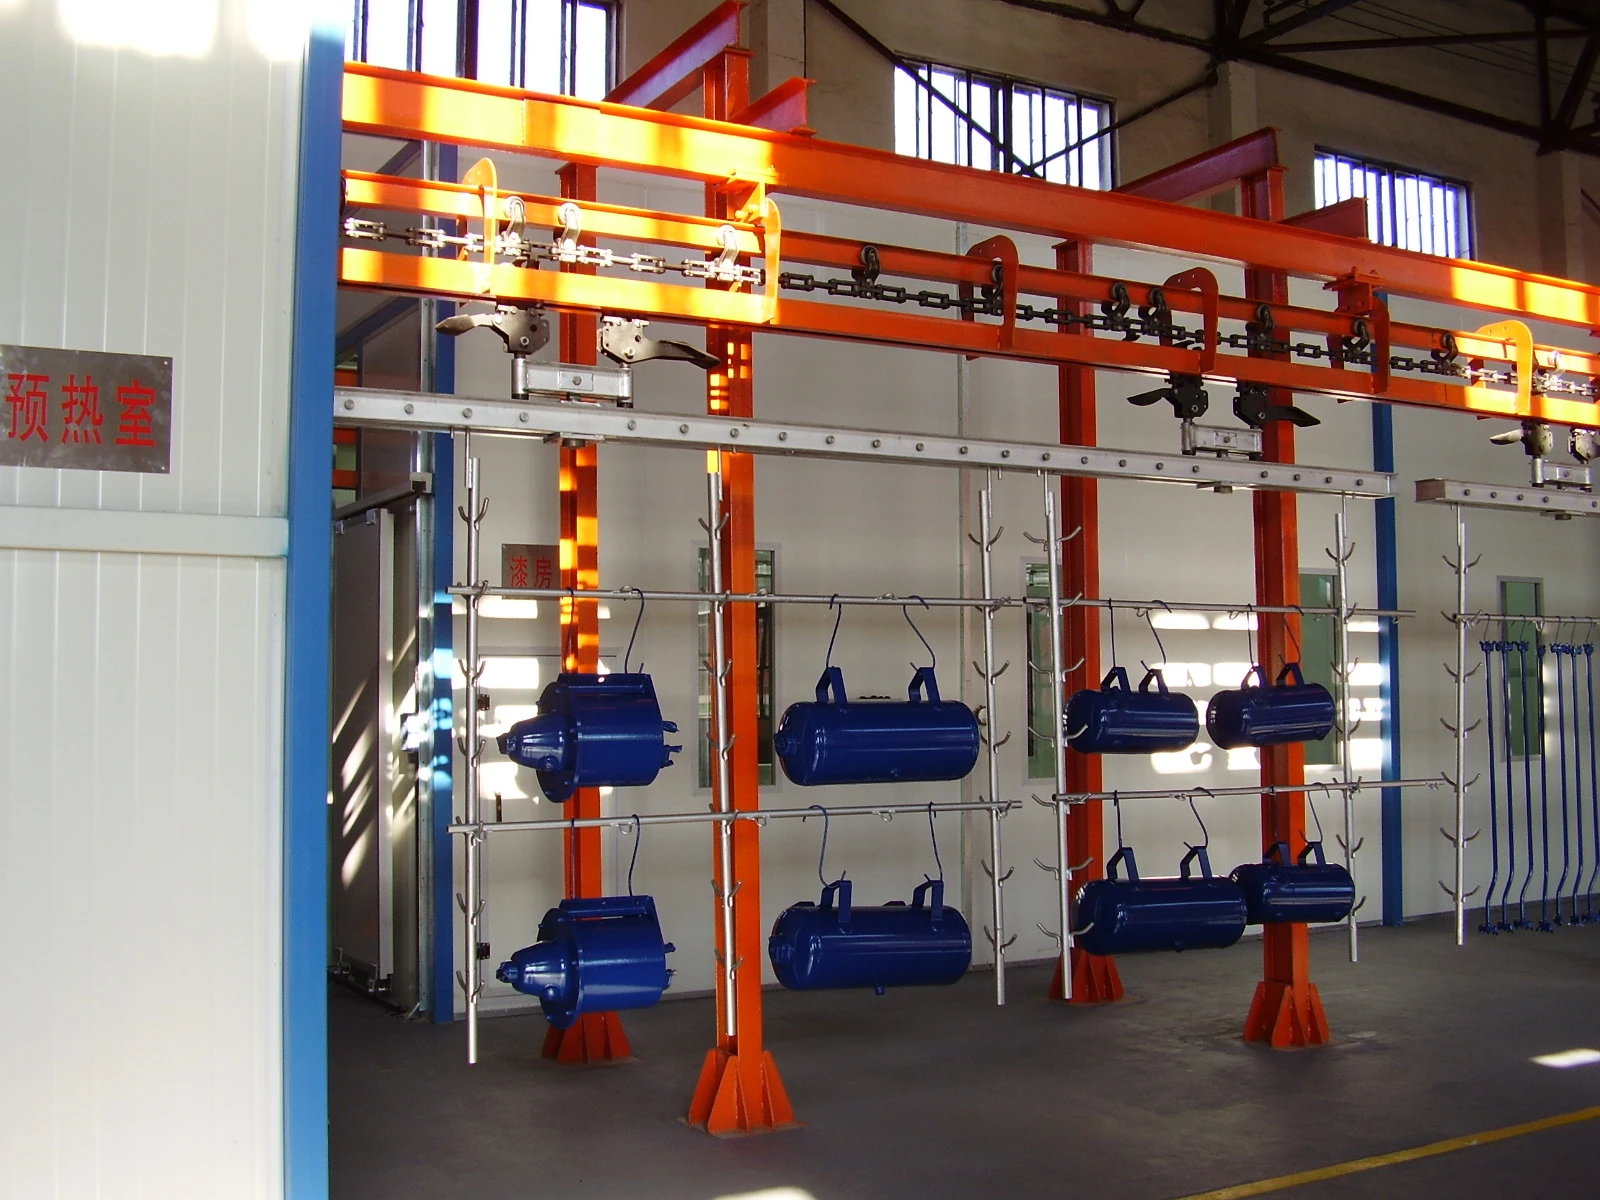
悬挂链带动工件经过预热与喷涂区域,输送节距、速度、吊具和工位长度需要在设计阶段统一核算。
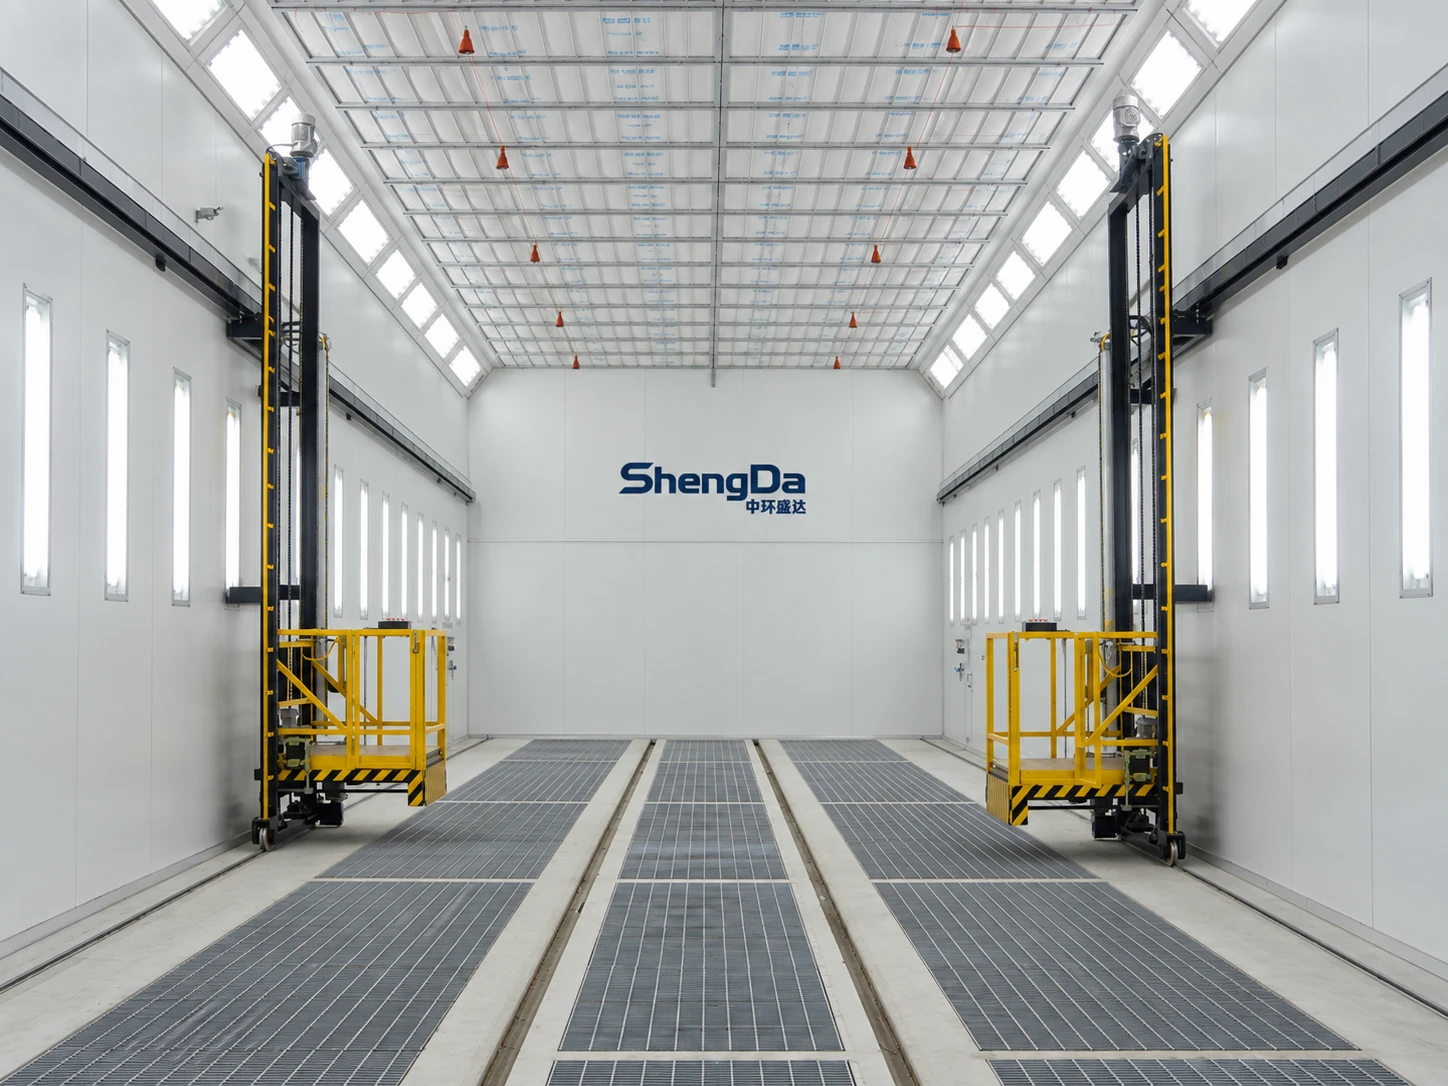
地面轨道、格栅与两侧平台共同服务工件进出及喷涂操作,房体空间按工件和作业动作配置。
从房体、风管与构件安装到大型工件进入喷涂空间,工程实施需要衔接制造、现场条件和生产安排。
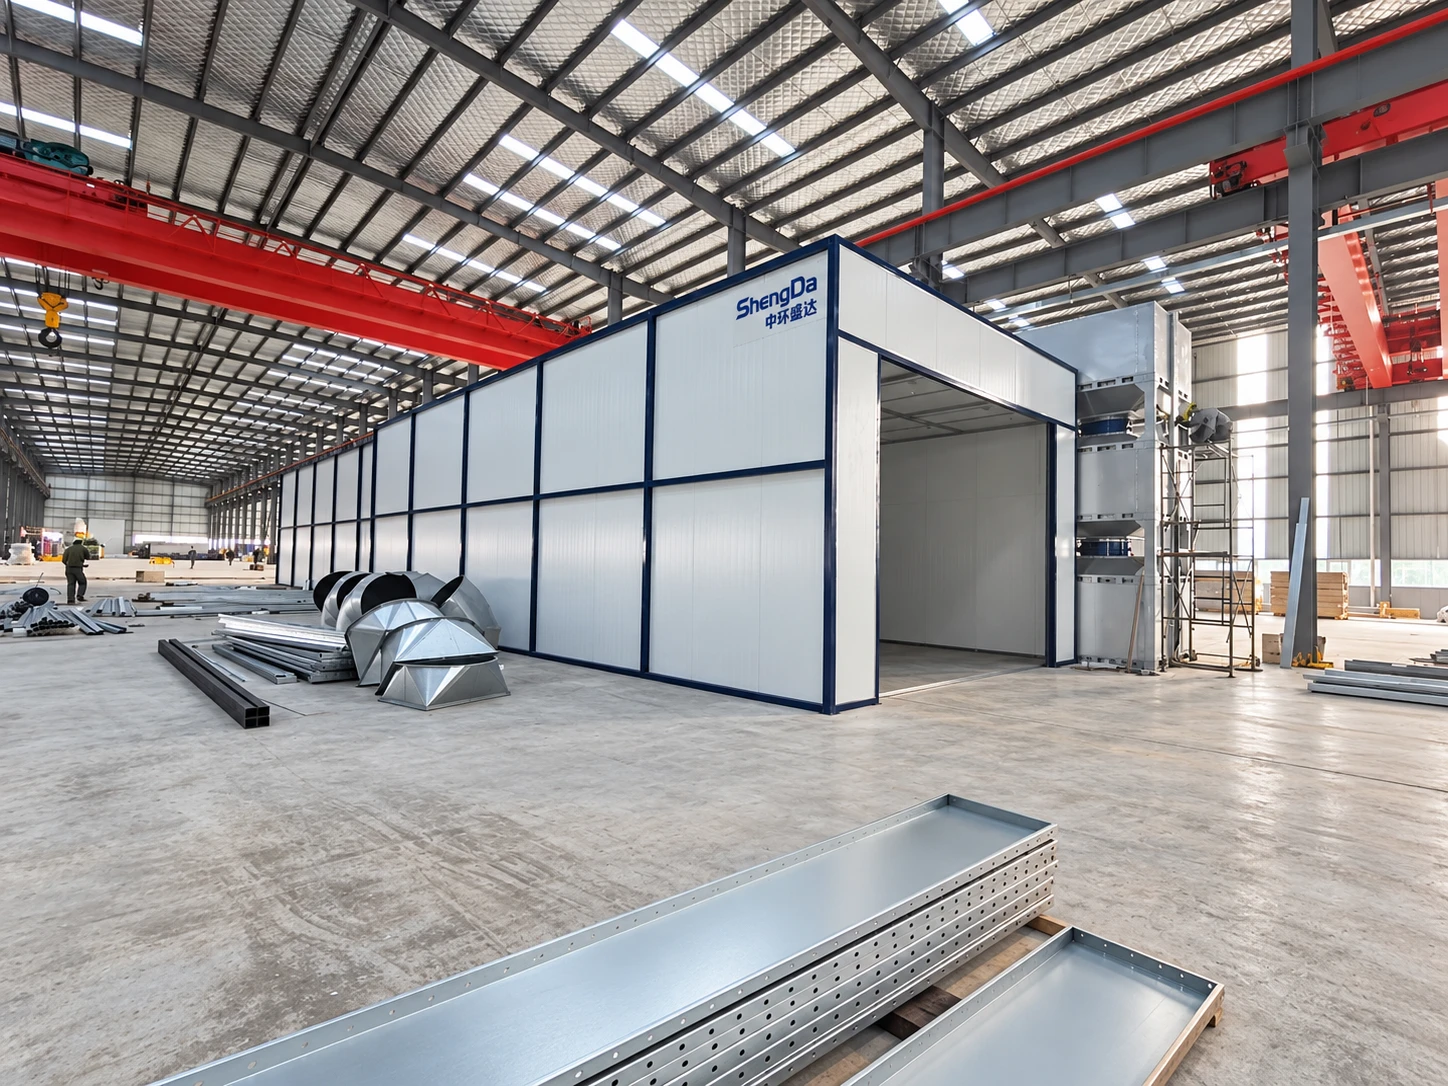
房体施工与已加工风管、板件同场推进,现场安装需结合厂房结构、吊装通道和设备接口组织。
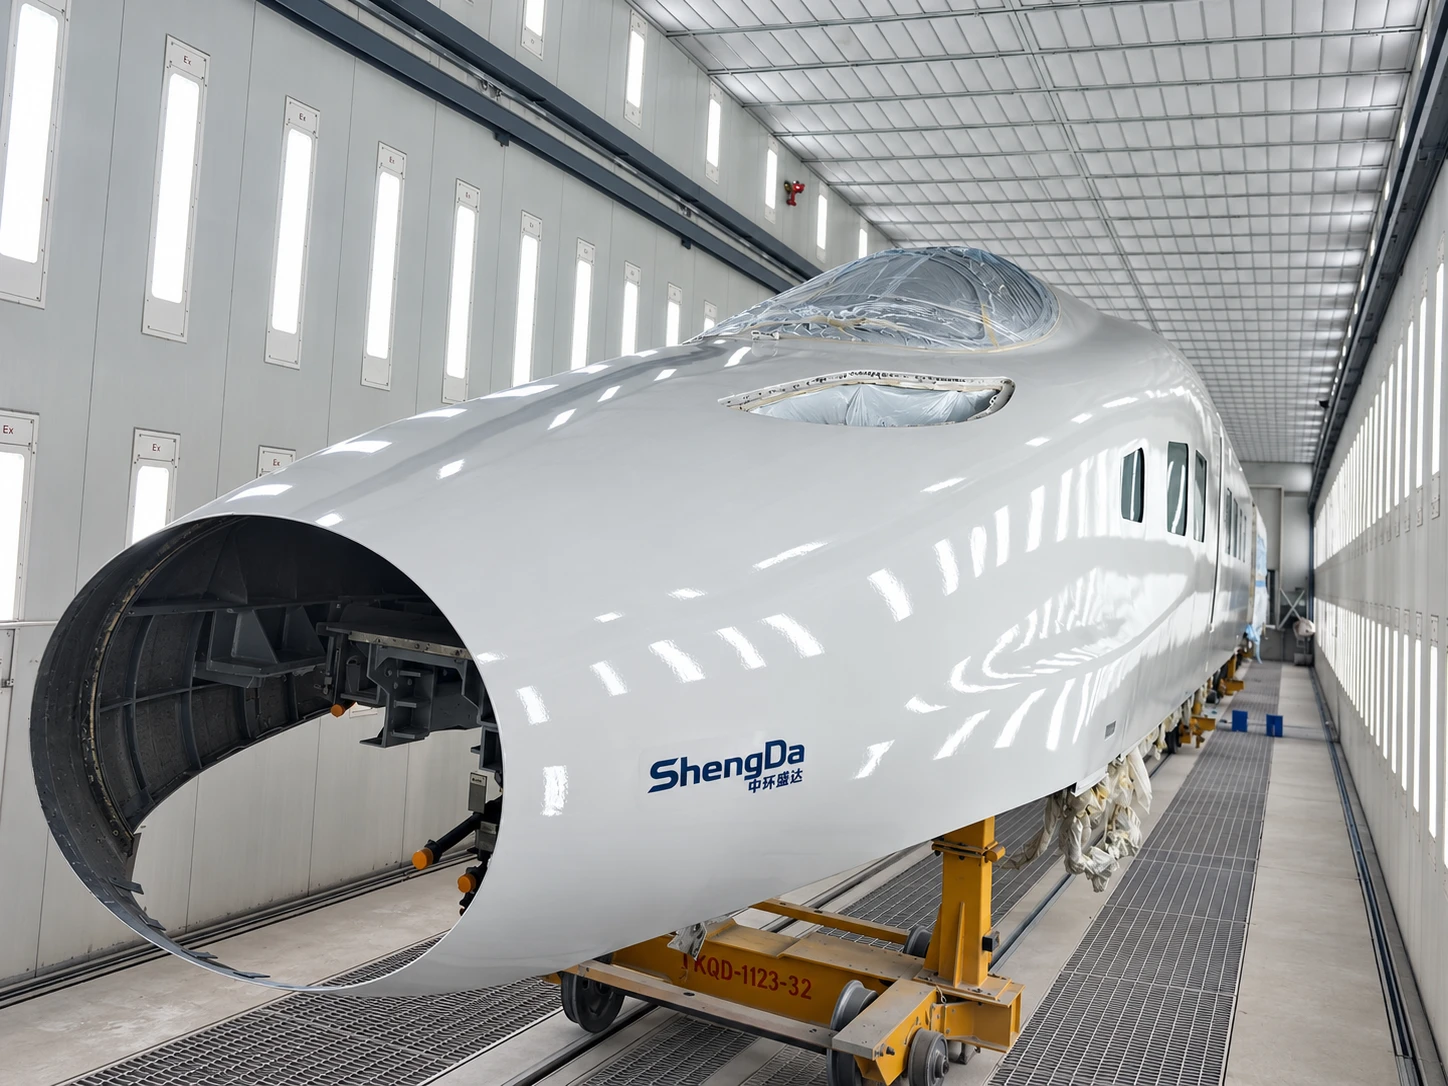
大型工件在喷涂空间内完成涂层施工,工件外形、作业距离、照明与送排风共同影响方案布置。
涂装线的安全控制应覆盖生产、输送、通风、加热和环保设备之间的联锁,具体监测点及保护逻辑按项目危险性和适用标准深化。
先确认涂层体系,再排列工序。下表是方案讨论时的典型流程;是否需要每一道工序、采用何种前处理和固化条件,应以工件与涂料或粉末技术资料为依据。
| 比较项 | 液体喷涂线 | 粉末涂装线 |
|---|---|---|
| 典型流程 | 前处理 → 喷漆 → 流平或闪干 → 干燥 → 冷却下件 | 前处理及必要干燥 → 喷粉 → 固化 → 冷却下件 |
| 喷涂单元 | 喷漆房、送排风、漆雾处理 | 喷粉室、供粉、粉末收集回收 |
| 换色安排 | 涂料供应、喷涂设备及作业区清洁 | 供粉、喷粉室与回收系统清洁,核对交叉污染要求 |
| 需要核对的排气 | 喷漆及流平、干燥工序的排气条件 | 喷粉收集与固化排气分别核对 |
可分别查看涂装前处理、工业喷漆房和喷粉与粉末回收系统的配置。粉末回收与漆雾处理承担的任务不同,设备清单应分别编制。
工件外形和批量相对稳定时,可以比较连续输送方案;大型、重型或品种变化较大的工件,则需要比较分段房体、地面轨道或移动小车的组织方式。选择工件输送系统时,同时检查上下件、转弯、缓存、换色和返修路线。
节拍演示(非项目实测产能):假设每天需完成 60 件,扣除计划停机后有 6 小时用于生产,则平均需要完成 10 件/小时,即平均每 6 分钟出一件。这个数用于核对各工序能否持续衔接,不代表每件工件只需 6 分钟固化。
实际方案还要逐项核对喷涂操作时间、炉内停留要求、可同时容纳的工件数量以及上下件时间。分批作业要计入装卸与批次转换;连续作业要核对吊具节距、输送速度和工位长度,最终产能由整线各环节共同决定。
运行费用不能只看某一台风机或燃烧器。比较方案时需要统一生产负荷和运行时间,综合核算输送与风机用电、前处理药剂与用水、过滤耗材、粉末或涂料利用、烘干固化热耗、废气治理能耗和维护停机影响。
新建项目可从工件物流和厂房布局开始同步规划;改造项目则先确认哪些房体、管道、输送和公用工程能够继续使用,以及停产窗口和施工交叉条件。中环盛达可衔接方案设计、设备制造、系统集成、安装调试与验收配合,最终供货内容、甲乙方接口和实施范围在项目方案与设备清单中明确。
喷漆房主要解决受控喷涂空间、送排风和漆雾收集;整条生产线还需要组织前处理、输送、流平烘干、上下件、控制及环保系统。项目也可以先建设喷漆房,再按厂房和生产计划预留整线接口。
可以评估共用部分输送或前处理,但喷涂空间、材料回收、固化条件、换色清洁和安全要求不同。是否共线应按产品批量、质量要求和切换频率比较后确定。
可以先用工件照片、最大尺寸、重量、日产量、现用涂料或粉末和厂房平面进行初步沟通,随后再补充涂层要求、工艺时间、能源与环保资料。
可以评估,但需要现场核对净高、承重、物流路线、原有送排风和电气接口,以及可接受的停产窗口,再决定保留、扩容或更换哪些单元。
液体涂装项目通常需要同步核对有机废气收集和后端治理,具体路线取决于涂料、风量、浓度、生产节拍与排放要求。粉末涂装则重点关注粉尘收集和回收,若仍有有机废气来源也需单独评估。
工件尺寸与重量、产能节拍、前处理路线、喷涂或喷粉方式、输送长度、烘干固化条件、自动化程度、环保配置和现场施工范围都会影响工程量,因此需要先明确工艺和接口后再形成报价。
不能直接按同一配置套用。液体喷涂关注漆雾和有机废气收集;喷粉关注供粉、过喷粉末回收及适配固化。输送和前处理也需结合材料、工件与产量重新核对,整线方案应先确定涂层路线。
按资料查看工程解读、规范全文入口或发布部门原文。
GB 7691—2025
发布部门:国家市场监督管理总局、国家标准化管理委员会
GB 6514—2023
发布部门:国家市场监督管理总局、国家标准化管理委员会
GB 14444—2025
发布部门:国家市场监督管理总局、国家标准化管理委员会
GB 14443—2025
发布部门:国家市场监督管理总局、国家标准化管理委员会
GB 15607—2023
发布部门:国家市场监督管理总局、国家标准化管理委员会
项目咨询 · 设备选型 · 系统方案