GB 7691—2025
涂装作业安全管理通则
发布部门:国家市场监督管理总局、国家标准化管理委员会
北京中环盛达环保工程有限公司 · 15699996199 · 15699996199@163.com
网页来源:https://zhonghuanshengda.com/products/spray-bake-booth/

工业喷烤漆房(喷烘一体房)将液体喷涂、流平和分批烘干安排在同一固定房体内,减少工件在喷漆工位与独立烘干室之间的转运。喷涂阶段通过送排风组织作业气流,并配套漆雾分离与有机废气收集;完成流平和必要的废气置换后,按程序进入加热循环与保温阶段。烘干结束再通风冷却,满足开门和人员进入条件后移出工件。房体尺寸、热源和循环风路需结合工件热容量、涂料工艺与批次节拍设计。中环盛达提供房体及配套系统的设计、制造、安装与调试,统一安排喷涂、烘干和废气治理接口。
喷烘一体房的关键不是简单增加热源,而是让喷涂通风、漆雾处理、废气置换、加热循环和冷却按顺序切换。以下为常见运行逻辑,实际阶段和联锁按涂料、工件与设备配置确定。
确认工件和作业条件,建立有效送排风后喷涂,漆雾预处理与后端治理同步运行。
按涂料工艺流平并完成必要的废气置换,确认启动条件后切换加热循环,保持必要新风与排风。
完成保温后停止热源并通风冷却,满足开门和人员进入条件后移出工件,准备下一批作业。
喷烘一体房需要分别满足喷涂通风和烘干循环工况;热源形式、循环风量、必要排风及设备检修条件应结合涂料与现场能源确定。
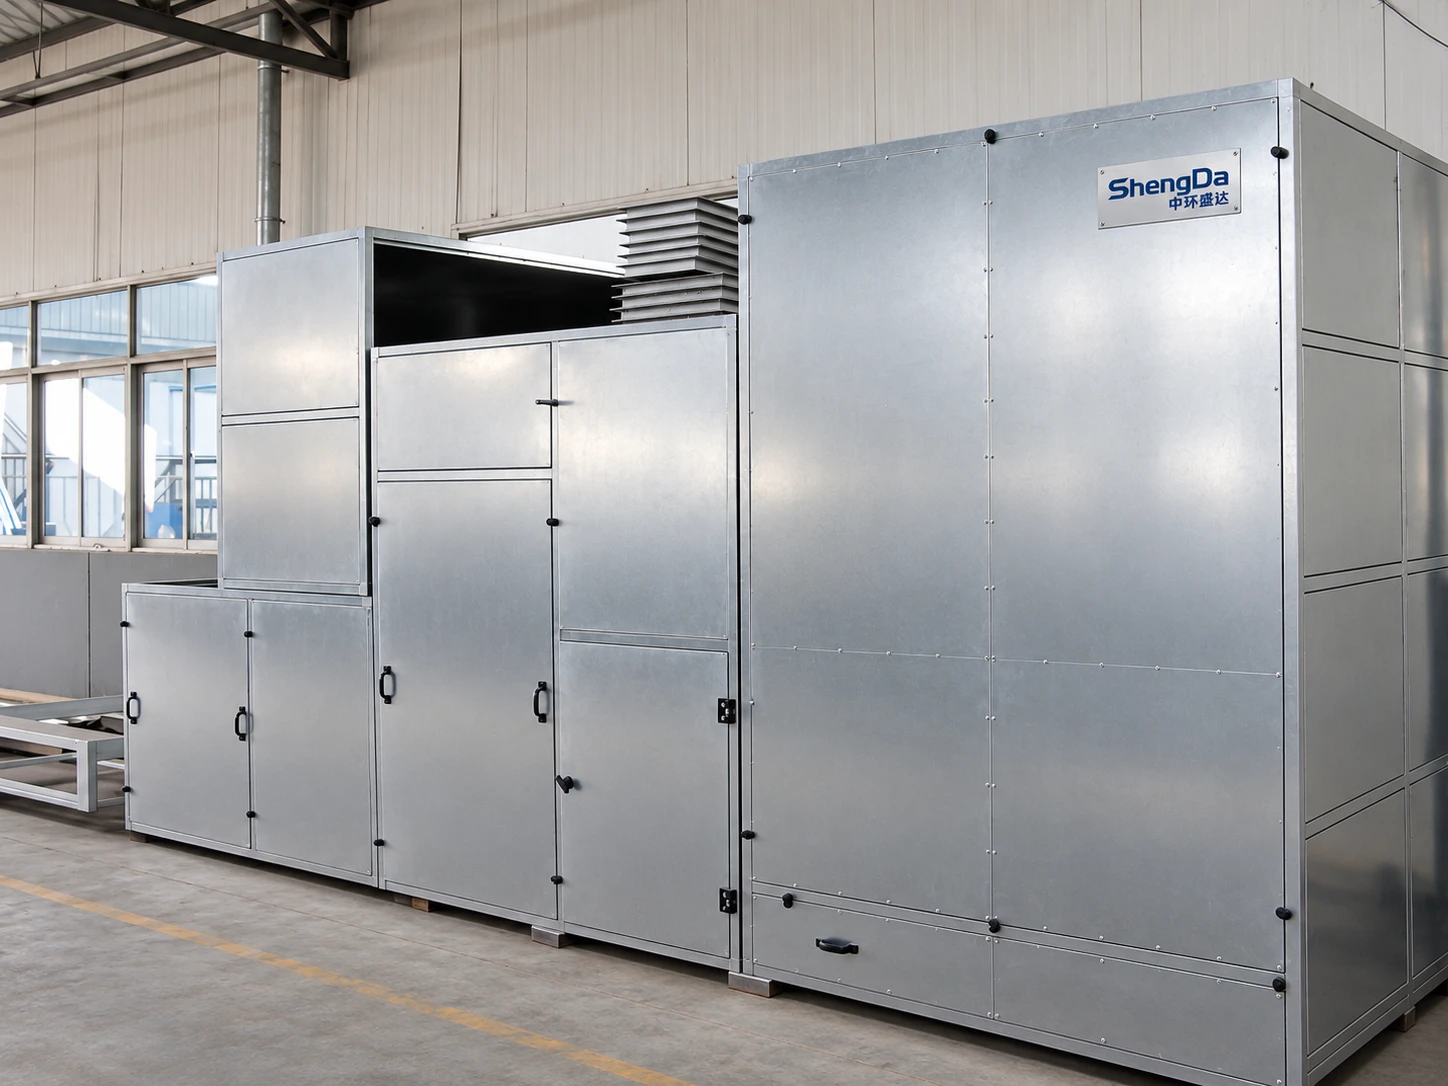
设备箱体、风口和检修门实拍,用于说明空气处理设备的安装形态;内部过滤、加热和循环段按实际方案配置。
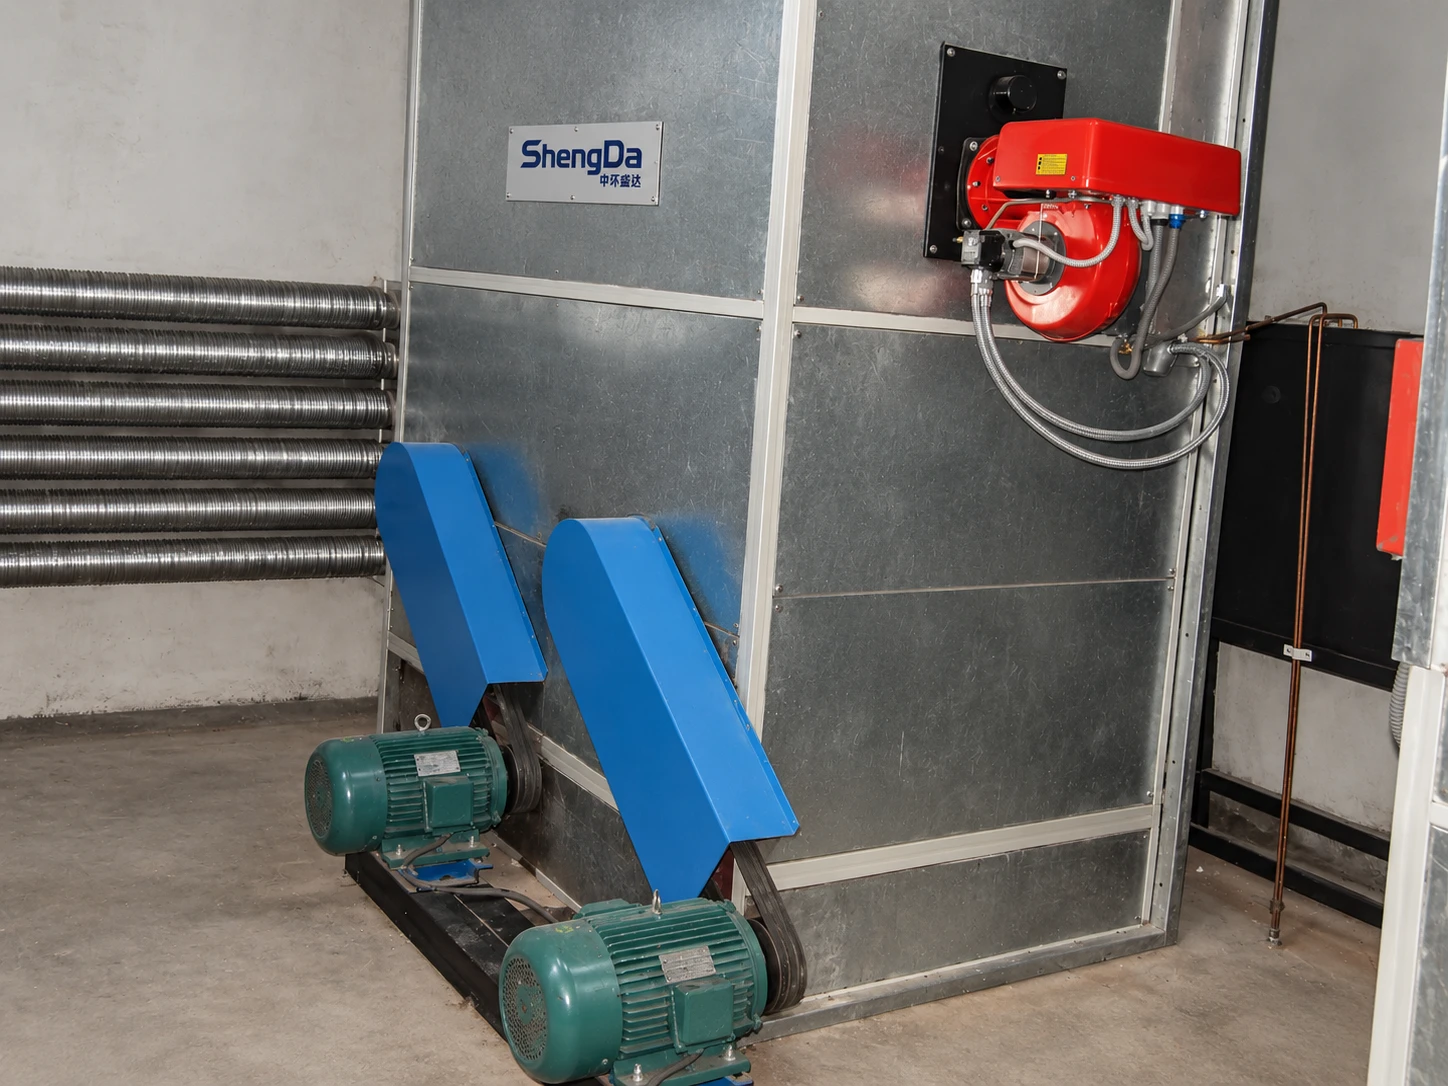
燃烧器、加热段和循环风机实拍,展示燃气加热方案的设备组合;热源选择需结合现场能源条件与工艺要求。
适用于工业装备、车辆及零部件、金属结构件、箱体和其他大中型工件的间歇或分批喷涂烘干,具体房体与工艺按工件、涂料和产量确定。
以下实拍来自不同喷涂及喷烘设备工程,展示保温房体、送排风设备、控制柜、室内排风区域与大型工件作业空间。
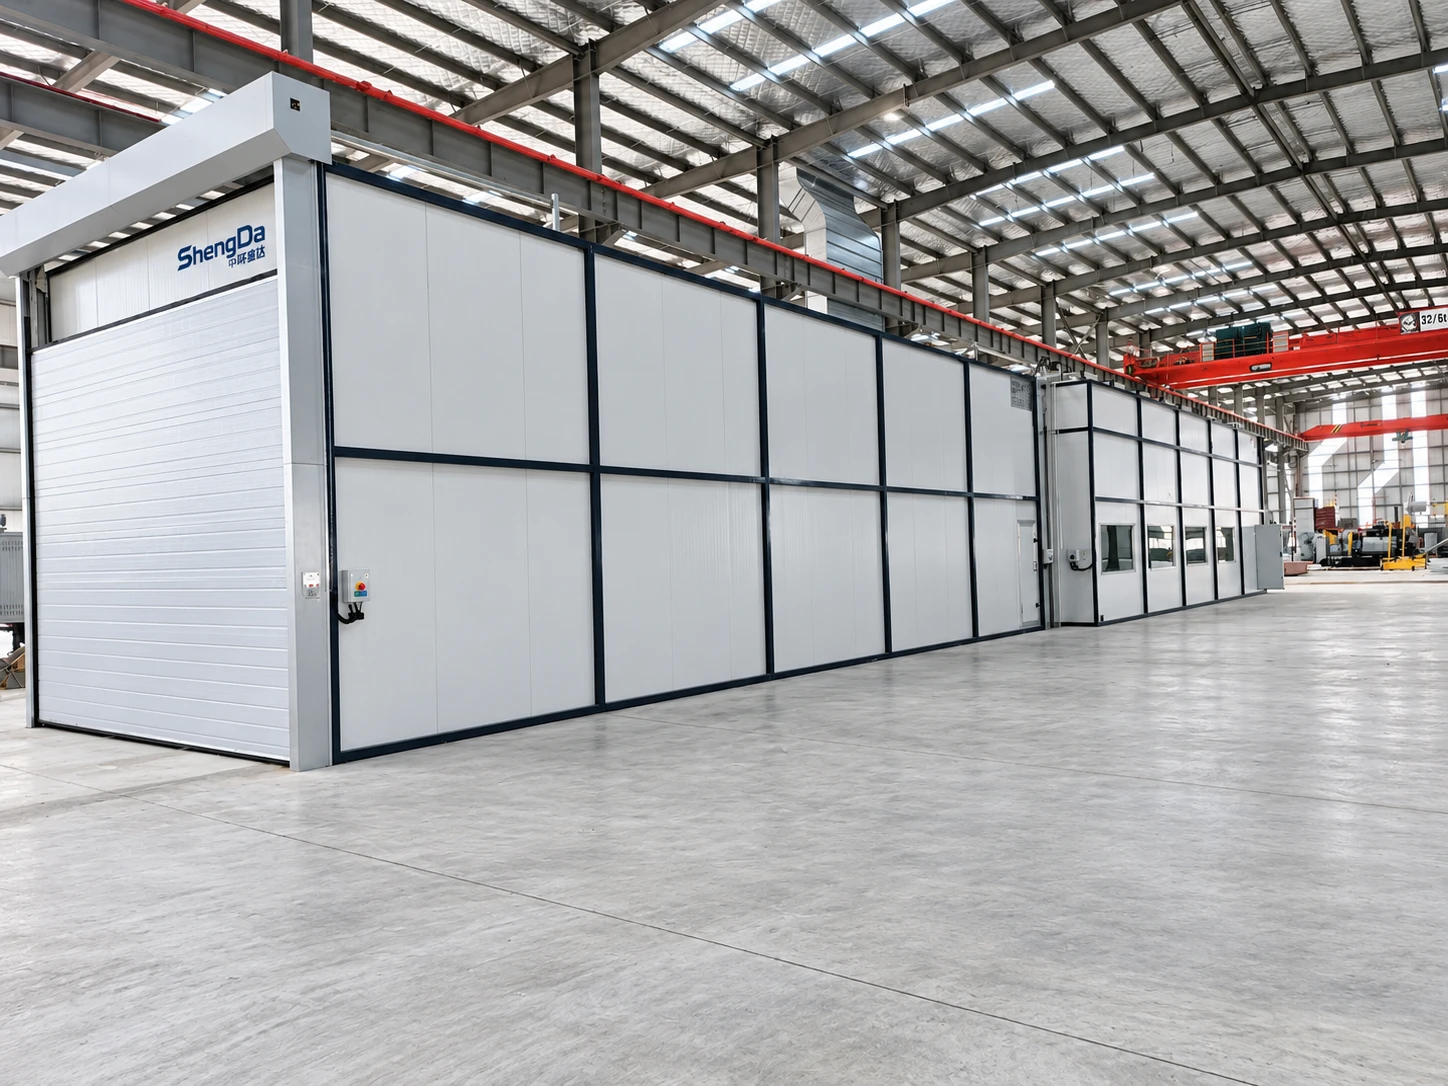
固定式房体、工件大门与侧面检修通道实拍,房体净尺寸和开门形式按工件及车间物流确定。
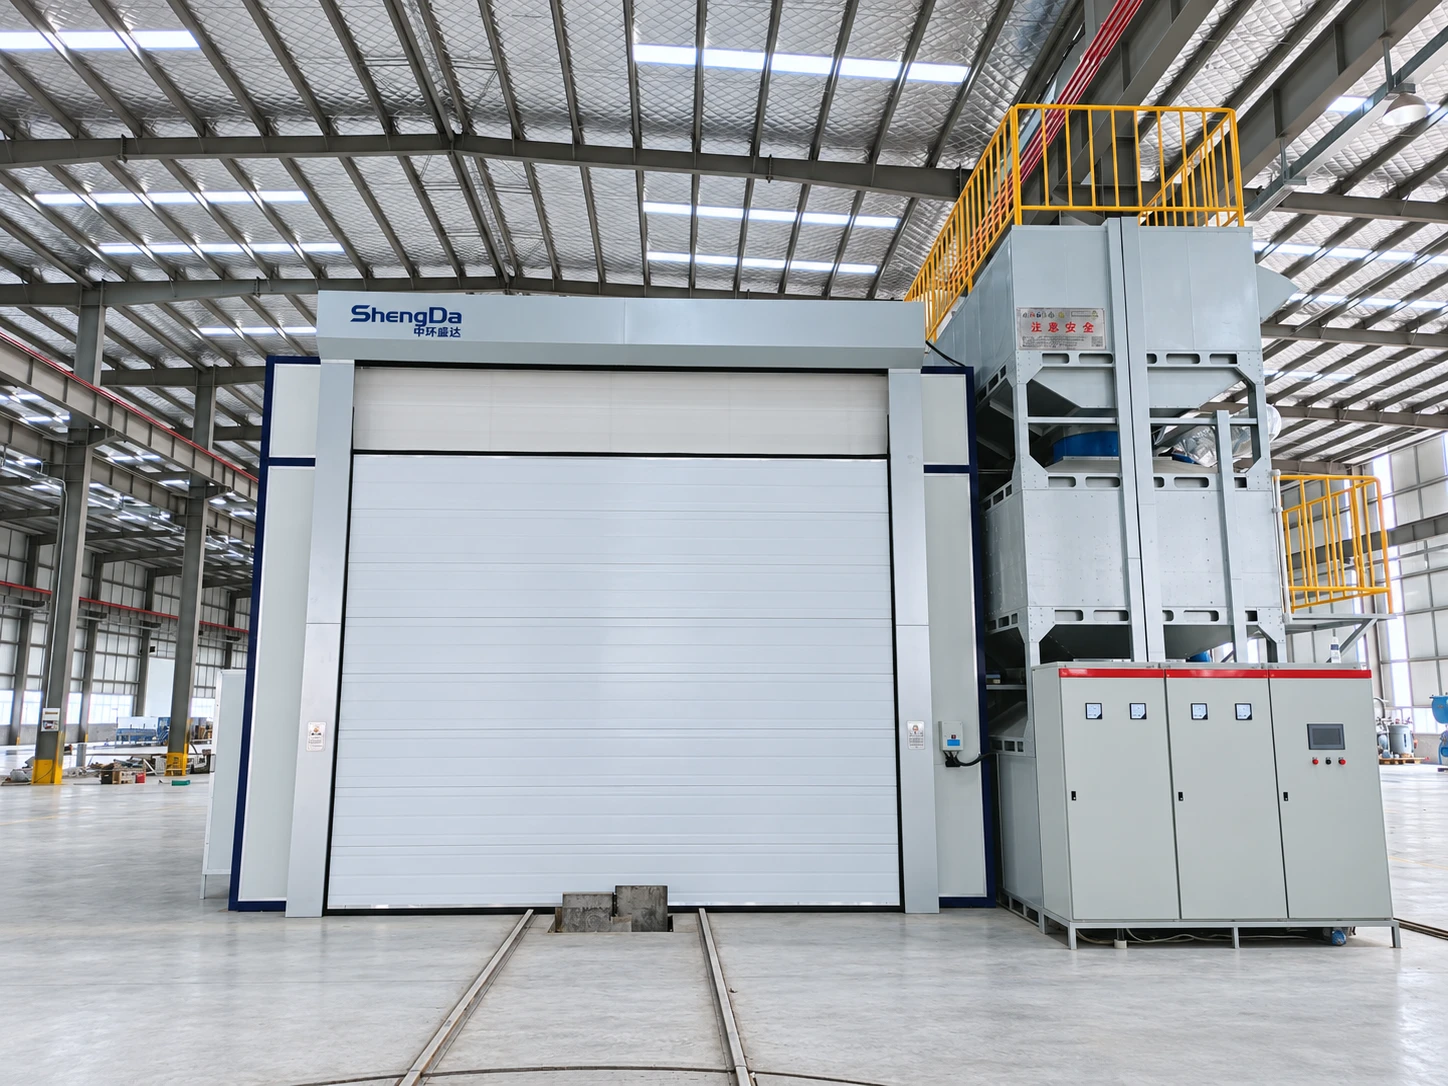
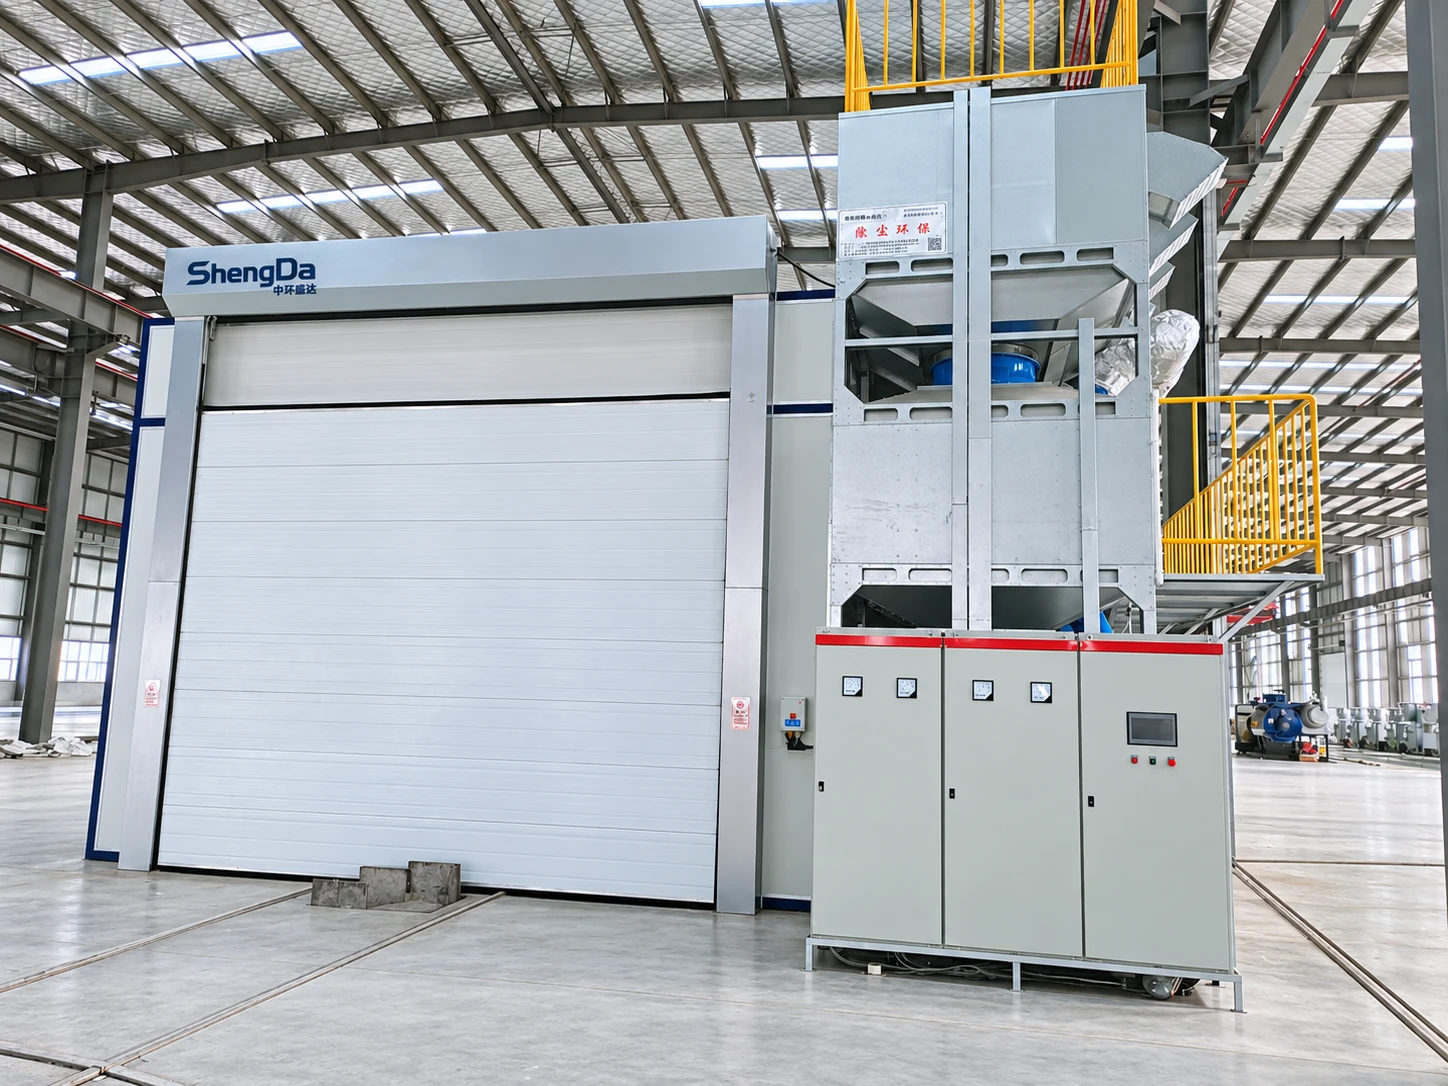
房体正面、送风设备、检修平台和控制柜集中布置,喷涂与烘干模式的设备状态由控制系统协调。
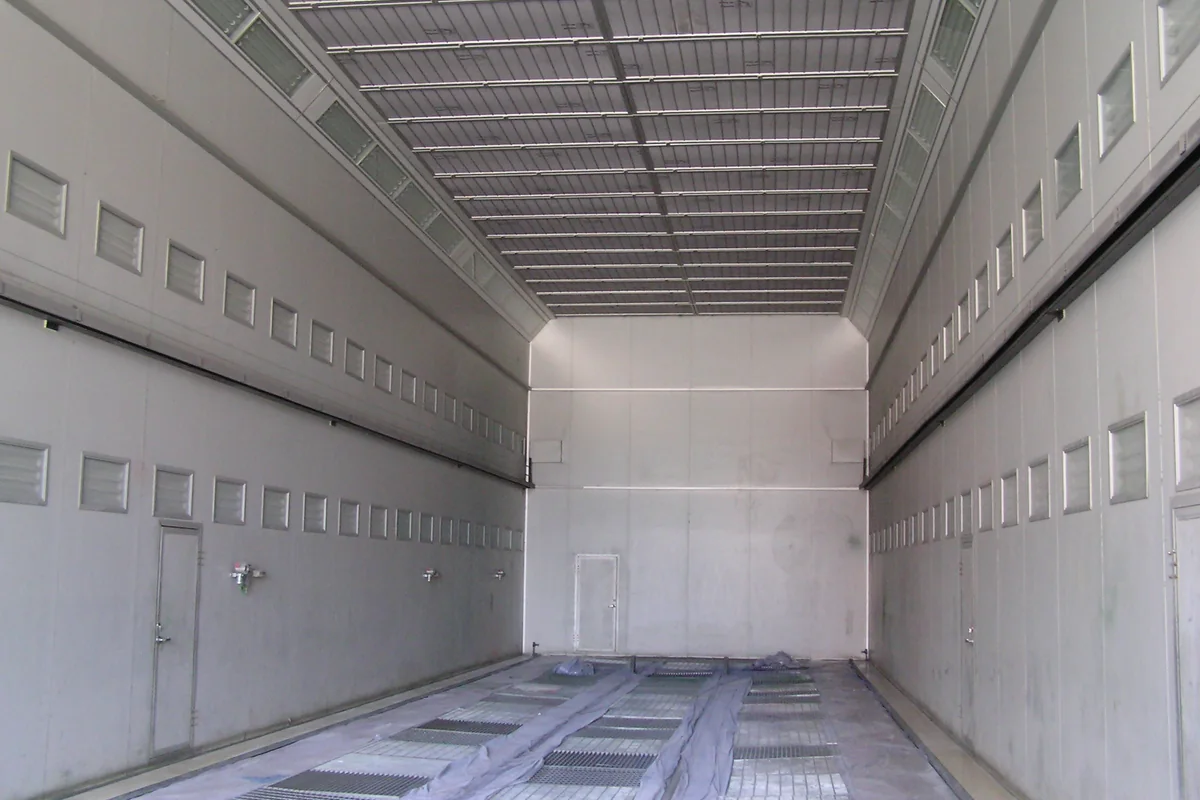
房内顶部送风区域、侧面风口和地面格栅实拍,具体气流形式、过滤结构和循环方式按项目确定。
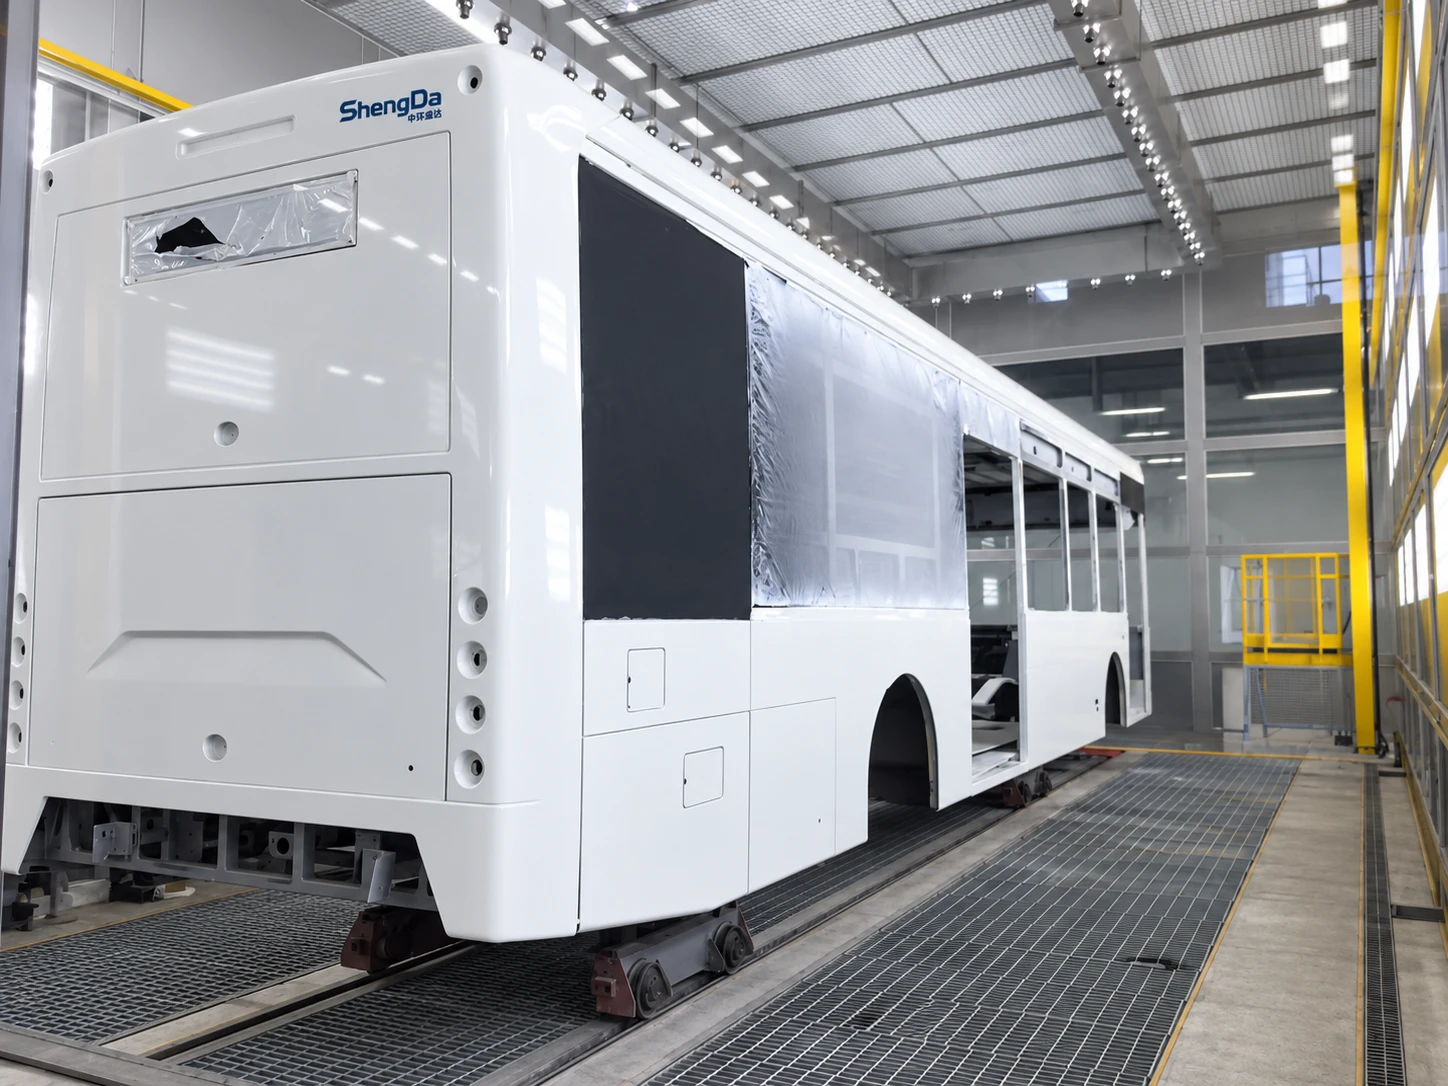
大型车辆工件位于封闭作业空间内,工件进出、作业距离和送排风需要在房体设计阶段统一核对。
喷烘一体房安装需要同步衔接房体、风管、空气处理设备、控制线路、工件物流和厂房公用工程。
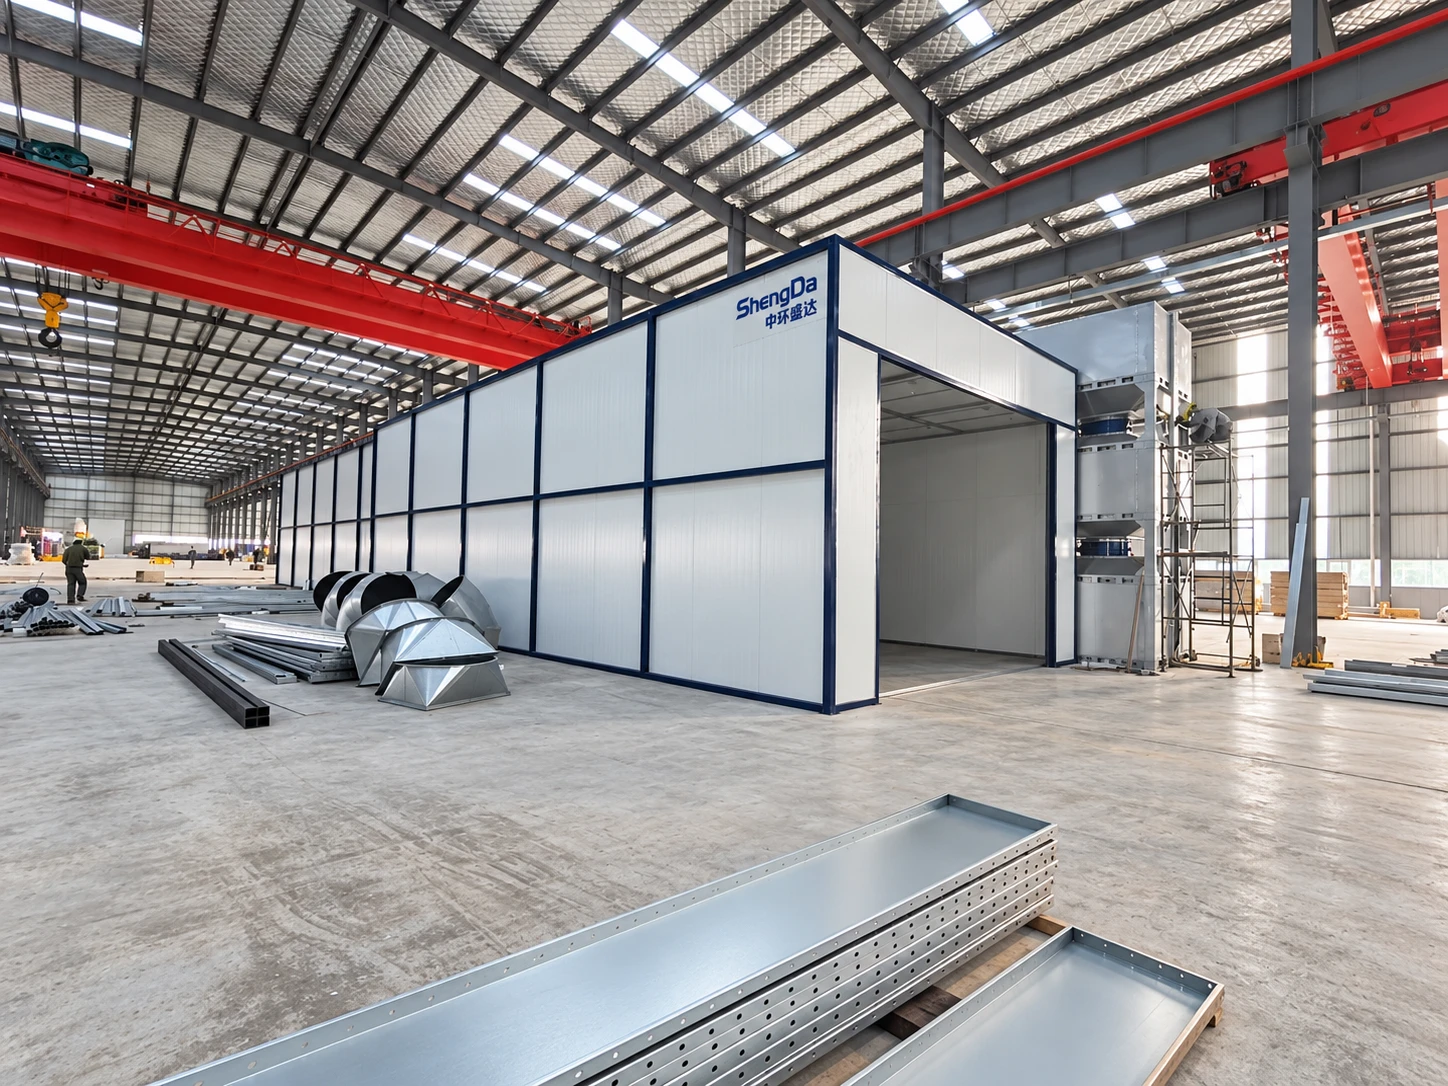
房体已就位,风管构件和现场作业面仍在施工阶段;最终设备位置需为操作、检修和工件进出保留空间。
喷烘一体房同时涉及喷涂产生的可燃蒸气和加热设备,安全设计重点是防止喷涂、残余废气与热源在不满足条件时交叉运行;具体监测点和保护逻辑按物料、热源及适用标准深化。
烘干温度和时间依据涂料技术资料及涂层要求确定,再结合工件材质、尺寸和热容量核算加热能力。天然气、电加热、蒸汽等方案应与现场能源配套;生产能力同时计入喷涂、流平、置换、升温、保温和冷却时间。
设备清单明确房体、送排风、漆雾处理、热源与循环风、控制及安装调试范围,另行说明输送、平台和后端废气治理接口。中环盛达提供设计、制造、安装和调试服务。
运行支出包括喷涂风机、烘干补热、循环风机、过滤耗材及后端 VOCs 治理。按相同工件、涂料和批次工艺比较,区分装机能力与实际能耗;喷涂和烘干排风的温度、浓度和时段分别核对,再统一安排废气治理配套。
普通喷漆房主要解决喷涂空间、送排风、漆雾收集和废气接口;喷烘一体房还要在同一房体内组织流平、加热循环和烘干,并增加模式切换、温度及热源联锁。没有烘干需求时不必默认选择喷烘配置。
喷烘一体房适合工件在同一房体内分批完成喷涂和烘干;涂装生产线还会将前处理、喷涂或喷粉、流平、固化、冷却和输送按产能节拍串联。批量稳定、工序较多时应比较整线方案。
可根据现场条件评估天然气、电加热、蒸汽或其他适配热源。选择时需要同时核对目标温度、工件热容量、升温与保温时间、能源容量、运行费用及相应安全控制,不能只比较设备购置价格。
喷涂结束后,房内及工件表面仍可能存在溶剂蒸气。需要按工艺完成流平和必要的废气置换,并通过控制系统确认通风、温度和设备状态满足条件后再启动加热与循环风。
喷涂废气先经过适配的漆雾分离,再根据风量、浓度、组分、温湿度和运行时间选择后端处理路线。烘干废气的温度、浓度和排放时段可能与喷涂工况不同,需要在设计阶段分别核对并统一控制。
可先提供工件照片及最大尺寸和重量、进出方式、涂料与稀释剂资料、喷枪和每日用量、目标烘干温度及时间、班次节拍、厂房平面、能源条件和需要包含的安装及废气治理范围。
本页的工业喷烤漆房即喷烘一体房,指同一固定房体内分阶段完成喷涂和烘干。实际能力由房体、送排风、加热循环及控制配置确定,不只取决于名称。
按资料查看工程解读、规范全文入口或发布部门原文。
项目咨询 · 设备选型 · 系统方案