按生产需求选择设备与系统
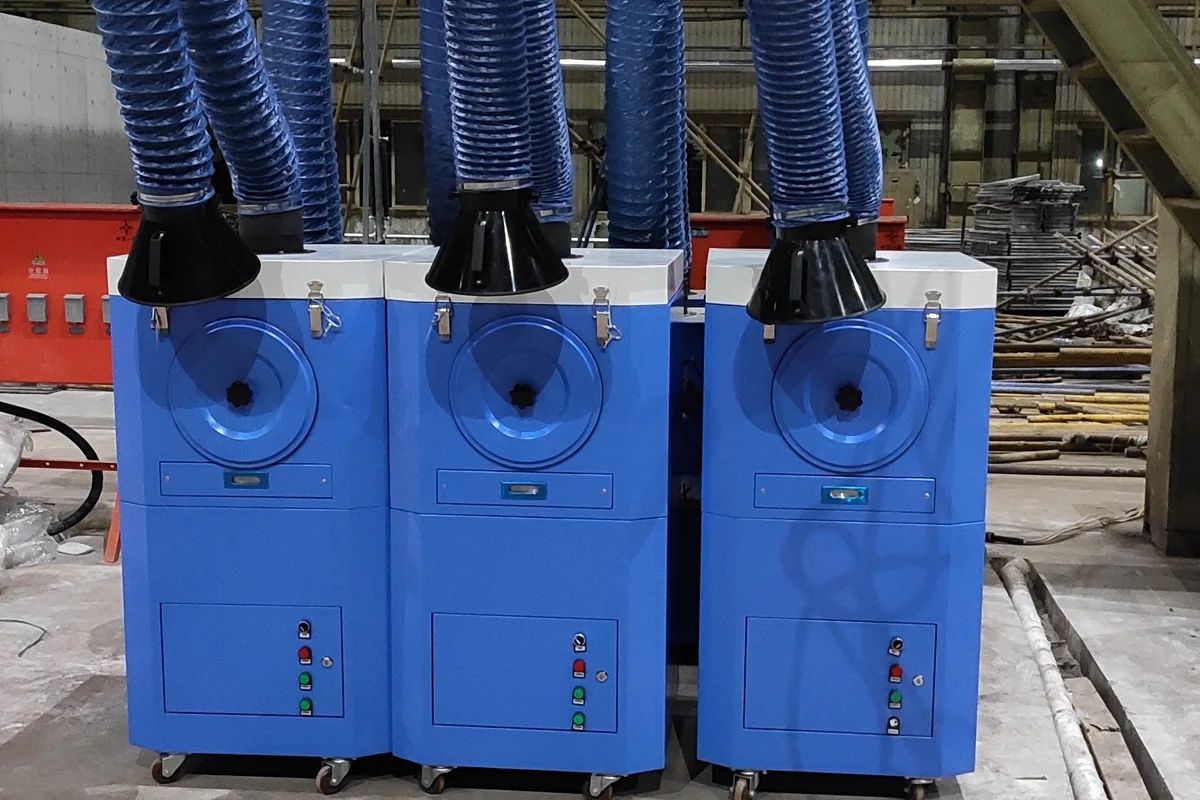
先看烟尘产生的位置是否固定,再看工件和操作范围。移动焊接、固定工作台与多工位集中系统分开选择。
手工与机器人焊接
了解配套方式从焊接点、夹具和人员活动范围选择捕集装置,再决定单机或集中处理。
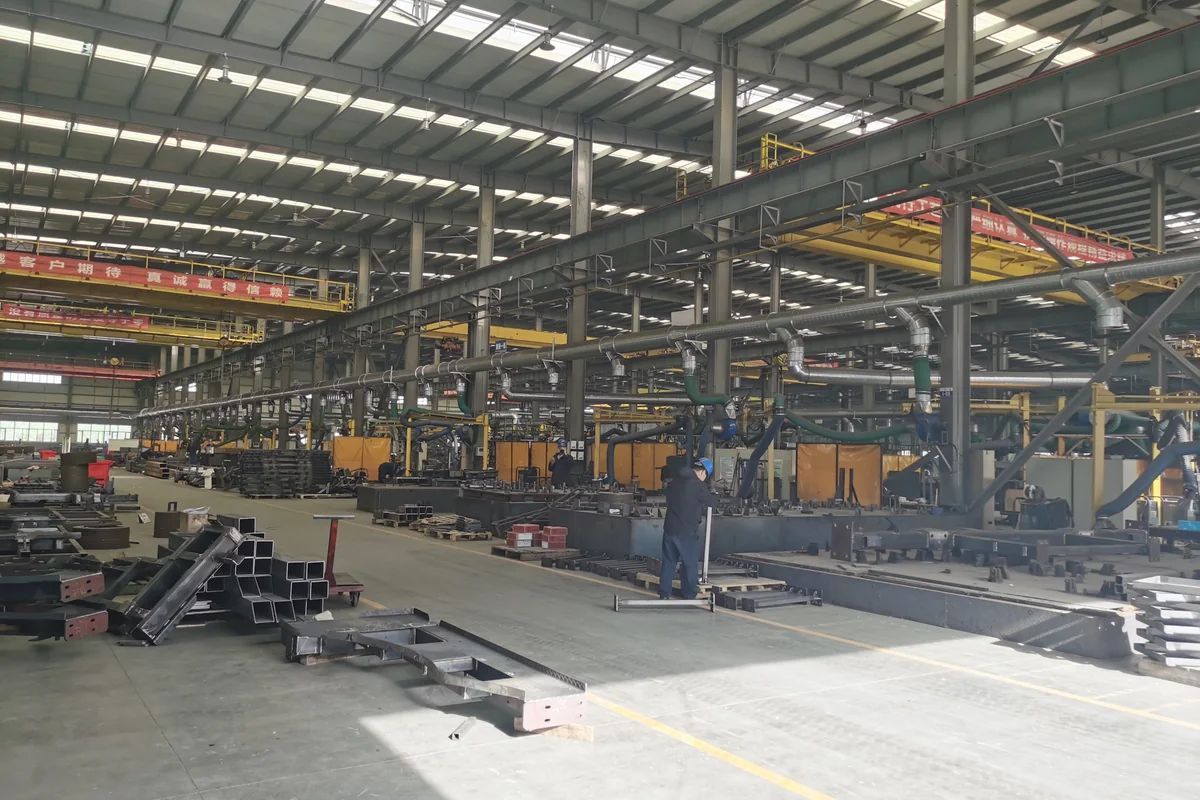
固定工作台打磨
了解配套方式适合能够在台面上进行的去毛刺、焊缝修整与小件打磨。
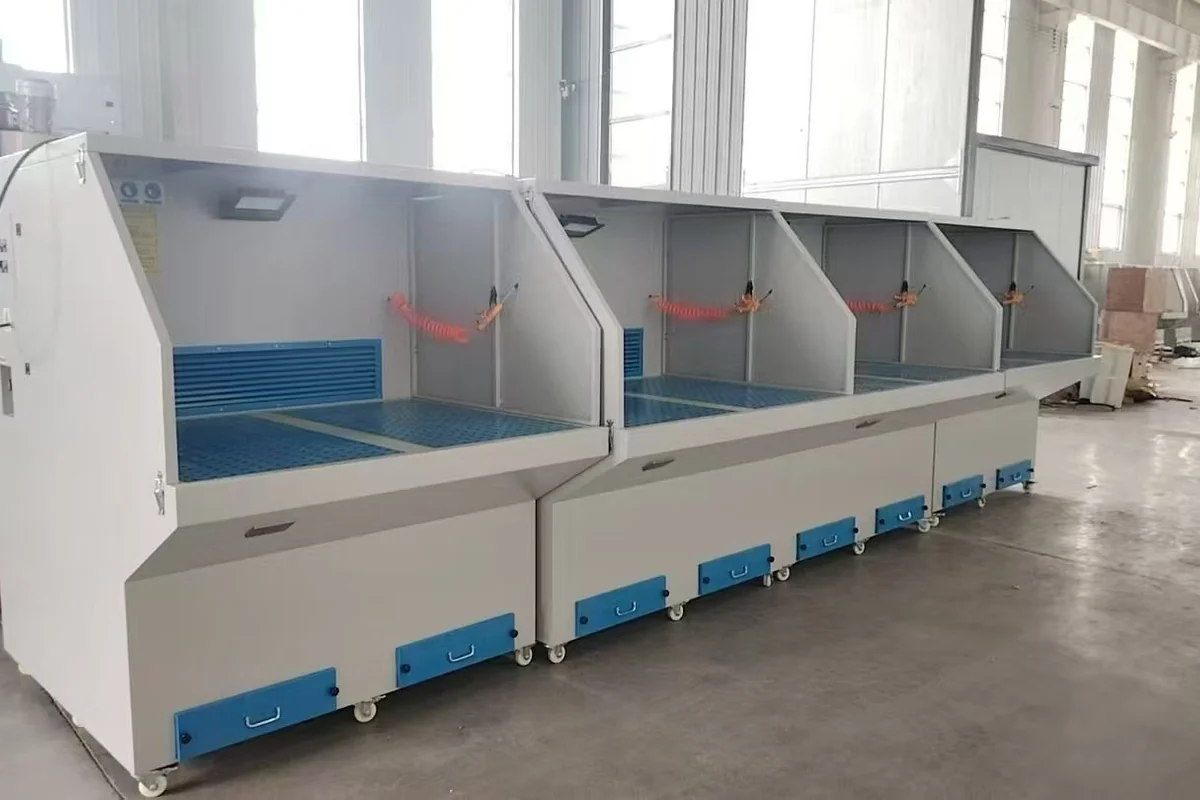
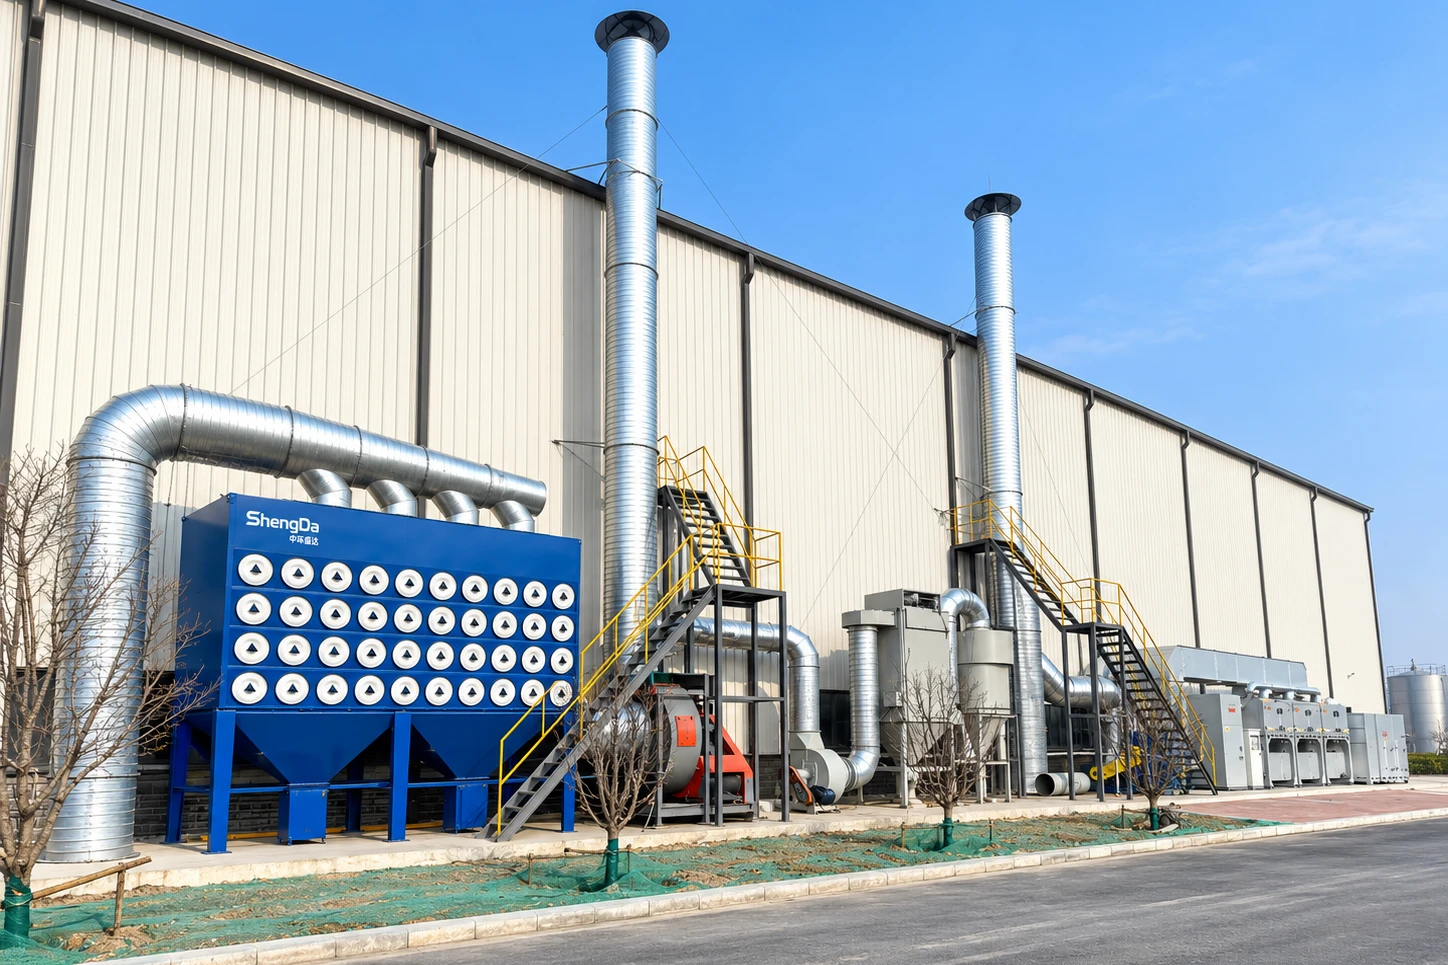
大型工件与车间集中除尘
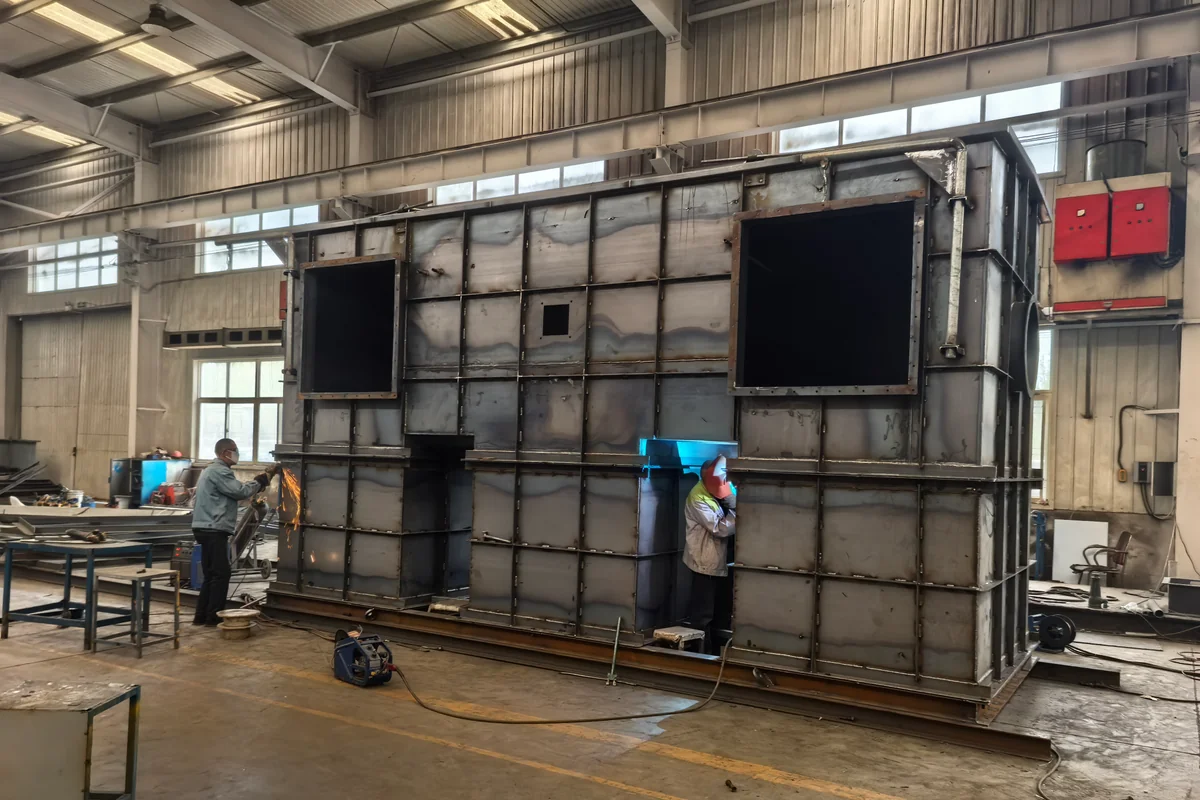
了解配套方式人员绕工件作业或多工位并行时,重点安排气流、分区和主管路径。
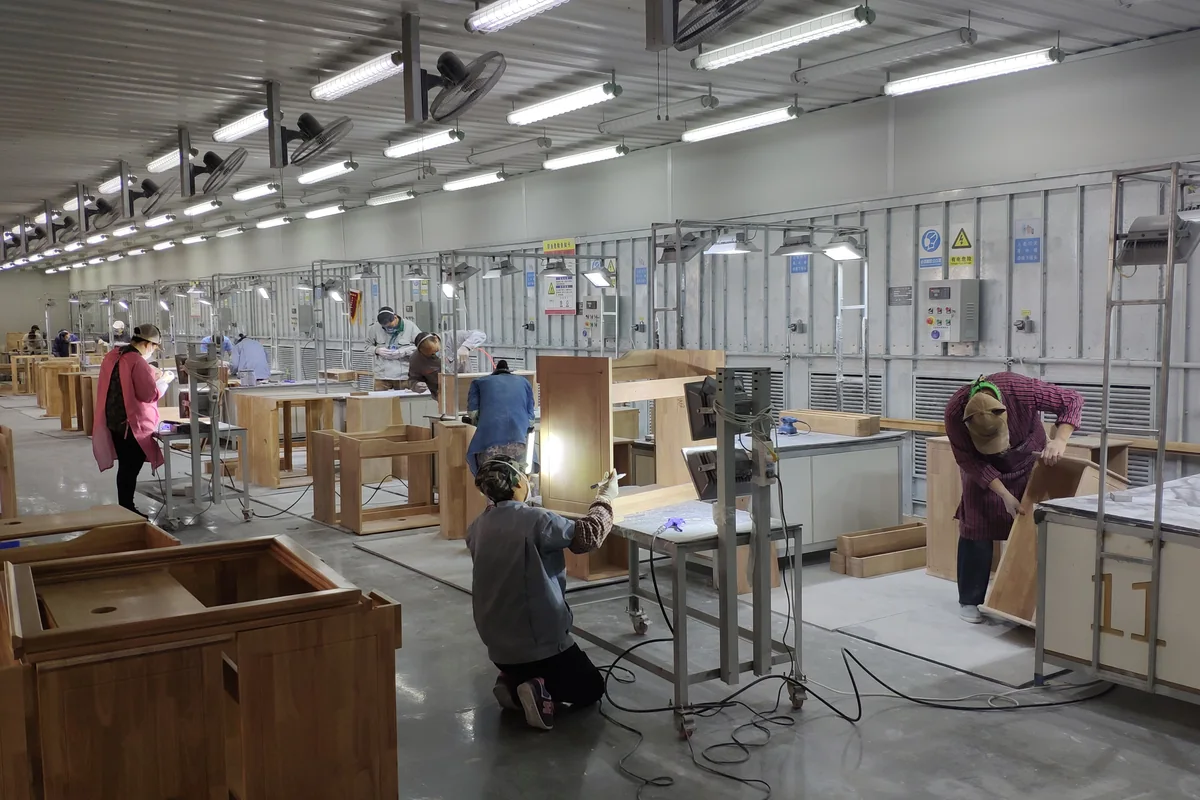
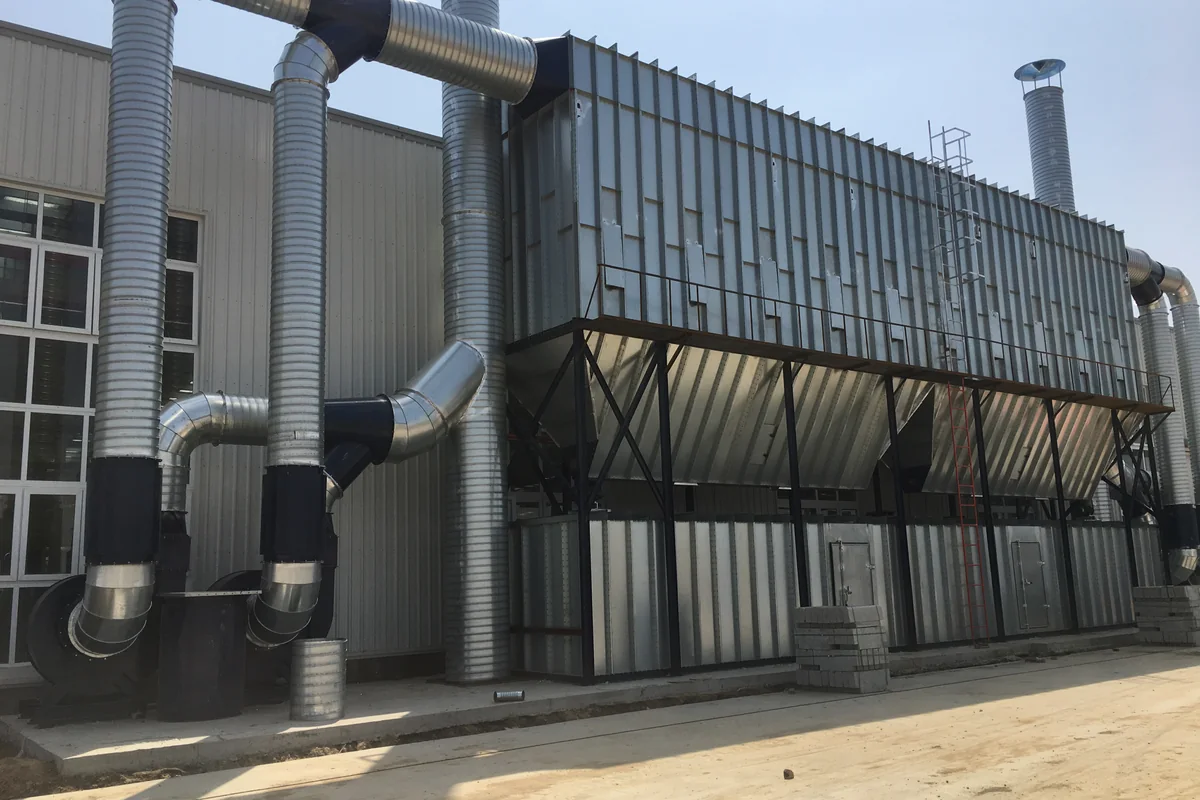
本行业工程案例
以下案例分别展示机器人焊接工作站和一般焊接工位的集中收集,可参考罩口、管路与工位组织;打磨或其他材料项目应重新核对粉尘与安全条件。
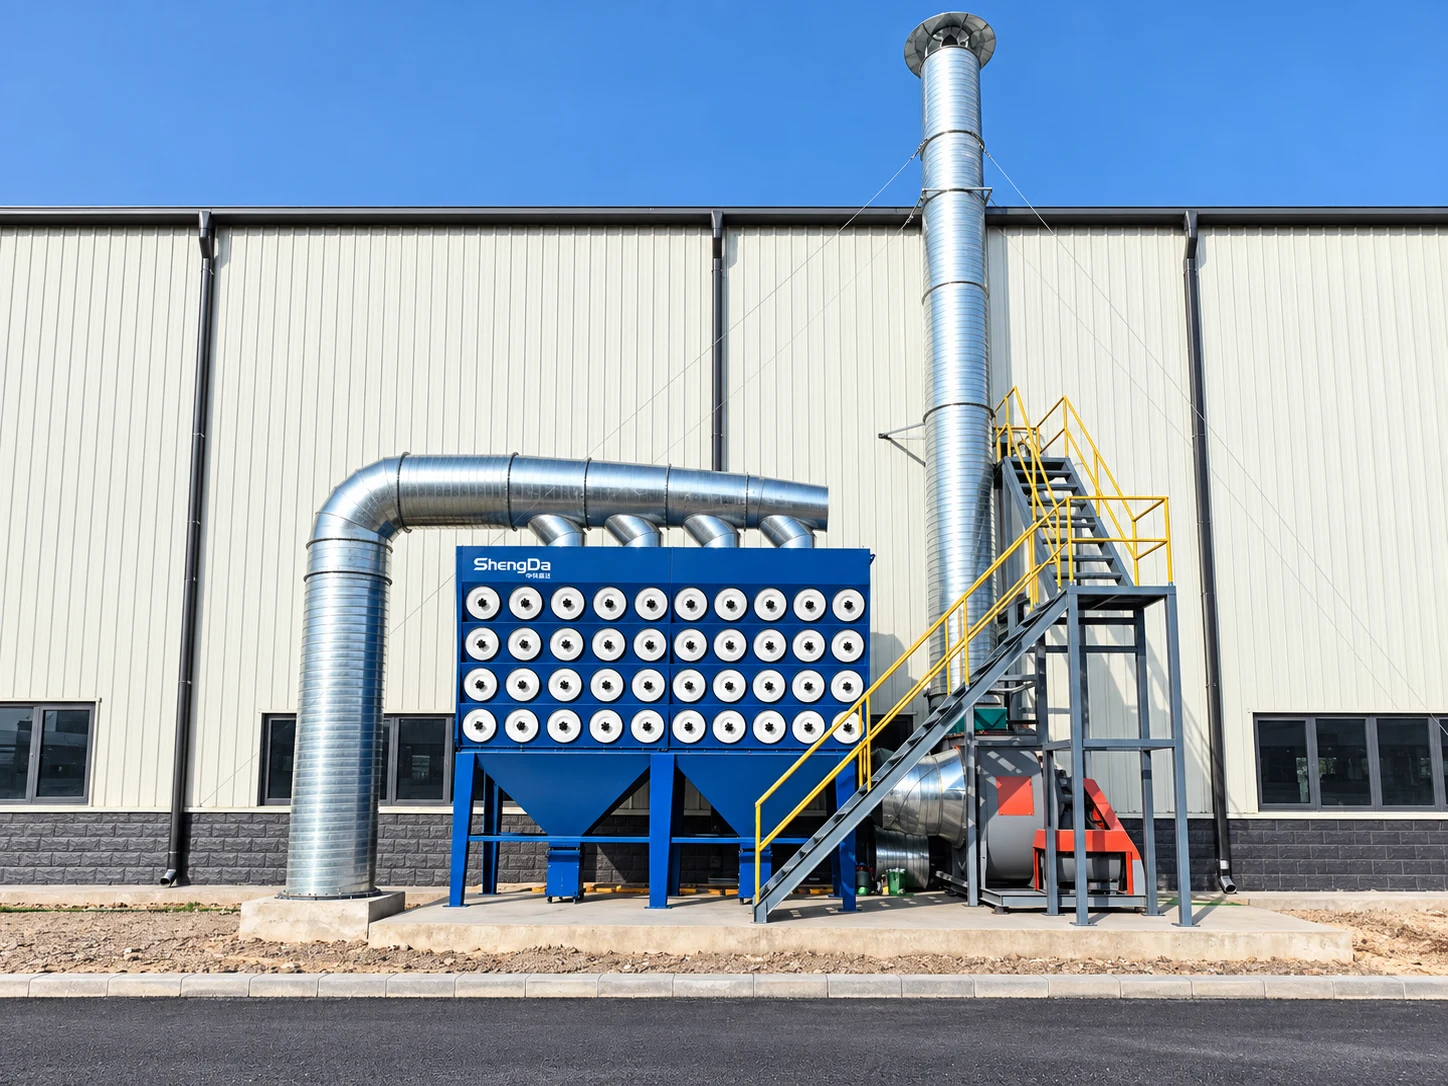
焊接工位烟尘收集
天津奥利达焊接车间烟尘收集与集中除尘工程
- 项目现场实拍
项目围绕焊接工位设置局部吸气罩与吸气臂,支管接入车间顶部主管,再连接厂房外集中除尘设备,展示从作业点收集到室外处理的配套工程。
- 工程范围
- 方案设计、设备制造、现场安装与系统调试
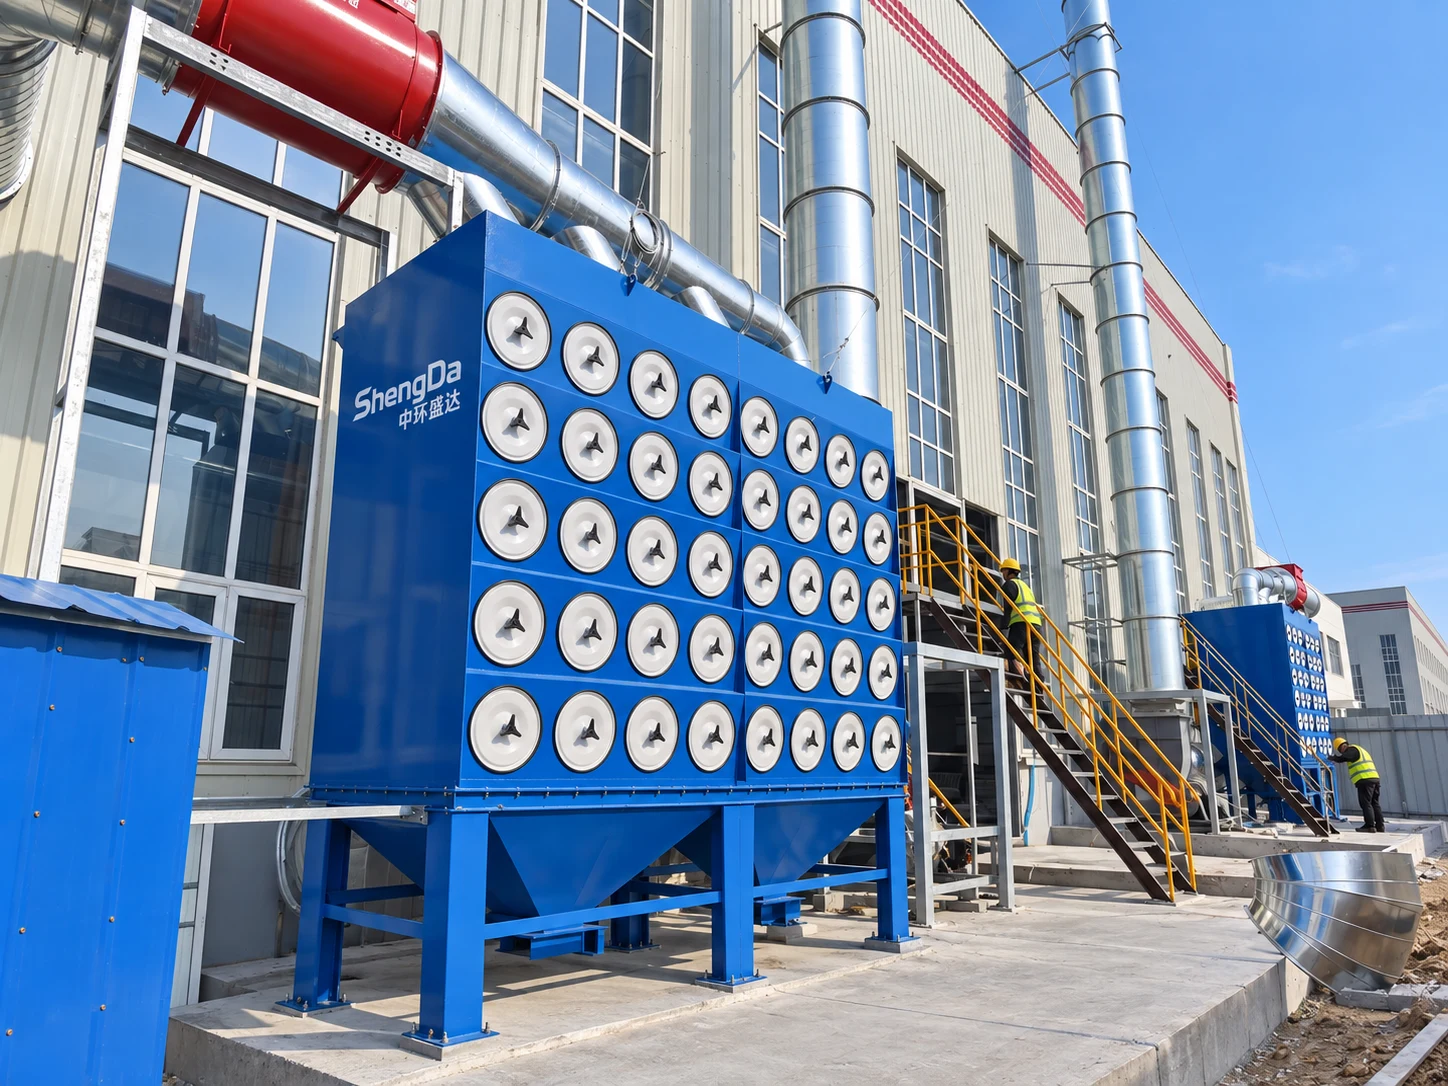
焊接工位烟尘收集
唐钢焊接车间烟尘收集与集中除尘工程
- 项目现场实拍
唐钢焊接车间通过工位收集管道与顶部主管连接室外除尘设备。案例展示焊接作业点、管网、除尘主机及排气检修设施的现场布置。
- 工程范围
- 方案设计、设备制造、现场安装与系统调试
设备怎样组成一套系统?
收集装置先贴近工位,管网再连接主机。以下分别展示焊接、工作台打磨与大型工件的配套关系。
手工与机器人焊接
- 焊接位置
核对材料、夹具和人员活动范围。
- 局部捕集
选择吸气臂、罩口或围护形式。
- 单机或管网
按工位分布和同时作业选择连接。
- 过滤与控制
匹配过滤清灰、风机和运行接口。
移动设备与集中系统是不同组织方式;收集罩与主机的选择应相互配合,不能只增加主机风量。
固定工作台打磨
- 工件上台
明确工件重量、夹持及打磨方向。
- 台面捕集
使收集口贴近产尘范围。
- 过滤处理
选择内置过滤或外接适配主机。
- 清灰维护
安排滤材、灰斗和台面清理。
部分工作台自带过滤,部分接入外部系统,两者按实际设备形式选择;不能把所有金属粉尘都视为适合普通干式过滤。
大型工件与车间集中除尘
- 工位分区
区分材料、工件和同时运行区域。
- 房体或罩口
按打磨范围组织收集气流。
- 支路与主管
核对管径、走向和风量分配。
- 主机与排放
配套过滤、清灰、风机及检修。
设计同时考虑材料、火花、粉尘特性与现场清理;湿式路线是否适用也需按材料评估。
罩口、工位与管网怎样安排
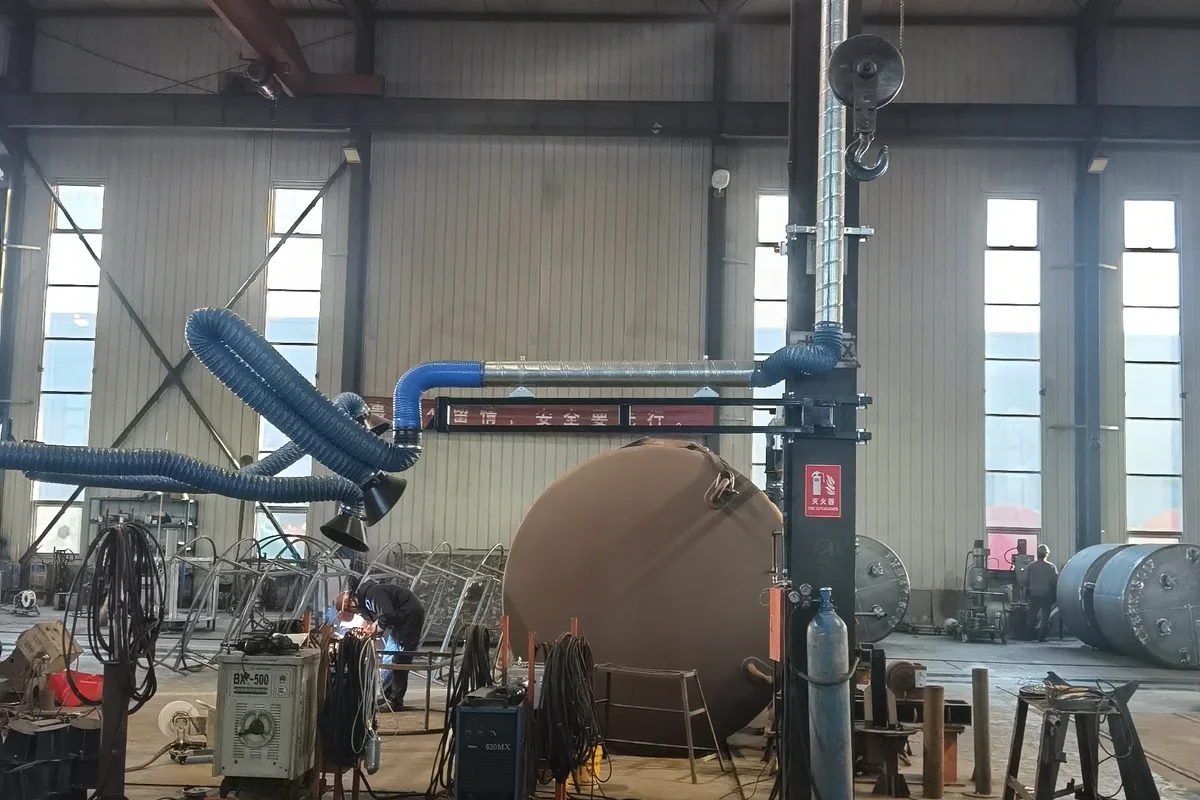
手工焊接需要方便调整的捕集位置
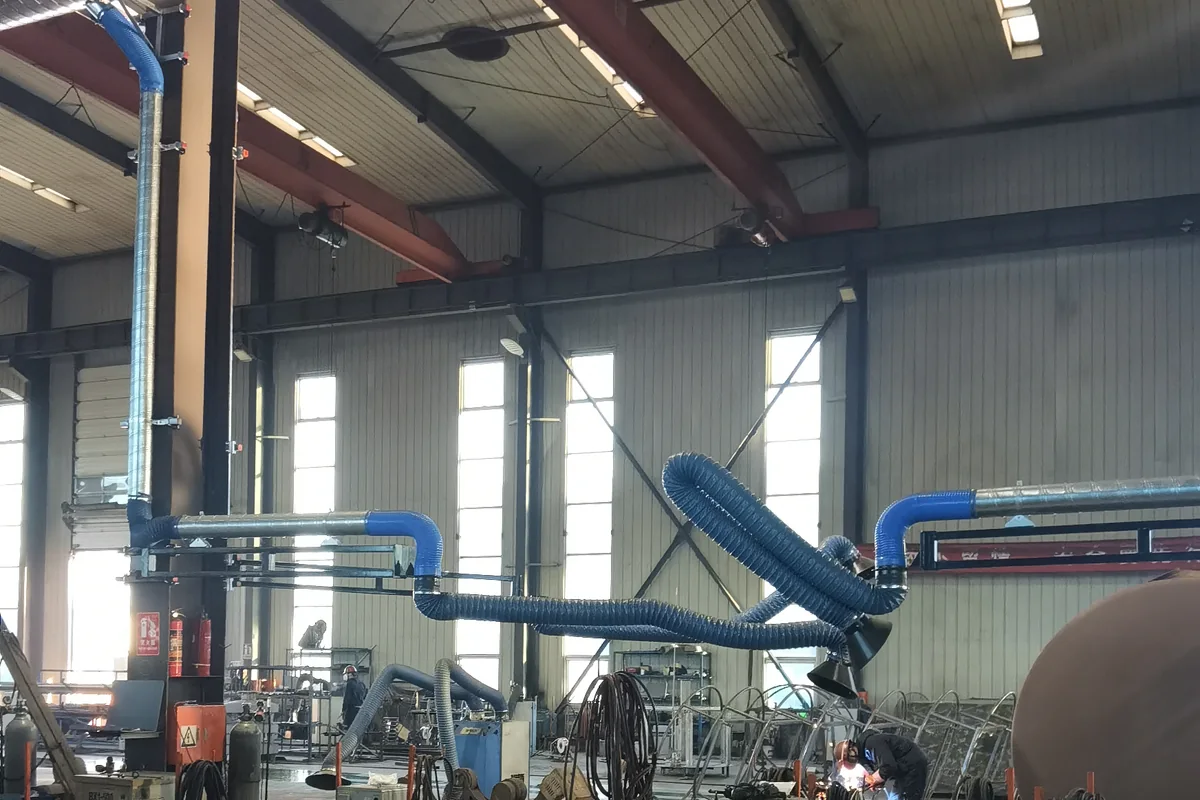
大型圆筒或构件焊接时,焊点会随人员移动。吸气臂和罩口应在不妨碍焊接的情况下接近烟尘释放点。
- 核对焊接位置变化和吸气臂可达范围。
- 避免罩口被工件、夹具或横向气流影响。
- 多工位主管与支路分配同步安排。
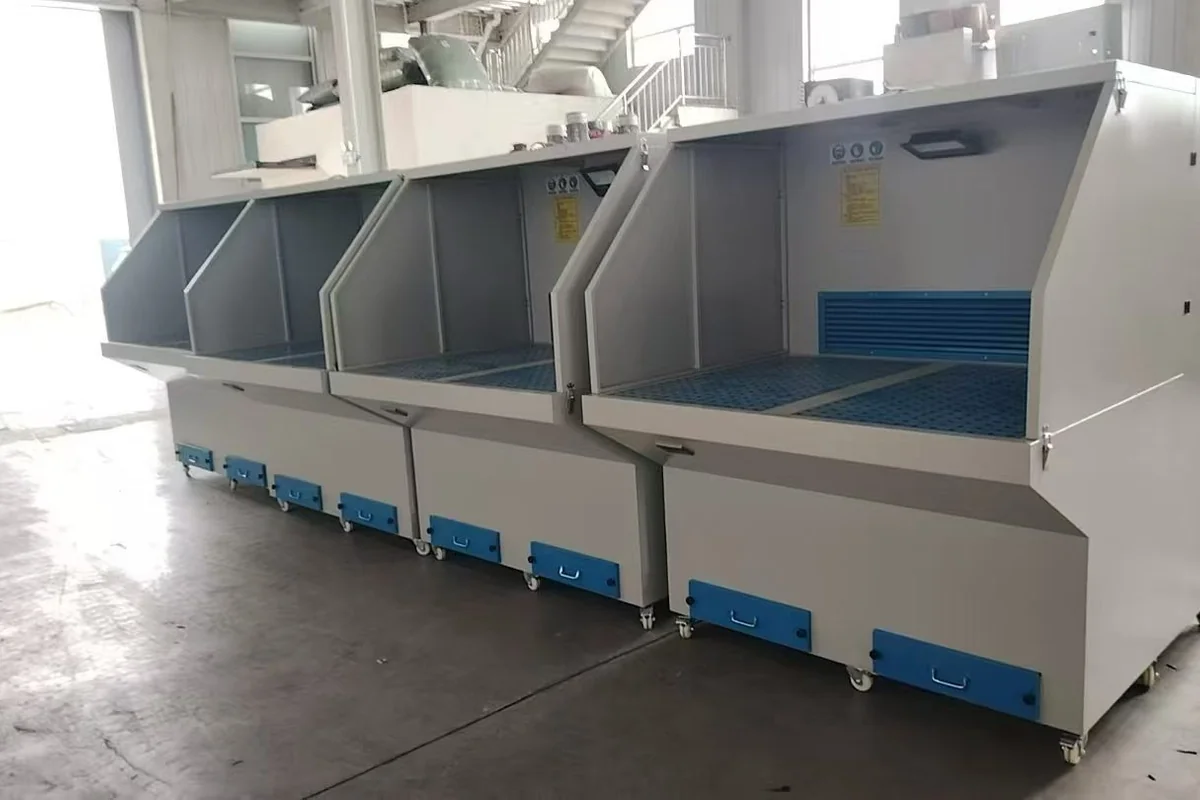
打磨台要适合操作,不只是增加风量
台面、后吸口与侧挡板共同影响粉尘收集。工作台的长度、承载和人员姿势应从实际工件出发。
- 区分台面下吸、后吸及外接管网形式。
- 为工装夹具和清理维护留出位置。
- 材料或工艺变化时重新核对处理方式。
进一步了解工序、选型与配套设备
先从工件和作业动作选择收集方式
金属加工车间的难点通常不在于“有没有除尘器”,而在于焊缝或打磨点是否固定、罩口能否接近污染源,以及工件翻转、行车和人员动作会不会破坏气流。小件固定打磨、大型构件移动打磨和多工位连续焊接需要不同的收集形式,先确定工位方案,再核算管网与过滤主机。
不同工位怎样配置
手工焊接和位置变化的焊缝
少量、分散或经常换位的工位,可先比较移动式焊烟除尘系统与可调吸气臂。罩口应在不妨碍焊枪、保护气体、视线和工件移动的前提下接近烟尘形成处;如果工人需要频繁调整罩口,也要把操作便利性作为选型条件。
固定工位和连续焊接生产
固定焊接台、夹具工位或连续生产单元适合采用局部罩、围挡和固定支管。工位数量较多时,可接入集中除尘系统,通过支路启闭和管网平衡适应全部运行、部分运行与停机状态,而不是让闲置支路持续吸入大量无关空气。
中小型工件固定打磨
工件能够放在固定台面操作时,可按粉尘运动方向选择打磨除尘工作台的下吸、后吸或组合捕集形式。台面尺寸、工件遮挡、砂轮方向、侧挡板、照明和清灰维护空间会共同影响实际使用。
大件与多人移动打磨
大型钢结构、箱体或机械构件无法始终贴近固定台面,人员还可能围绕工件移动。此时可评估连续吸风墙或打磨除尘房,通过受控补风和侧向气流把粉尘引向过滤区域,同时为行车、工件翻转和人员通道留出空间。
不是所有污染物都应进入同一套管网
焊烟与打磨颗粒可以按粒径、材料、火花和粉尘负荷选择工业滤筒除尘器或工业布袋除尘器等过滤主机,但过滤颗粒物不等于同时处理了臭氧、氮氧化物或带涂层工件产生的热分解气体。铝、镁等可燃金属粉尘,以及含油、潮湿、黏性或不同性质混合的粉尘,也不应未经评估直接并入普通系统。
询价与交付可以继续参考
进入询价阶段,可用工业除尘系统报价对比清单统一收集罩、管道、主机及安装调试范围;交付前可按除尘系统调试验收清单准备工况和资料。工件还需要喷漆或烘干时,可另查工业装备与大型金属件涂装治理。
已交付的多工位焊烟收集工程
沈阳来金天津基地项目覆盖22台机器人焊接工作站:每个固定作业区域上方设置吸风罩,支管接入车间上部的集中风管,后端连接室外除尘主机、风机与排气筒。中环盛达完成系统设计、制造、安装和调试;项目资料记载于2020年12月完工并通过验收。
该案例适合用来观察固定机器人焊接工位的罩口和管网组织。若作业点随大型工件移动,或者同时包含打磨、可燃金属粉尘等工况,需要重新评估捕集方式与安全措施,不能照搬这套布置。
安全联锁与现场条件
- 火花和热颗粒进入过滤主机前,需要结合材料、管程和积尘位置配置相应的拦截及安全措施
- 铝、镁等可燃金属粉尘以及含油、带涂层或混合粉尘,需要进行专项危险性辨识和系统设计
- 颗粒物过滤不能代表同时去除了臭氧、氮氧化物或涂层热分解气体,排风与回风方式应按实际污染物确定
选型与改造常见问题
移动式焊烟净化器能替代整个车间的集中系统吗?
要看工位数量、位置变化及吸气臂能否贴近焊点。移动设备适合可就近捕集的独立作业;固定工位较多时,可比较集中收集。两者不能只按额定风量直接替换。
机器人焊接罩为什么要先看夹具和上下件?
罩口既要收集烟尘,也要避开机器人运动、人员上件和检修范围。收集形式需与工作站一起设计,之后再确定管网及过滤主机。
不同材料的打磨粉尘可以合在一套管网里吗?
应先核对材料相容性、火花、可燃性及处理方式。不同工位不宜仅因距离近就合并;必要时分区独立设计,具体按材料与工况评估。
进一步了解设备选型与工程规划
技术规范与参考资料
按资料查看工程解读、规范全文入口或发布部门原文。
相关设备与应用资料
项目咨询 · 设备选型 · 系统方案
按您的焊接与打磨工位配置收集系统
提供工件材料、作业方式、工位分布和同时使用数量,可先沟通移动净化、固定收集或集中除尘的安排。