先看结论
集中除尘先确定每个工位的捕集风量,再逐组计算正常、峰值和部分负荷的开启组合。总设备数量不能直接代替同时使用情况,算出总风量后还要核对最不利支路、管内输送、过滤主机和补风。
单点风量
从罩口、污染源位置和实际作业确定,不能每个工位套同一个值。
运行组合
分别记录常用、最大可能开启和少量工位运行状态。
低负荷复核
部分支路关闭后,仍要保证开启工位捕集与主管输送。
直接用“单点经验风量 × 设备总数”容易出现两个方向的偏差:一是没有考虑最不利支路,主机总风量看似足够但远端工位仍收不住;二是把大量不会同时运行的设备全部叠加,导致主机、风管、补风和用电长期偏大。
第一步:先确定每个产尘点怎样收集
单点风量应建立在可实施的收集形式上。生产设备自带密闭接口、开放式侧吸罩、打磨除尘工作台、柔性焊烟吸气臂和大型打磨房的开口条件不同,不能套用同一个单点数值。
设计时至少需要核对:
- 粉尘或焊烟从什么位置产生,运动方向是否稳定;
- 罩口能否靠近污染源,是否会被工件、人员或设备动作遮挡;
- 门窗、风扇、补风和车辆运行形成的横向气流;
- 罩口是否影响生产操作、吊装、检修或焊接保护气体。
如果前端捕集不合理,增加系统总风量往往只会吸入更多车间空气。应先调整罩口与气流路径,再进入管网和主机计算。
第二步:列出真实的同时运行状态
“同时使用率”不是为了简单给总数乘一个折减系数,而是把生产节拍转化成可以计算和调试的运行组合。建议至少列出以下状态:
| 运行状态 | 需要确认的内容 | 对系统设计的影响 |
|---|---|---|
| 正常生产 | 通常开启哪些设备或工位,持续多长时间 | 形成最常用的风量与能耗基准 |
| 峰值生产 | 最大可能同时开启的支路,以及峰值持续时间 | 核对主机、风机和主管能力 |
| 部分负荷 | 只开少量近端或远端工位时的组合 | 核对支路风量、管内输送和变频范围 |
| 换线与检修 | 哪些支路停用、隔离或临时切换 | 确定阀门、联锁和检修组织 |
| 未来扩产 | 计划增加的设备、工位和主管接口 | 判断是否预留位置、风量与电气能力 |
人工工位要结合实际操作习惯,不能只按设备铭牌推定开启状态;自动生产线则可以从设备节拍和控制信号建立更明确的联动关系。
运行组合计算示例
计算演示 · 假设数据,不是项目实测或通用设计参数
假设有 6 个 A 类工位和 4 个 B 类工位,单点风量分别假设为 1,200、1,800 m³/h,仅演示求和方法。支路之间无重复计量;实际单点风量必须另行确定。
| 状态 | A 类开启数 | B 类开启数 | 支路风量之和 |
|---|---|---|---|
| 常用生产 | 4 | 2 | 4 × 1,200 + 2 × 1,800 = 8,400 m³/h |
| 全部同时开启 | 6 | 4 | 6 × 1,200 + 4 × 1,800 = 14,400 m³/h |
| 少量工位运行 | 2 | 1 | 2 × 1,200 + 1 × 1,800 = 4,200 m³/h |
示例计算结果
常用 8,400;全开 14,400 m³/h若生产允许全部同时开启,就必须校核这一状态,不能只按常用值选设备。以上未代替漏风、设计裕量、管网阻力及低负荷输送校核。第三步:核对最不利支路和管内输送状态
每条支路的长度、管径、弯头、阀门和设备接口不同,阻力也不同。系统需要在代表性运行组合下核对从最不利收集点到主机的阻力,并通过支路尺寸、调节部件和系统平衡,使近端与远端工位都获得所需捕集条件。
部分支路关闭后,主管内风量和速度会随之变化。若只按全部开启状态设计,少量设备运行时可能出现管内输送不足、局部积尘或近端支路风量过大。因此,支路阀门、变频风机和控制逻辑要与实际生产组合一起确定,而不是安装完成后再靠人工试调弥补。
把运行组合对应到每条支路
看清设备接在哪一段主管,才知道哪个区段需要承担多少风量。
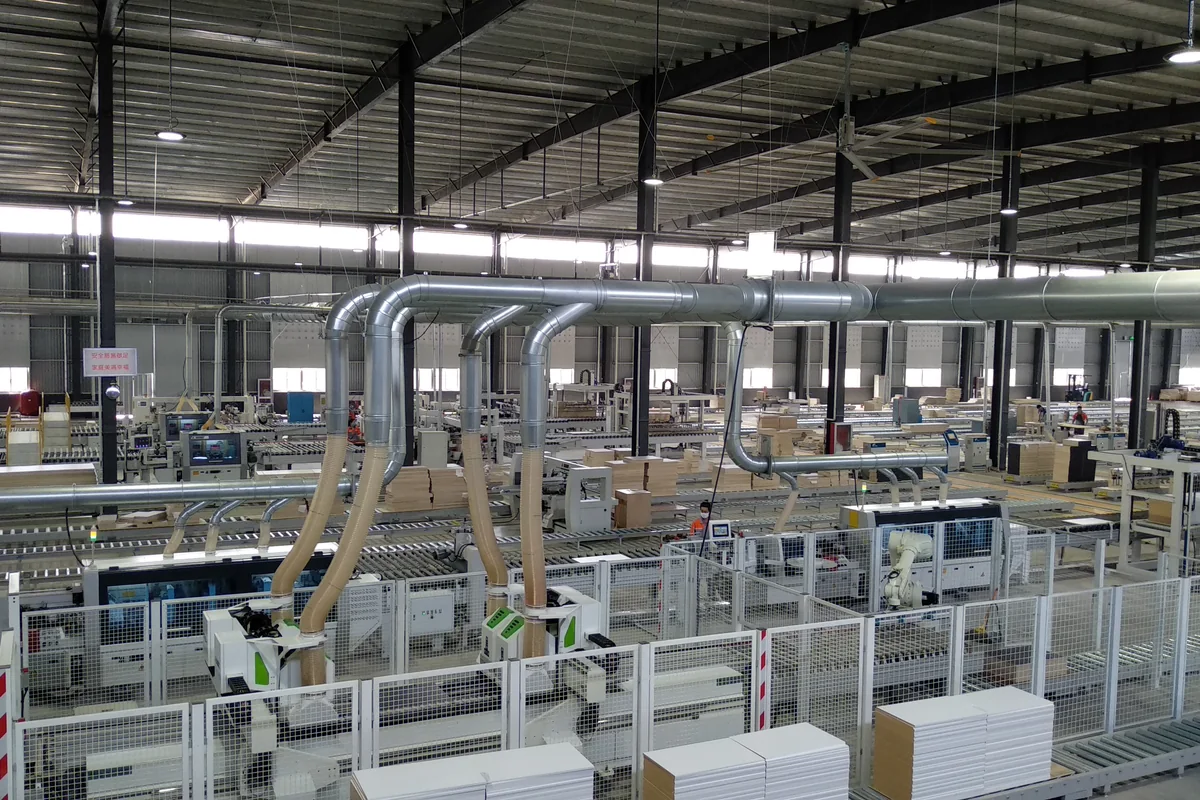
支路启停会改变主管风量
照片中的支管沿生产设备汇入主管。勘察时可在图上给接口编号,再记录每个生产组合下的阀门与设备状态。
- 分区段汇总风量,不把末端总量套给所有管段。
- 远端支路与少量工位运行都应进入校核。
第四步:把主机、风机和车间补风一起核算
集中除尘系统的风机需要克服罩口、支管、主管、预处理、过滤主机和排气设施在设计工况下的总阻力。过滤设备还要考虑运行后压差变化、清灰状态和检修备用条件,不能只用新滤材的初始阻力选风机。
系统排出多少车间空气,也会影响补风、冬季供暖或夏季空调负荷。总风量明显偏大时,不仅增加风机用电,还可能造成车间负压、门口强气流和原有通风组织失衡。经济比较应同时看设备投资、常用运行点能耗和维护,而不只是主机报价。
工程实例中怎样记录工位和预留
沈阳来金天津基地项目把 22 台机器人焊接工作站通过顶部吸风罩与集中管网组织收集,可查看工位和室外设备区的对应照片。天津英利项目的弧焊部分则在当时 10 套工位之外,计入后续增加 5 套的计划,按 15 套工作站确定设计范围。
这两个案例分别展示固定工位收集和扩产预留的工程背景。工位数量用于说明规模,不能单独反推出同时使用率或新的项目总风量;设计时仍要列明每个工位的捕集需求、实际启停组合和管网条件。
初步方案需要哪些现场资料
可以先提供以下资料,不必等全部检测完成才沟通:
- 设备或工位名称、数量、位置及产尘工序;
- 正常、峰值和部分负荷时的同时运行组合;
- 现有罩口、设备接口、风管和除尘主机照片;
- 车间平面、净高、物流通道、门窗和可用设备区;
- 粉尘名称、材料来源、火花、温湿度及已有安全资料;
- 每天运行时间、班次、未来扩产计划和希望包含的工程范围。
资料齐全后,再分别确定单点捕集风量、支路与主管、过滤设备、风机和控制逻辑。若当前只需判断移动式、固定局部式还是集中式,可先阅读焊烟治理配置选择;主机形式可继续比较滤筒与布袋除尘。
本文说明风量组织逻辑,不代替按具体罩口、粉尘和管网完成的工程计算;不同粉尘能否共管,应先核对可燃性、火花、反应性和交叉污染风险;涉及可燃粉尘、特殊材料或高温高湿工况时,需要同步开展专项安全与工艺设计。