先确定怎样捕集,再选择主机形式
焊烟在电弧附近形成并随热气流扩散,越接近产生位置完成捕集,所需处理的无关空气越少。移动式、固定局部式和集中式系统的区别,不只是主机大小,而是罩口能否跟随焊缝、工位是否固定、同时作业多少以及管网能否在不同生产状态下保持平衡。
少量、分散且位置经常变化的手工焊接工位,可评估移动式焊烟除尘系统;固定焊接台或机器人单元适合设置固定罩、吸气臂或局部围挡;多工位、同时作业率较高且车间允许布置管网时,可配置集中式过滤主机和支路控制。
先按工位形式比较三种配置
| 配置方式 | 更适合的工位 | 主要收集方式 | 方案成立的关键条件 |
|---|---|---|---|
| 移动式设备 | 少量、分散、间歇或位置变化的手工焊接 | 柔性吸气臂随设备和焊缝移动 | 操作人员能够持续把罩口调整到烟源附近 |
| 固定局部收集 | 固定焊接台、专机和机器人单元 | 固定罩、吸气臂、围挡与支管 | 工件和设备动作不会长期遮挡罩口或破坏气流 |
| 多工位集中系统 | 多个固定工位或连续生产单元 | 各工位局部捕集后汇入支管和主管 | 同时使用率、最不利支路和部分负荷运行能够明确 |
无论采用哪种配置,都要继续核对焊材与母材、表面镀层或油污、火花及粉尘危险性、车间补风和最终排风路径;不能只按工位数量直接决定设备形式。
三种配置分别适合什么场景
移动式设备适合少量分散工位
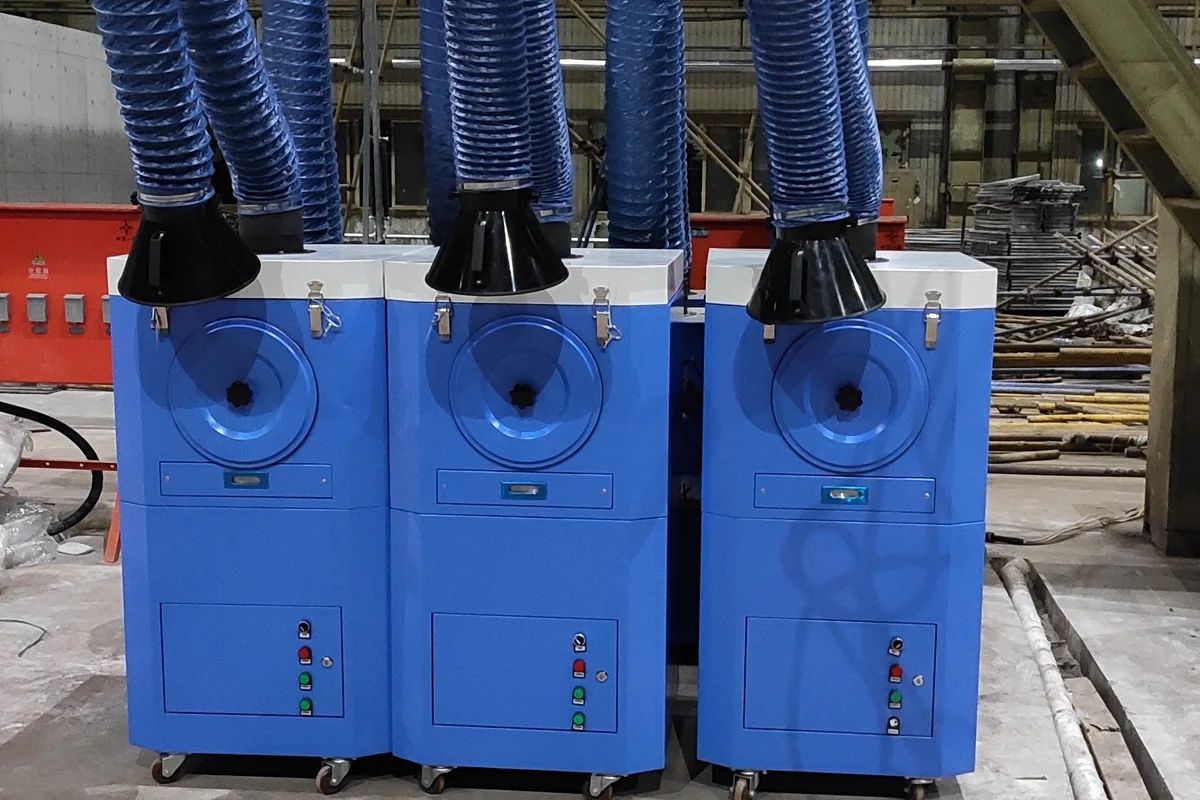
移动式设备通常由柔性吸气臂、过滤单元、风机和集尘部件组成,可以在不同工位之间移动。它更适合工位数量少、焊接时间间歇、管网暂时难以布置的车间。
这种方案能否发挥作用,取决于操作人员是否愿意并能够把罩口持续放在烟尘形成区域附近。若焊缝很长、工件不断翻转,吸气臂没有随作业位置调整,烟尘仍会绕过罩口进入车间。
固定局部收集适合稳定工位
固定焊接台、专机和机器人焊接单元的位置与动作范围相对明确,可根据烟尘上升方向和人员操作区配置固定罩、侧吸罩、吸气臂或局部围挡,再通过支管接入过滤设备。
局部罩应尽量靠近并包围烟尘产生区域,同时避免让含烟气流穿过人员呼吸区。工件遮挡、门窗来风、风扇和车辆运动产生的横向气流都会削弱捕集效果,因此罩口位置通常比简单提高总风量更重要。
集中式系统适合多工位协同生产
多工位集中系统由各工位罩口、支管、主管、过滤主机、风机、清灰卸灰和排气设施组成。它可以集中维护,并通过支路阀门或风量控制适应部分工位启停。
选型不能直接用工位总数乘以单个风量。应先统计同时作业率、最不利支路、罩口形式和管网阻力,再核对近端与远端工位的风量分配。若支路平衡不合理,容易出现近端吸力过大、远端收集不足。
固定机器人工作站的实际布置
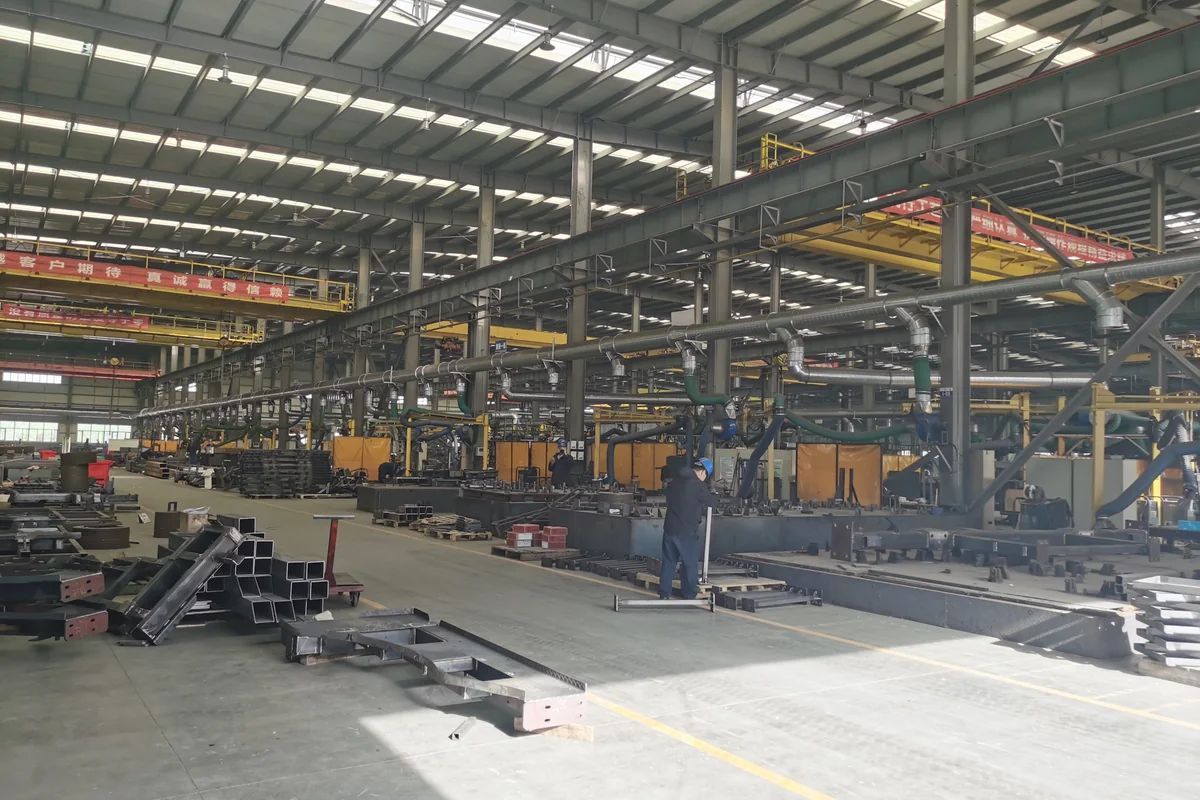
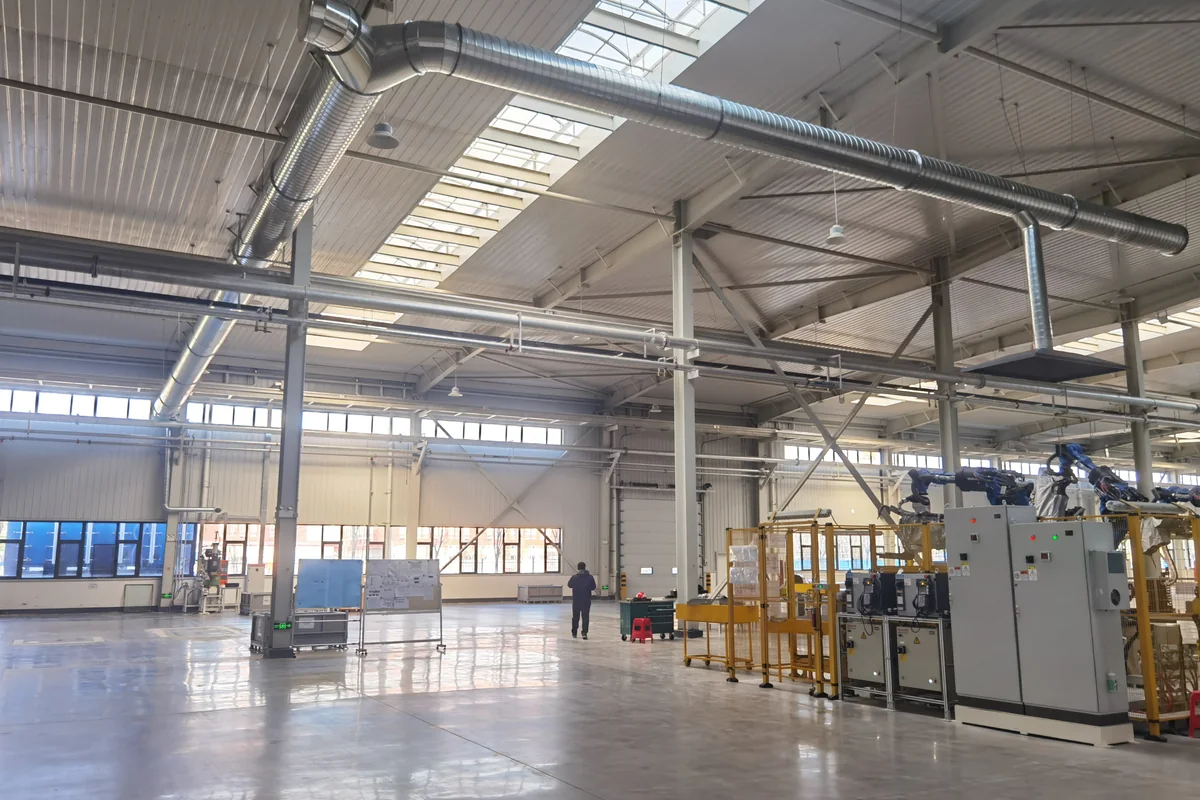
沈阳来金天津基地 22 台焊接工作站项目在机器人工作站上方设置吸风罩,经支管和车间主管接入室外集中除尘设备。中环盛达承担设计、制造、安装与调试,项目资料记载于 2020 年 12 月完工并通过验收。
案例页可以查看工位罩口、顶部管网和室外设备区的同一项目照片。它说明固定焊接单元如何组织集中收集;其他车间仍需按机器人动作、工件遮挡和实际启停组合确定罩口及风量。
为什么更大风机不一定解决焊烟问题
风机只能在已经形成合理气路的前提下提供动力。罩口离烟源过远、开口方向错误、工件遮挡或横向气流很强时,增大风量会同时吸入更多车间空气,却未必能稳定改变烟尘运动方向,还会增加噪声、能耗和管网负荷。
GB/T 16758—2008 对排风罩的分类和技术条件作出规定。落实到焊接现场,应根据工位、工件、烟尘热羽流和人员位置选择罩型,使罩口尽量靠近污染源,并通过现场观察和运行检测验证捕集状态。
过滤主机和管网怎样匹配
工业滤筒除尘器可用于适配的焊接和打磨颗粒物过滤,通过滤筒截留颗粒并由脉冲清灰将积尘落入灰斗或收集装置。过滤效果不仅取决于滤材,还与入口烟尘性质、过滤负荷、清灰、漏风和维护有关。
HJ 2020—2012 是袋式除尘工程通用技术规范,袋式与滤筒设备结构并不相同,但其中关于集气罩、管网、除尘器、风机、排气、安装调试和运行维护的系统工程思路,可用于检查项目是否只关注主机而遗漏前后端环节。
集中管网还要考虑适宜的输送状态、积尘检查、支路调节、检修隔离和风机控制。高温火花、大颗粒或具有可燃风险的金属粉尘,应在工艺和安全设计中配置适合的前端保护与清理措施。
不能把所有焊接废气都当成普通烟尘
焊材、母材、镀层、油污和表面涂层会影响焊接过程中产生的颗粒物和气态污染物。需要治理的主要对象若包括臭氧、氮氧化物、溶剂气体或涂层热分解产物,单纯使用颗粒物过滤设备不能完整解决问题。
铝、镁等可燃金属粉尘,或焊接系统与打磨、切割火花共用管网时,需要先识别粉尘危险性、火花传播和积尘位置,再确定除尘器形式、管网分区及安全措施,不能作为普通钢材焊烟系统直接套用。
常见采购问题
一个移动式设备可以轮流服务多个工位吗?
可以移动使用,但同一时刻只能服务罩口覆盖的作业位置。若多个工位经常同时焊接,或设备移动和吸气臂调整影响生产,应比较固定局部式或集中式方案。
焊烟和打磨粉尘可以共用一套系统吗?
需要先比较材料、颗粒大小、火花、粉尘可燃性、工位运行方式和维护条件。不能因为两者都是颗粒物就直接合并;风险和负荷适配时,才进一步设计共同管网或分区系统。
罩口应该距离焊点多远?
不存在适用于所有工件和焊接方法的固定距离。原则是尽量靠近烟尘产生处,并且不妨碍焊枪、工件和人员操作;最终位置应结合罩型、烟尘运动、横向气流和现场捕集表现确定。
方案沟通需要哪些资料
可提供焊接方法、焊材和母材、表面镀层或涂层、工位数量、同时作业率、典型工件和焊缝位置、每日焊接时间、车间平面与净高、行车和物流路线,以及现有通风、管网和设备照片。若还包括打磨或切割,应分别说明材料、火花和粉尘情况,以便比较移动式、固定局部式与集中式配置。
相关设备实拍
适用范围与使用说明
适合用于
- 手工焊接、机器人焊接及金属构件制造中的颗粒态焊烟治理
- 需要比较移动式设备、固定局部收集与多工位集中管网的车间
- 已能说明焊接方法、工位位置、同时作业率和车间布局的项目
使用前需要明确
- 臭氧、氮氧化物、溶剂气体和涂层热分解气体不能只按普通颗粒物过滤方案处理
- 铝、镁等可燃金属粉尘或混有打磨切割火花的系统,需要先进行粉尘危险性识别和专项安全设计
- 罩口受工件遮挡或横向气流干扰时,仅增加主机风量不能代替收集方式整改
技术资料参考
查阅以下原始资料,了解相关技术要求与适用范围。
- 袋式除尘工程通用技术规范(HJ 2020—2012)
资料来源:生态环境部
可参考过滤式除尘工程的系统设计与运行要求;滤筒等具体设备结构还需结合对应技术资料。
- 排风罩的分类及技术条件(GB/T 16758—2008)
资料来源:中华人民共和国国家质量监督检验检疫总局、中国国家标准化管理委员会