先看结论
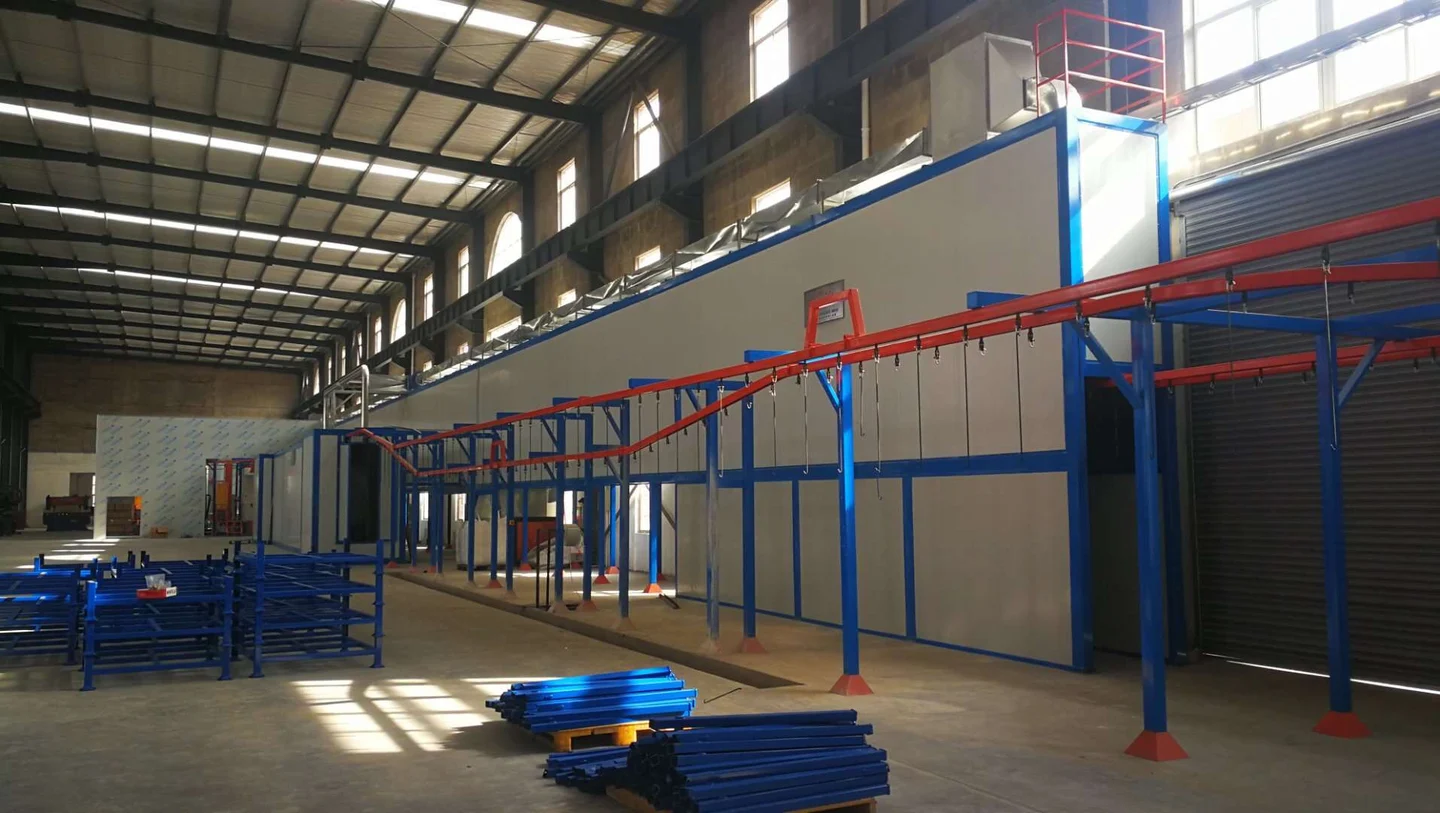
先确认工件承载和姿态,再比较各工序节拍与厂房空间。地面输送便于安排较重或不便吊挂工件;悬挂输送适合有可靠挂点、能够沿线流转的工件;周转车更灵活,但需要更多人工和缓冲管理。具体选择要把全线放在一起评估。
承载先于形式
重量、重心、挂点和姿态一起核对。
节拍贯穿全线
前处理、喷涂和烘干停留需匹配。
转运也占空间
上下件、转弯与维修区域不能遗漏。
三种常见输送组织方式
| 方式 | 适合重点评估的需求 | 需要额外确认 |
|---|---|---|
| 地轨或地面输送 | 较重工件、稳定支承与顺线转运 | 地面基础、支撑遮挡与轨道维护 |
| 悬挂输送 | 可靠吊挂、连续转序和多工序衔接 | 挂点、载荷、摆动与厂房高度 |
| 周转车或人工转运 | 多品种、小批量及灵活调整 | 人工、等待区、表面保护和在制品管理 |
这不是按重量给设备划固定分界。同一工件还可能有不同的夹持、挂具和输送技术方案,应通过实际工件与工艺目标比较。
地面承载与悬挂姿态的不同
用户提供的涂装线照片分别展示两种输送方式,不能据照片推断额定载荷。
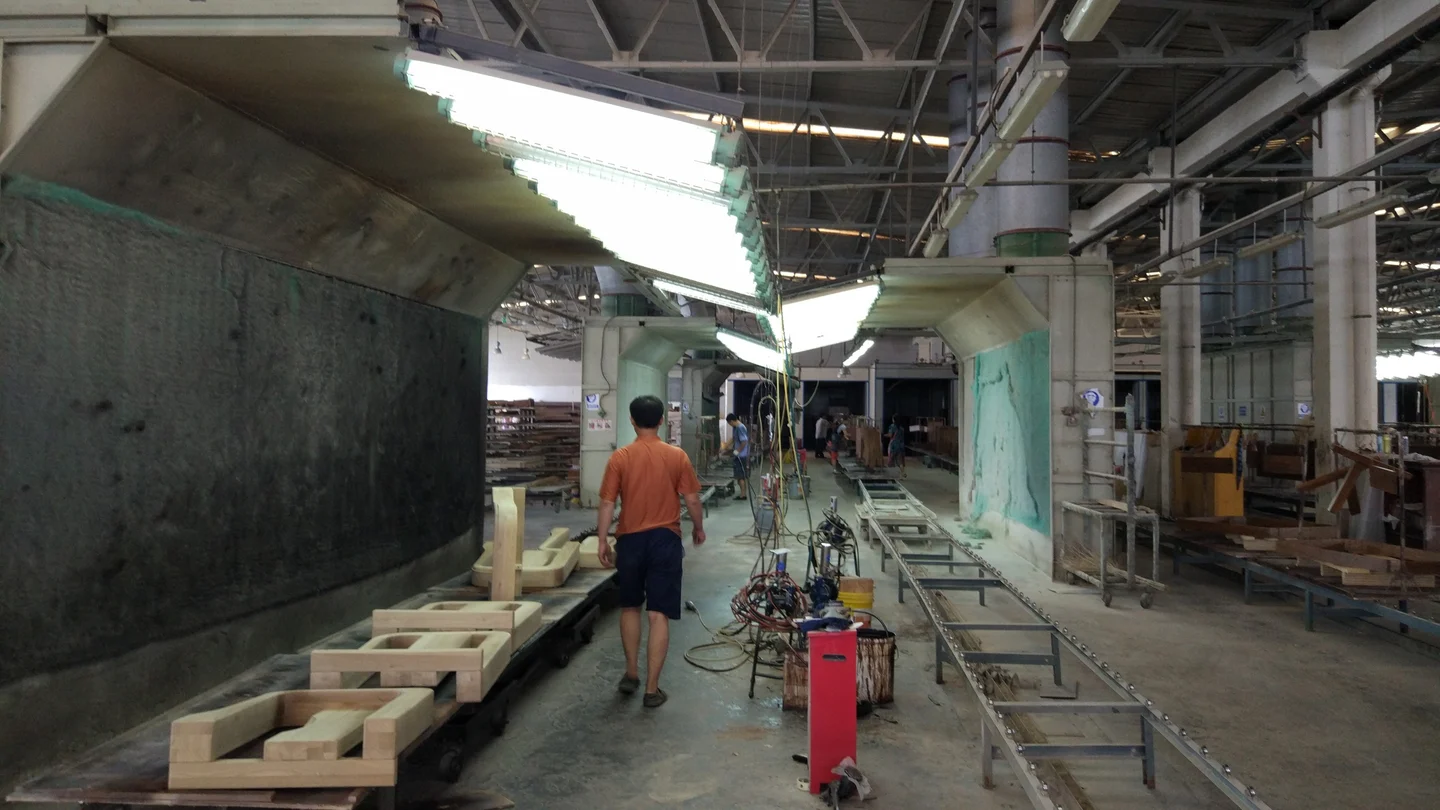
地面输送工件
工件沿地面承载机构进入工序,需核对支撑、轨道与清理维护。
- 确认工件重心与承载形式。
- 检查人员和物流交叉。
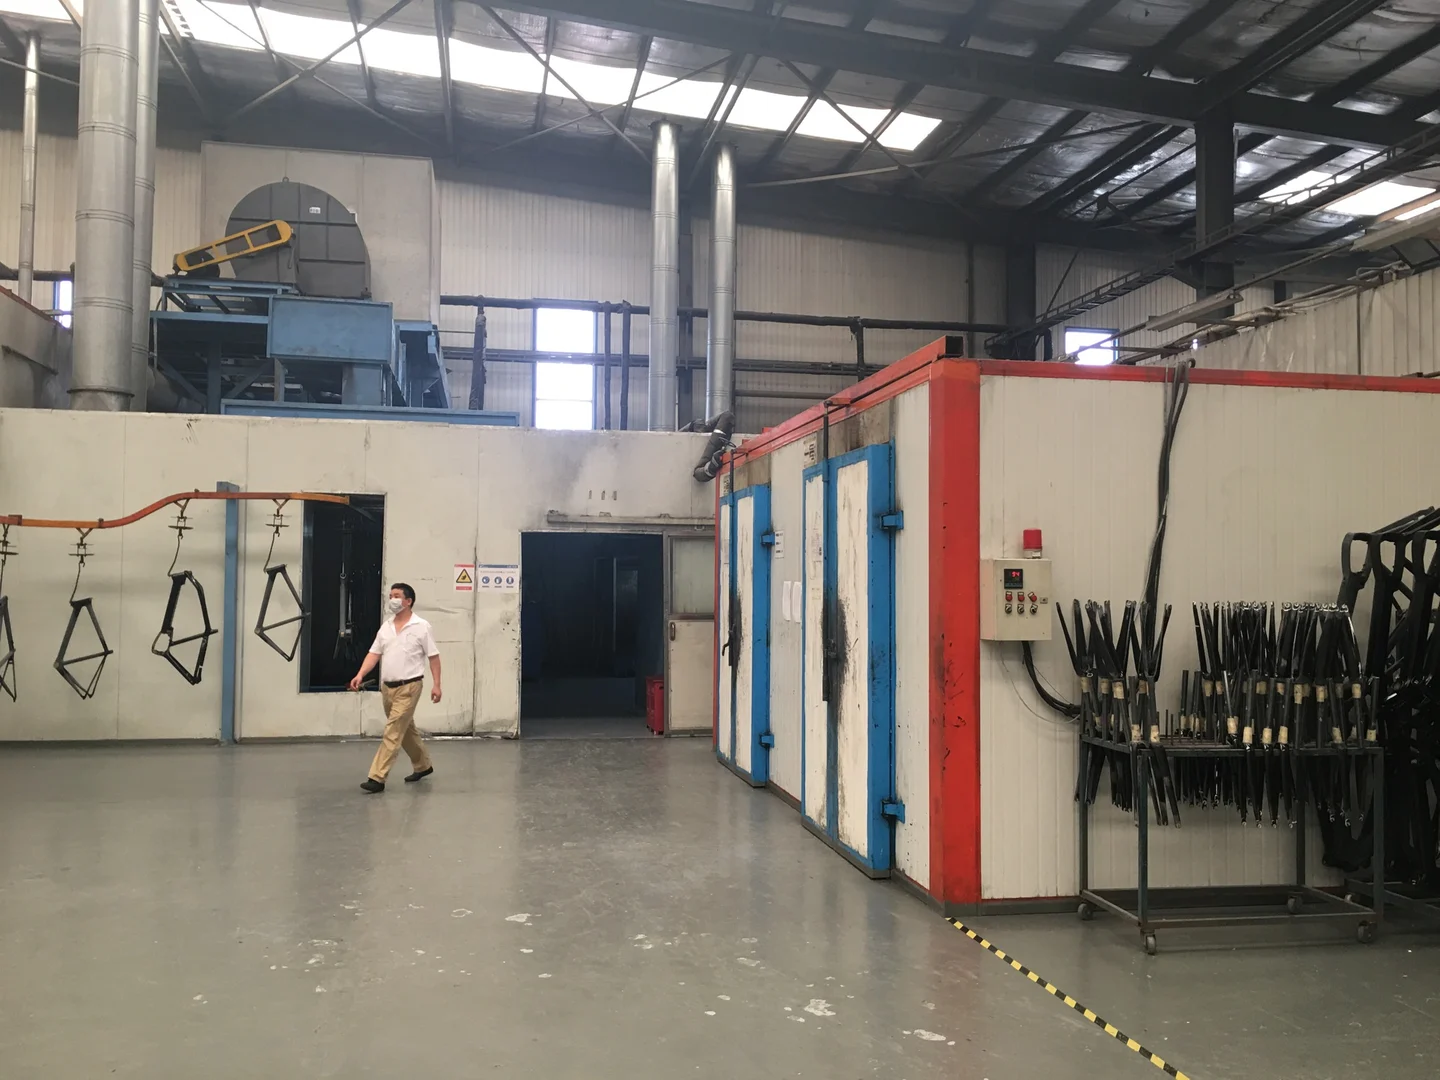
悬挂工件与吊具
挂具决定工件姿态,也影响喷涂可达性、前处理排液与上下件。
- 核对挂点、摆动及转弯包络。
- 考虑挂具清理与循环使用。
输送速度不能脱离工艺停留时间
连续线中,速度、有效工艺区长度与停留时间相互关联,但工件间距、装载率和上下件能力也会限制产量。间歇线则要看每个工位的处理与等待时间,不能仅用输送设备最高速度表示整线产能。
前处理排液、喷涂操作、流平和烘干应共同列入节拍表。最慢工序前需要怎样缓冲、故障时怎样处理线上工件,都会影响系统配置。
厂房图上应补齐哪些位置?
| 位置 | 核对内容 |
|---|---|
| 上下件区 | 起吊、支架、人员和待处理工件 |
| 转弯与升降区 | 工件运动包络、摆动和结构空间 |
| 工艺房体入口 | 门洞、密封和输送接口 |
| 维护区 | 驱动、链条或轨道的检查更换路径 |
| 缓冲与返修区 | 停线、返修和不同批次的暂存 |
公共通道、消防和设备维护空间需按厂区实际要求落实。不要把设备中心线画通就当作布置完成,尤其要模拟最大件和不规则工件转弯。
常见问题
老厂房层高不高,能不能做悬挂线?
需核对挂具、工件、驱动、结构和检修占用,不能只看工件高度。空间不足时可比较其他输送组织,不必先锁定一种形式。
自动输送是不是一定减少人工?
可能减少搬运,但上下件、挂具管理、清理与维护仍需安排。应按完整作业过程比较人员需求与节拍,而不是只看输送段。