先看结论
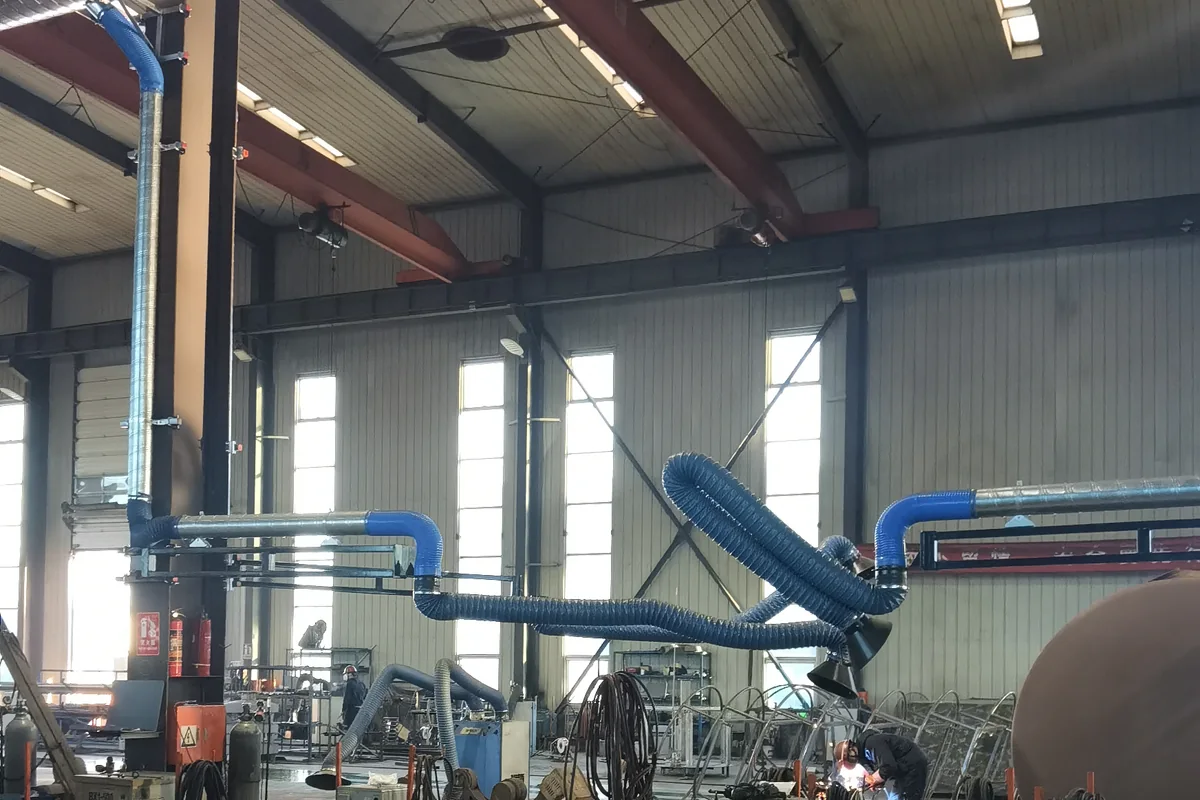
吸气臂布置要围绕焊缝位置和人员动作确定,使罩口尽早捕集上升烟尘,同时避开呼吸区、焊枪操作和工件翻转。多工位系统还要核对支路分配及同时作业状态,主机有吸力不代表每个工位都有合适气流。
跟着焊缝组织
长焊缝和翻面后要重新安排罩口。
避免干扰焊接
过强或方向不合适的气流可能影响工艺。
看支路实际表现
集中主机与工位收集需要一起核对。
罩口位置应随工件变化,而不是固定一个距离
合适位置取决于罩口形式、烟尘上升方向、焊接动作和周围气流。不能把一张宣传照片中的距离当成所有工位的安装尺寸。先观察正常生产时烟尘怎样离开焊缝,再结合罩口性能确定位置,并检查是否经过操作者呼吸区域。
罩口过远时捕集效果下降;罩口摆得过近、气流方向不合适,又可能干扰操作和焊接保护气体。大型工件会遮挡气路,门口来风、风扇或相邻工位也可能改变烟尘路径。需要在生产状态下调整和验证。
工位之外还有管网和主机
室外设备照片展示管网末端布置,用于理解从罩口到主机的完整收集路径。
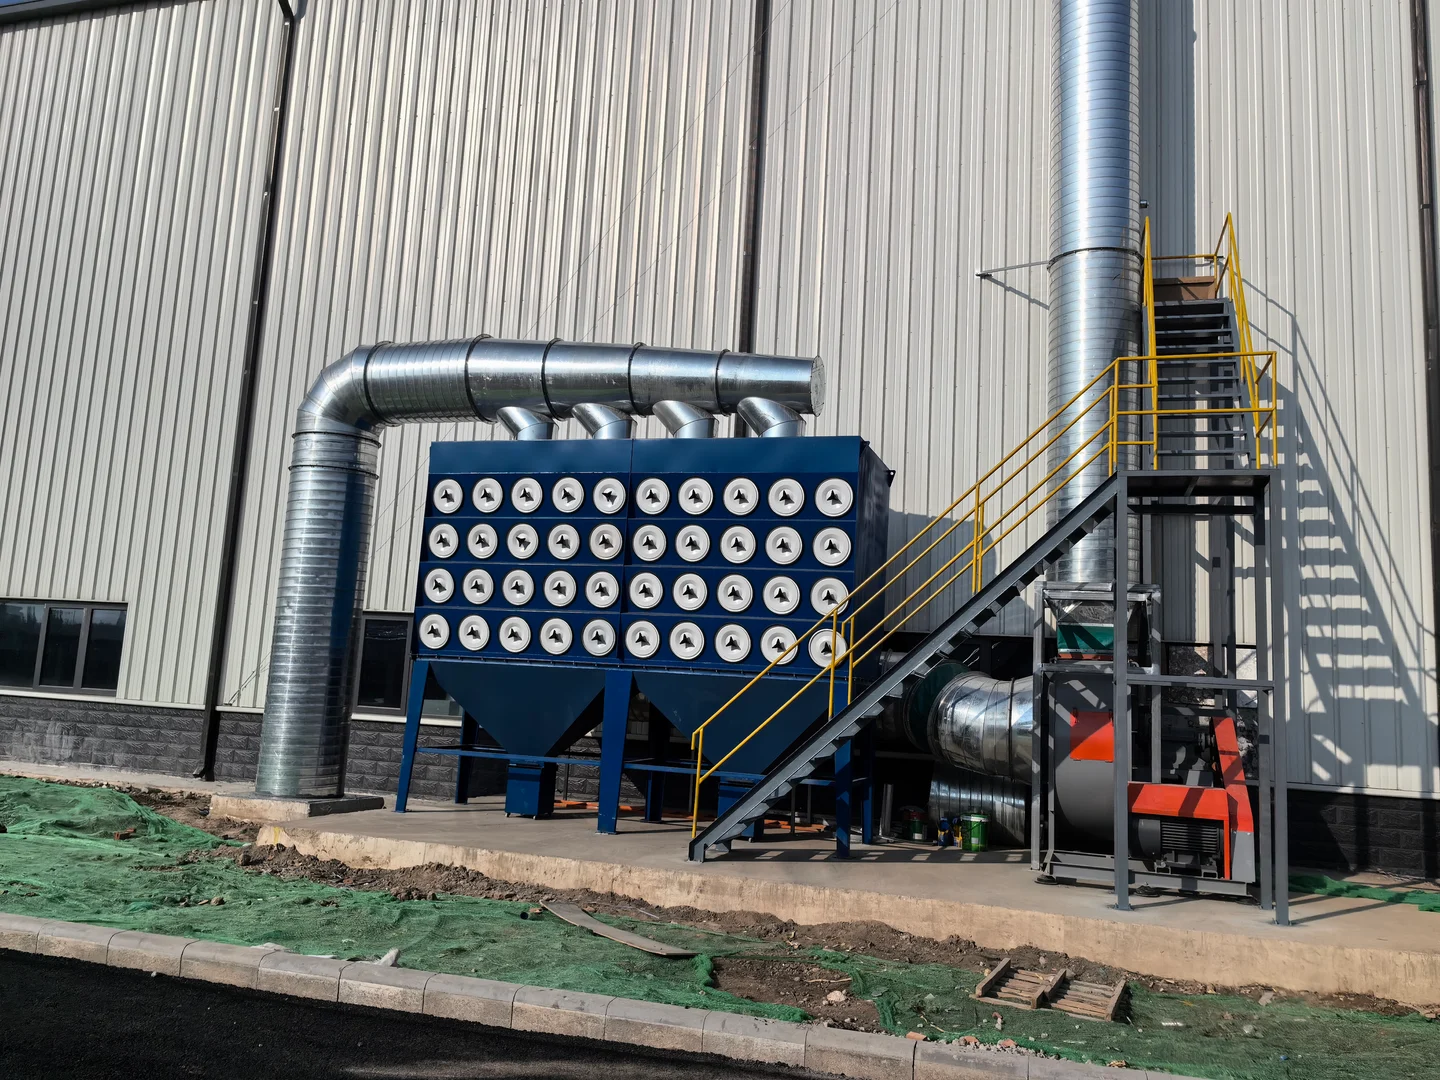
集中系统末端
主管、风机、过滤设备及检修空间共同影响系统运行;工位布置不能脱离这些接口单独判断。
- 标明各支路与主机的对应关系。
- 将检修位置纳入现场布置图。
按作业动作做一次工位核对
| 工位动作 | 观察内容 | 可以考虑的调整 |
|---|---|---|
| 短焊缝定点操作 | 罩口能否稳定保持位置 | 调整支座与臂关节 |
| 连续长焊缝 | 移动后烟尘是否离开捕集范围 | 设置分段移动位置或其他收集形式 |
| 工件翻转 | 翻转后罩口是否被遮挡 | 核对臂长、旋转空间及重新定位 |
| 多人同时工作 | 是否相互干扰或跨越通道 | 重新划分工位与罩口覆盖 |
| 开门或风扇开启 | 烟尘方向是否明显变化 | 处理横向干扰并复测 |
这张表可作为试机记录,不是统一的设计参数表。记录工件、焊接方法、同时开机数与观察结果,后续调整才有可比较的依据。
吸气臂好用,还要让支路有稳定的工作条件
集中系统中,支管长度、弯头、软管状态与阀门开度会影响分配。近端工位吸风强、远端弱时,应结合设计气量和运行状态核查支路,而不是随意把全部阀门开大。工位增减或生产同时率变化后,也需重新复核主管、风机和主机能力。
移动机的软管弯折、滤芯积灰和漏风同样会影响罩口表现。固定式吸气臂则需检查支座承载、转动范围和与行车、焊接机器人及物流的干涉。罩口调得方便,操作者才更容易持续保持正确位置。
常见问题
看不到烟,是不是就代表达到要求?
可见烟羽能帮助发现明显外逸,但不能代替规定的职业卫生与排放检测。应结合相应检测和运行记录验证。
罩口一直放在工件上方可以吗?
要看实际烟尘路径、人员站位及气流组织。有工件遮挡或横向气流时,仅凭“上方”不能保证有效捕集。
吸气臂总被工人推开怎么办?
先了解是否挡视线、妨碍焊枪、关节太紧或范围不够,再改支座、臂型或收集方式。使用障碍需要通过设计解决。