先看结论
以涂料工艺要求和工件实际温度为依据,分开计算装载、升温、有效保持、冷却和卸件。空气达到设定值不代表所有工件都已达到要求;重件、装载密度与气流分配会改变温度历程和可用产能。
先明确工艺口径
保持时间从什么条件开始,应有定义。
关注最不利位置
厚件和被遮挡位置可能有不同温度历程。
产能看完整周期
不能只用保持时间计算每天批数。
一批工件占用设备多久?
| 阶段 | 需要明确 |
|---|---|
| 上件与定位 | 小车、吊具、装载数量及关门条件 |
| 升温 | 空气与工件温度达到工艺要求的过程 |
| 有效保持 | 按涂层工艺定义的温度与时间窗口 |
| 冷却或转序 | 满足后续操作与工艺条件的等待 |
| 卸件与准备 | 清理、换批及下一批准备 |
工艺文件中的“保温若干时间”,必须明确基于工件温度还是其他规定条件。如果只在空气达到设定值时开始计时,厚重工件可能还未进入有效工艺窗口。
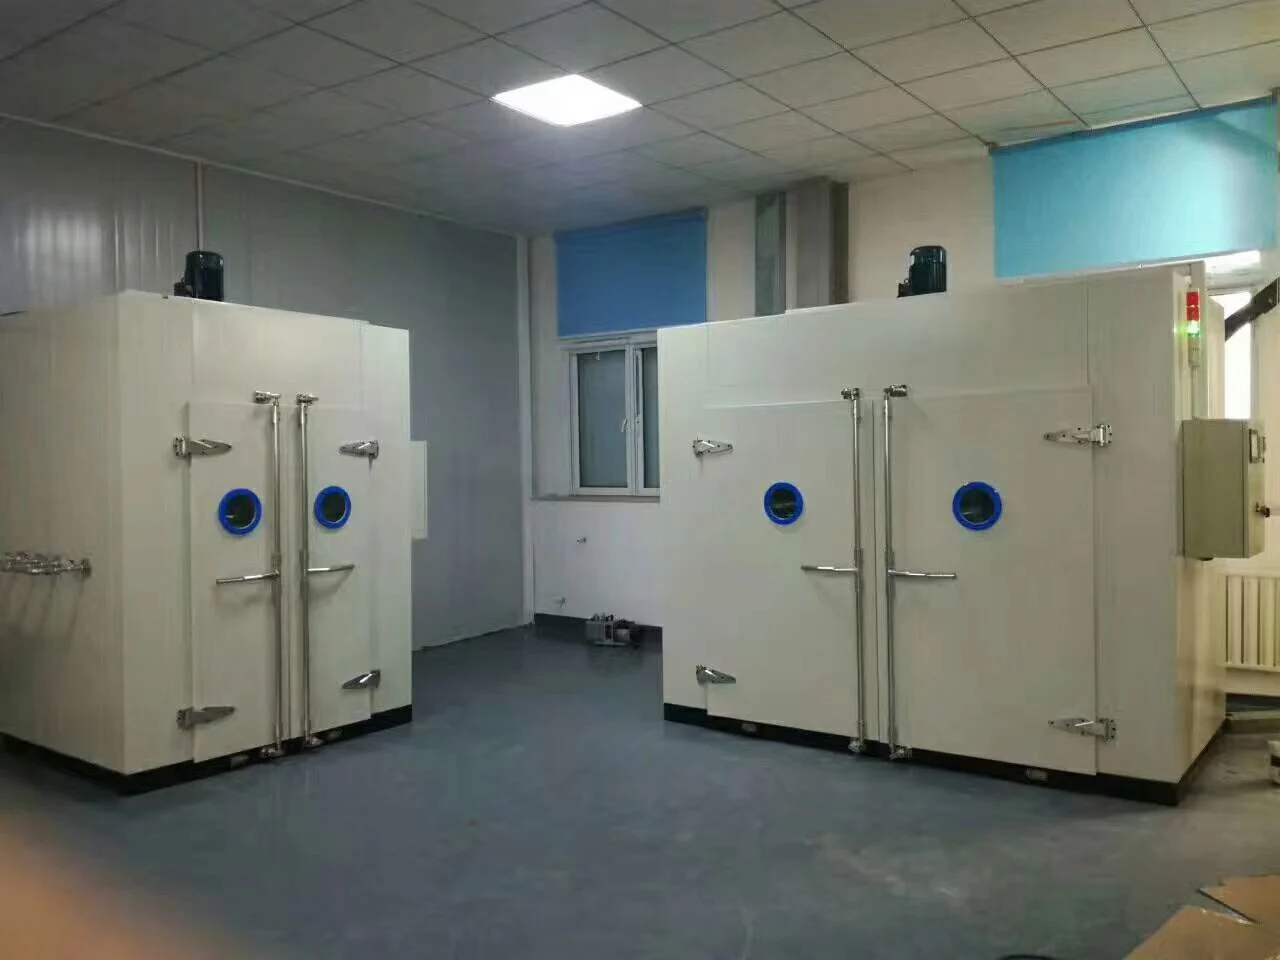
装载与循环气流影响工件温度历程
设备内部照片用于说明影响因素,不代表通用装载方式或温度条件。
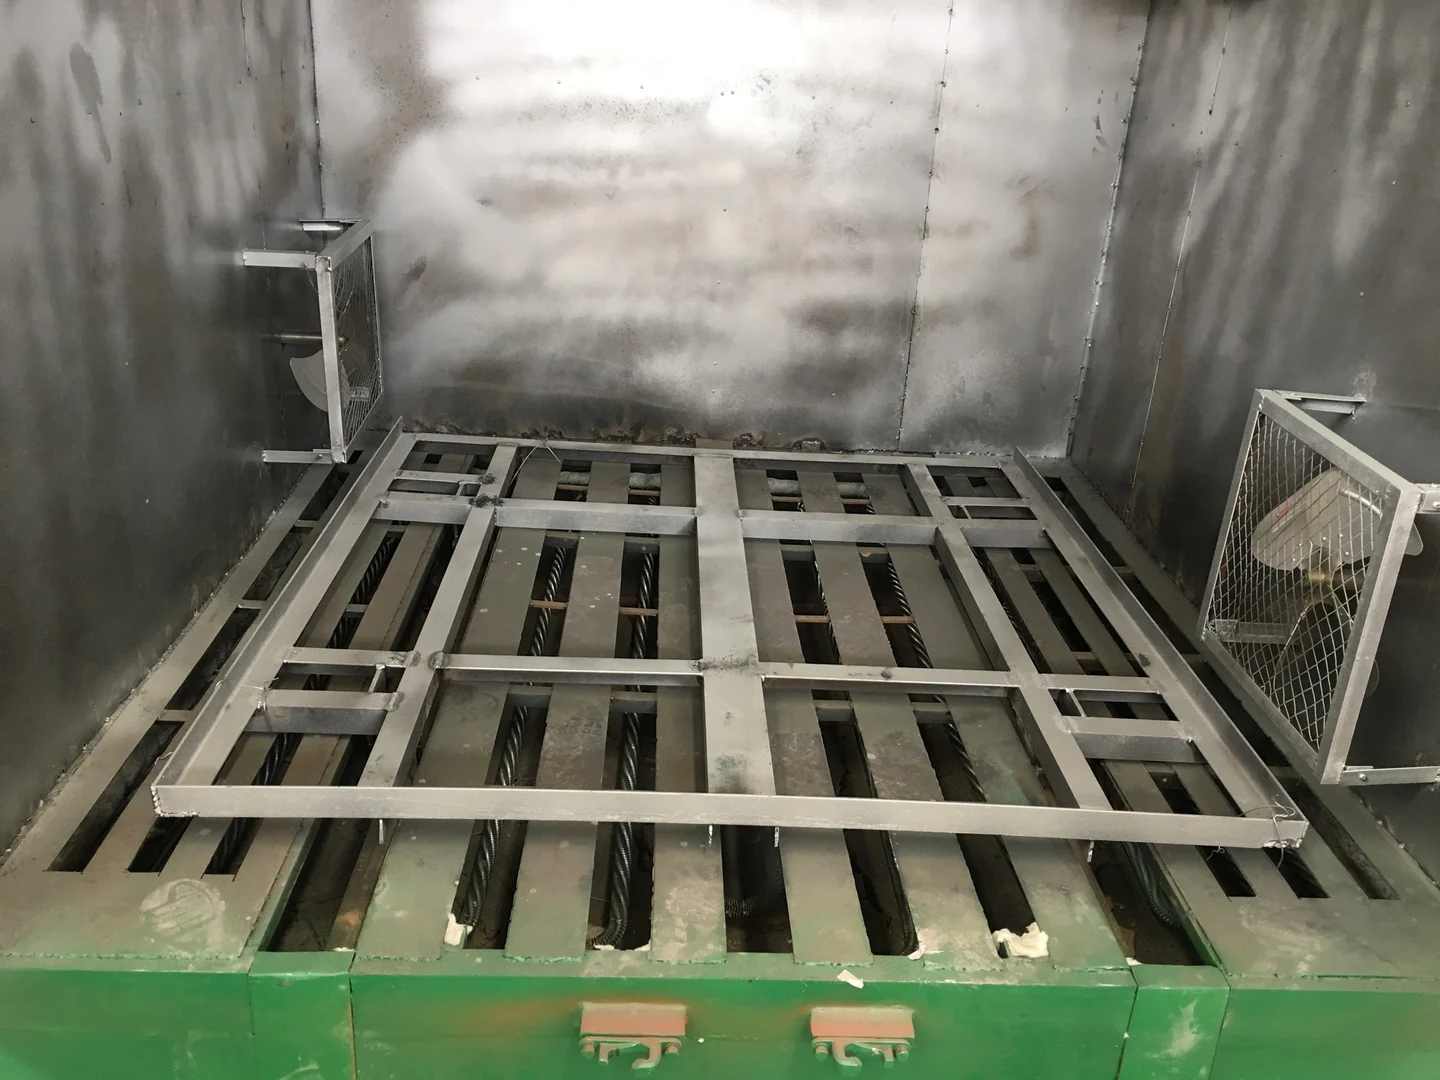
支架和装载空间
支架、自重和工件排列会影响吸热与气流路径,试验时应记录真实装载。
- 区分空载与满载条件。
- 记录工件材质、厚度和摆放。
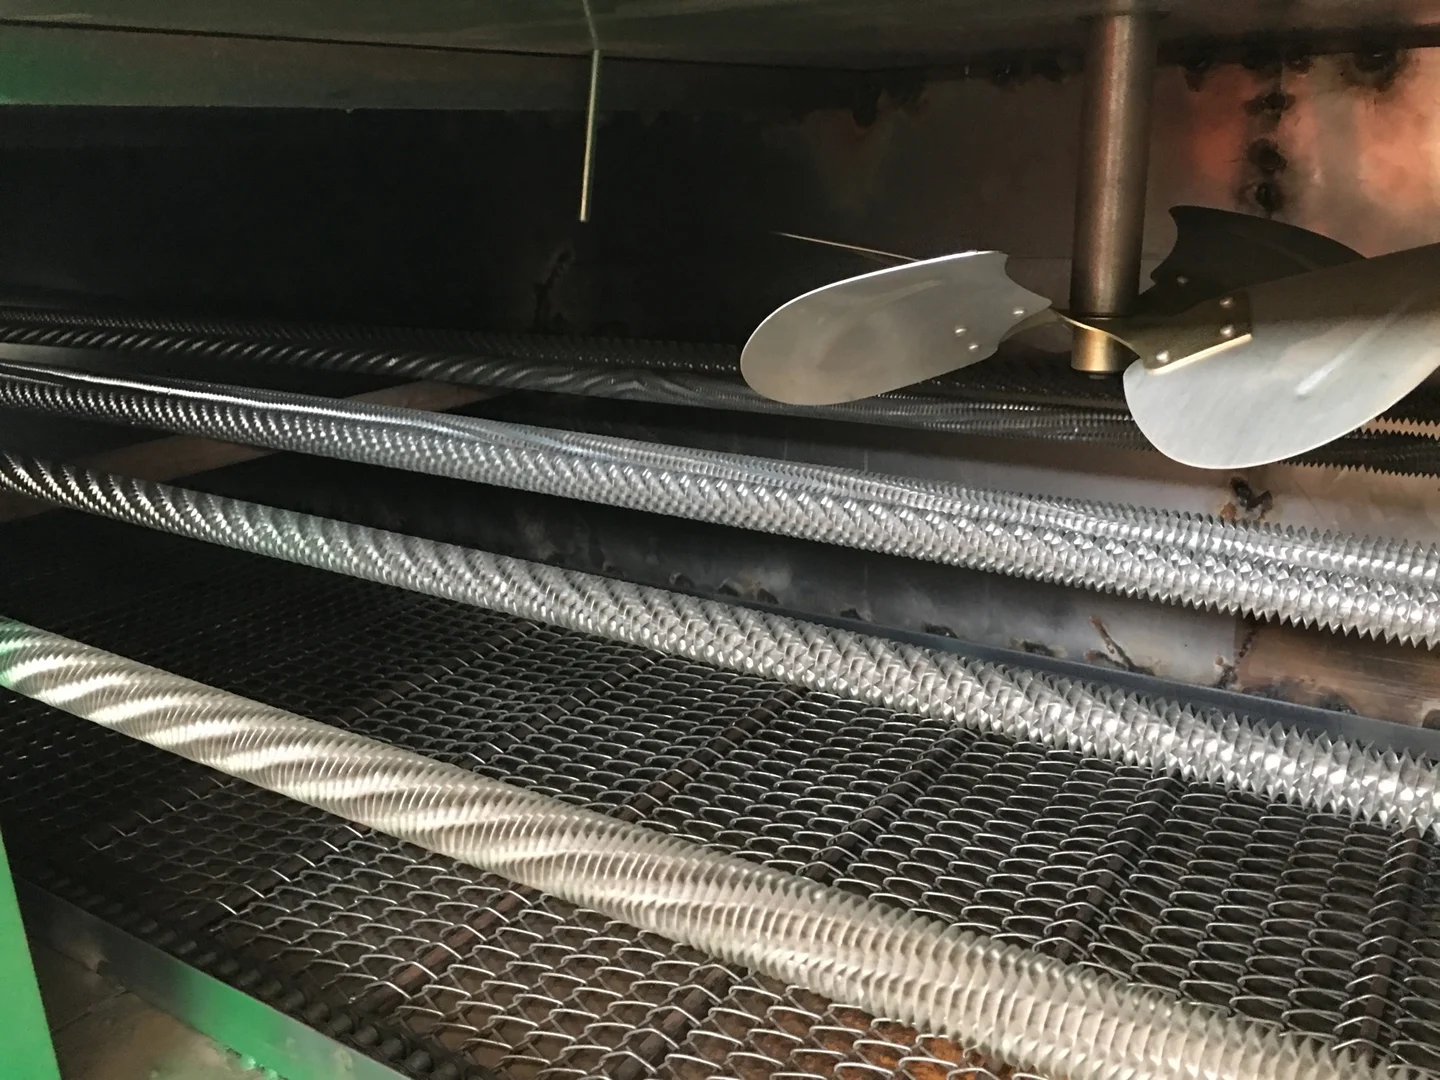
内部循环构件
循环气流有助于传热,但被工件遮挡、负荷变化或部件状态会影响分布。
- 按设备结构核对气流通道。
- 避免用一个空气测点代表全部工件。
用简化批次示例核对产能
演示数据 · 只说明产能计算,不是推荐烘干制度
假设某批次上件 15 分钟、达到规定工艺条件 30 分钟、有效保持 40 分钟、冷却与卸件 25 分钟,则完整周期为 110 分钟。在可用时间 440 分钟、无其他损失的假设下,理论可安排 4 批,而不是用 440 ÷ 40 推算批数。
实际还要计入暖机、换批、维护、节假日和不合格返工。不同工件族可分别建立周期,不能把薄板试验得出的时间直接用于厚重焊接件。
温度记录要对应工件与装载
验证方案应明确代表性工件、测点位置、装载数量、记录方式与判定口径。把温度曲线与涂层检查结果一起看,才能确认该工艺是否适合实际产品。记录应包括空气设定、工件温度、门体状态和异常中断,而不只留一张控制屏照片。
出现干燥不一致时,先核对材料批次、膜厚、工件差异和装载,再看循环与热源状态。不能直接把设定温度调高来追赶生产节拍;温度和时间调整须在材料及设备允许条件内验证。
常见问题
同一批厚件和薄件可以混装吗?
需要比较各自温度历程与工艺窗口。若两类工件无法在同一制度下稳定满足要求,应调整装载或分批处理。
延长保持时间就能弥补所有问题吗?
不能。温度分布、材料适配、挥发物排出和表面状态都可能影响结果,过长时间也可能不适合涂层体系。先确定原因,再做工艺验证。